单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
一、什么是单点金刚石车削
单点金刚石车削(SPDT)是一种以天然单晶金刚石刀具为切削刃、在超精密机床上直接车削出光学级表面的工艺。它与普通车削的本质区别不在"车"这个动作,而在精度量级:
|
指标 |
普通数控车削 |
单点金刚石车削(SPDT) |
|---|---|---|
|
表面粗糙度 Ra |
0.4~1.6 μm |
1~5 nm |
|
形状精度 P-V |
数十 μm |
0.1~0.4 μm |
|
导轨类型 |
滚动导轨 |
静压油轴承 / 空气轴承 |
|
主轴回转精度 |
微米级 |
15~20 nm 以内 |
|
是否需后续抛光 |
通常需要 |
多数场合直接达到光学级 |
SPDT 之所以能"以车代磨、以车代抛",核心在于金刚石刀具的锋利度——单晶金刚石的刃口半径可以磨到几十纳米,远小于普通硬质合金刀具的微米级刃口,因此能实现极薄切屑的稳定切除,并复制出接近刀具轮廓的表面形貌。
二、SPDT 的工作原理与材料去除机制
金刚石车削的切削过程与常规金属切削不同,它是在塑性域内的微量去除。切削深度(背吃刀量)通常在微米级、进给量在微米每转量级,切屑厚度接近甚至小于材料晶粒尺寸,因此材料以剪切滑移的方式被连续、稳定地切除,而不是脆性断裂剥落。
决定表面质量的关键,是刀具轮廓在工件表面的"复印"效应。刀具以进给量 f 螺旋走刀时,会在表面留下周期性的刀痕,其理论表面粗糙度由下式给出:
Ra ≈ f² / (8 · R)
其中 f 为每转进给量,R 为刀具圆弧半径(刀尖圆角)。这个公式揭示了两个工程结论:
-
进给量越小、刀尖圆弧越大,表面越光。例如刀尖半径 R=1 mm、进给 f=5 μm/r 时,理论 Ra 仅约 3 nm。
-
但 f 过小会拉长加工时间、R 过大则限制加工非球面陡峭区域的能力,需要在实际中权衡。
三、决定表面质量的四大工艺要素
1. 刀具:天然单晶金刚石
SPDT 只能用天然单晶金刚石刀具。它要求刃口半径 ≤ 100 nm、刃口无崩缺、前刀面和后刀面达到镜面抛光。刀具的磨损与崩刃会直接复制到工件表面,形成"刀痕""毛刺"甚至周期性纹路。
2. 主轴:回转精度与动平衡
主轴回转误差会以轴向跳动的形式直接叠加到表面。超精密车床普遍采用空气轴承主轴,回转精度控制在十几纳米以内,并通过液体冷却把热漂移压到 ±0.1 ℃ 量级,避免切削热导致的主轴热伸长。
3. 导轨与床身:刚度与隔振
导轨采用静压油轴承,把直线度控制在 0.05~0.2 μm/行程,并提供极高的阻尼以吸收切削振动。床身多为天然花岗岩,热膨胀系数低、内阻尼高,配合主动隔振系统隔离地面振动。
4. 环境:温度与洁净度
纳米级表面对温度极为敏感,加工区通常要求±0.1 ℃ 的恒温。同时切屑、油雾、尘埃都可能在表面上留下缺陷,因此密闭外罩与切屑防护同样重要。
四、适用材料:哪些能车、哪些不能车
SPDT 并非万能,材料的可加工性直接决定成败。核心原则是:金刚石不能车削含碳的黑色金属(钢、铁)——高温下金刚石中的碳会向铁基材料扩散,导致刀具急剧磨损。适用与不适用材料如下:
|
分类 |
代表材料 |
加工性 |
|---|---|---|
|
有色金属 |
铜、铝、镍磷合金、金、银 |
优秀,SPDT 首选 |
|
红外晶体 |
锗(Ge)、硅(Si)、硫化锌(ZnS)、硒化锌(ZnSe)、氟化钙(CaF₂) |
优秀,脆性材料可控切削 |
|
光学塑料 |
PMMA、PC、环烯烃(COC/COP) |
良好,适合模芯间接成型或直接车削 |
|
黑色金属 |
钢、不锈钢、钛合金 |
不适用(刀具化学磨损) |
|
硬脆陶瓷/玻璃 |
熔石英、微晶玻璃、碳化硅 |
不适用,需走磨削路线 |
这也是为什么金刚石车削在红外光学、金属反射镜、光学模芯领域应用最广——这些场合材料天然适合金刚石切削,且能直接获得免抛光的镜面。
五、从车削到检测的闭环
SPDT 的价值不只是"车得快",更在于加工—测量闭环。车出的表面通常用以下手段快速验证:
-
面形检测:干涉仪测量 P-V 与 RMS,确认形状精度;
-
粗糙度检测:白光干涉仪或原子力显微镜(AFM)测量纳米级 Sa/Ra;
-
在线补偿:将面形误差反馈回机床,做二次补偿车削,收敛到容差内。
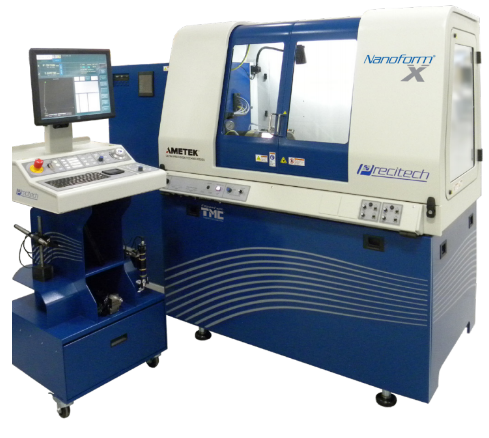
在设备层面,Precitech Nanoform 系列单点金刚石车床是这一领域的代表性平台:其 Nanoform X 采用静压油轴承导轨与空气轴承主轴,表面粗糙度 < 1 nm Sa、形状精度 < 0.1 μm P-V,编程分辨率达 0.01 nm;HS-150 主轴的热稳定性较前代提升 5 倍,运动精度控制在 15 nm 以内。配合 TMC MaxDamp 减振系统与天然花岗岩底座,可稳定车削球面、非球面及自由曲面光学元件。
小结:单点金刚石车削凭借天然金刚石刀具的锋利度与超精密机床的刚度、精度、隔振能力,在有色金属、红外晶体、光学塑料上直接车出纳米级光学表面。掌握刀具、主轴、导轨、环境四大要素,是实现免抛光镜面加工的关键。
把光学表面直接"车"出来
Precitech Nanoform 系列单点金刚石车床,表面粗糙度 < 1 nm Sa、形状精度 < 0.1 μm P-V,覆盖球面、非球面、自由曲面与红外元件加工。如需选型与工艺方案,欢迎联系欧光科技。
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
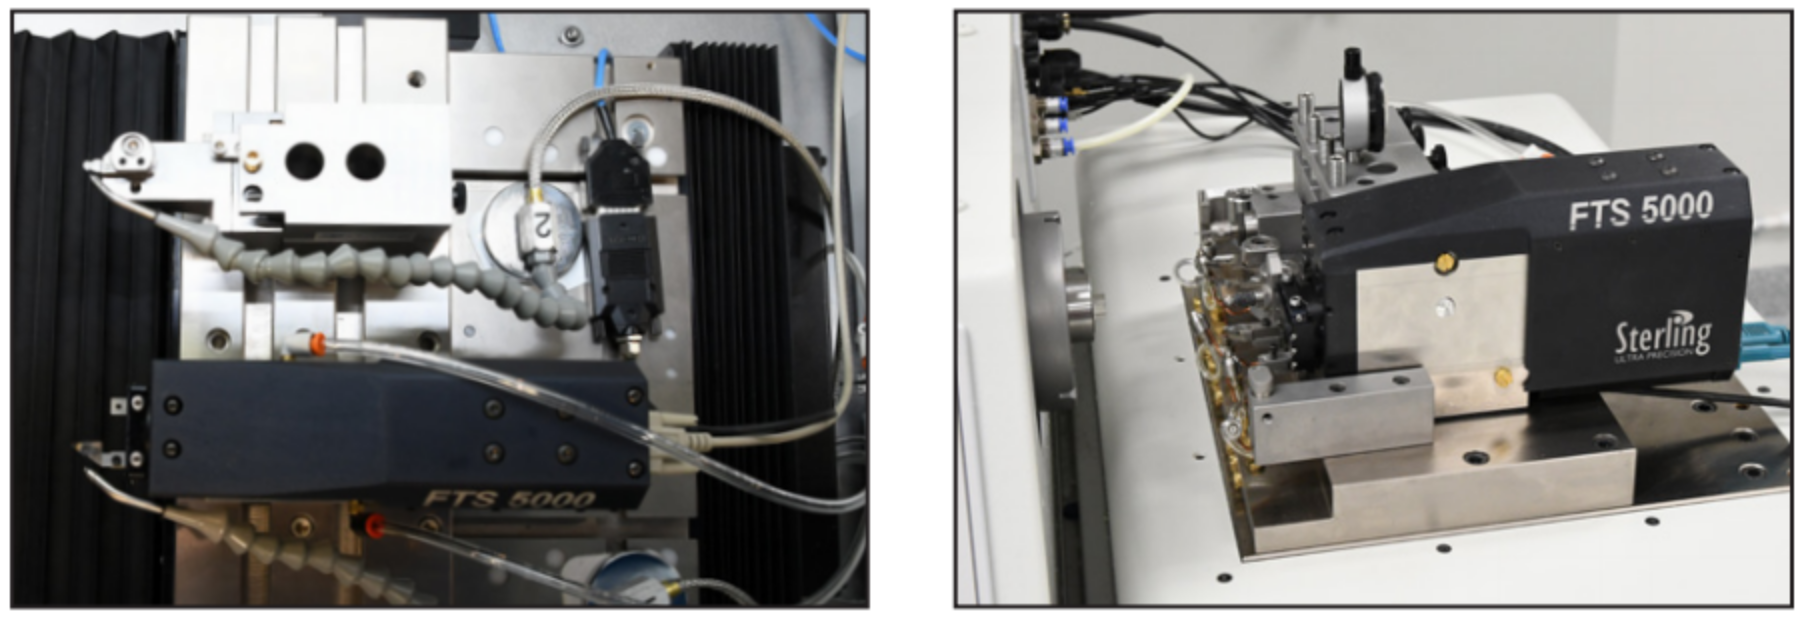
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29
-
单点金刚石飞削(Fly Cutting):大口径平面怎么"飞"出光学镜面
铜反射镜、铝平面、棱镜基底……这些大口径平面光学件,不用磨、不用抛,一把旋转的金刚石刀"飞"过表面,就能得到纳米级的平面度与光洁度。这就是单点金刚石飞削。
2026-10-29


