快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
一、自由曲面为什么"车不动"
普通金刚石车削是回转对称加工:工件旋转,刀具沿 X-Z 轮廓移动,车出来的面一定是关于主轴轴对称的球面或非球面。但自由曲面(如离轴非球面、微透镜阵列、菲涅尔结构)在周向上不再对称,表面高度随旋转角变化,传统两轴无法表达这种"随角度而变"的形貌。
解决思路有两条,对应两类伺服技术:
-
快刀伺服(Fast Tool Servo, FTS):刀具沿 Z 向高速往复运动,与主轴转角同步,逐点加工非对称结构。
-
慢刀伺服(Slow Tool Servo, STS):直接用机床 Z 轴做大行程摆动,与 C 轴转角联动,像"雕刻"一样车出自由曲面。
两者本质都是"车削 + 轴联动",但实现方式、速度和适用场景差异很大。
二、快刀伺服(FTS):高频、小行程、高加速度
FTS 的核心是在刀具上叠加一个高频直线执行机构(通常为音圈电机或压电驱动),让刀具在 Z 向以极高的频率和加速度往复运动。其关键参数是行程、峰值加速度与频响带宽。
FTS 的工作方式可理解为:主轴每转一圈,刀具根据 C 轴角度在 Z 向"画"出该角度对应的表面高度。转得越快、结构越复杂,对加速度要求越高。加速度 a 与结构幅值 A、频率 f 的关系为:
a = A · (2πf)²
例如要在 100 Hz 频率下加工 200 μm 幅值的结构,所需加速度高达约 79 g。可见微结构加工对加速度极为苛刻,这也正是 FTS 技术的门槛所在。
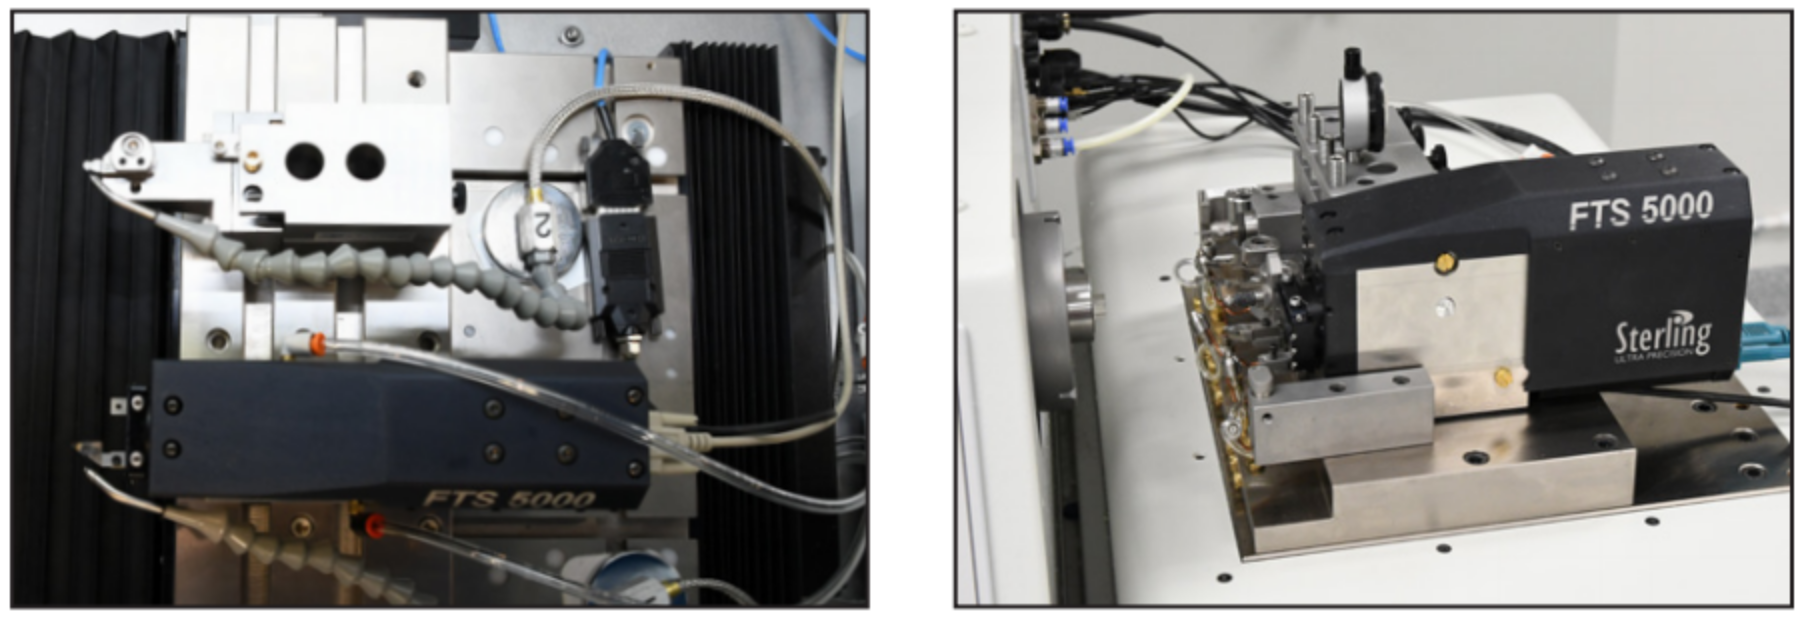
以 Precitech FTS-5000 快刀伺服系统为例,其提供 5 mm 行程与 40 g 峰值加速度的组合,可稳定处理 1000 μm@140 Hz、250 μm@280 Hz、100 μm@440 Hz 等工况;独家 DSRC 动态阶跃响应控制技术,把可容许的指令阶跃从传统的 20 μm 提升到 350 μm,大幅缩短微透镜阵列等大速度阶跃场景的响应时间。据 Precitech 统计,FTS 切削通常比其他伺服方法快 10~15 倍。
三、慢刀伺服(STS):大行程、高柔性、C 轴联动
STS 不额外加执行机构,而是直接利用机床自身的 Z 轴,让主轴(C 轴)与 Z 轴做严格的角度—位置联动。主轴低速旋转(几十 rpm),Z 轴随角度做大行程摆动,逐点加工自由曲面。
STS 的优点是行程大、柔性高:同一台车床既能车常规非球面,也能车离轴非球面、微棱镜阵列、光学自由曲面模具。缺点是速度慢——因为主轴必须降到很低转速以保证 Z 轴能跟上,加工时间远长于 FTS。
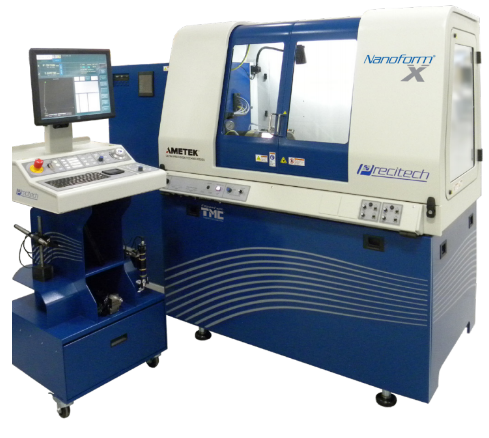
对于结构深、口径大、非对称性强的自由曲面,STS 是更稳妥的选择。而要兼顾多轴柔性,五轴平台的价值就体现出来。Precitech Freeform L 在经典大框架平台上增加创新的垂直 Y 轴,构成 3 直线轴 + 2 回转轴的五轴结构,既可车削(T 结构、带 B 轴摆动),也可微铣削、微磨削(M 结构),车削表面粗糙度 < 1.5 nm Sa、形状精度 < 0.125 μm P-V,最大加工直径达 650 mm,适合 AR/VR 波导模具、HUD 反射镜、微透镜阵列等复杂自由曲面。
四、FTS 与 STS 如何选型
|
对比维度 |
快刀伺服(FTS) |
慢刀伺服(STS) |
|---|---|---|
|
加工速度 |
快(高频伺服) |
慢(主轴降速) |
|
结构行程 |
小~中(数毫米) |
大(受 Z 轴行程限制) |
|
典型结构 |
微透镜阵列、微棱镜、菲涅尔、衍射结构 |
离轴非球面、深自由曲面、大偏置面 |
|
设备依赖 |
需专用快刀伺服附件 |
普通带 C 轴车床即可 |
|
精度瓶颈 |
执行器频响与加速度 |
主轴低速平稳性与 Z 轴跟随 |
|
成本 |
附件成本较高 |
无额外附件,但占用机时更长 |
工程上的常见判断:小口径、浅结构、大批量的微结构元件优先 FTS;大口径、深结构、非对称自由曲面优先 STS。两者也可组合使用——先 STS 粗车自由曲面轮廓,再用 FTS 精修微结构细节。
五、微结构光学的典型应用
-
微透镜阵列(MLA):用于激光匀光、光通信、AR 显示,可用 FTS 高速车削出阵列化的微小凸面。
-
菲涅尔透镜:折叠光学、红外探测领域,环带结构由 FTS/STS 逐环加工。
-
衍射光学结构:模芯上的微台阶/闪耀面,精度要求高。
-
HUD 反射镜:汽车抬头显示的自由曲面反射镜,非对称面形,FTS 大幅提升产能。
-
VR 光学:Pancake 折叠光路中的自由曲面棱镜与透镜模芯。
小结:快刀伺服以高频、高加速度处理小行程微结构,慢刀伺服以 C-Z 联动处理大行程自由曲面。选型核心看结构尺寸、非对称程度与产能需求;两者也常组合使用,兼顾柔性、精度与效率。
自由曲面与微结构,伺服车削一步到位
Precitech FTS-5000 快刀伺服(5 mm 行程、40 g 加速度)与 Freeform L 五轴加工平台,覆盖微透镜阵列、HUD 反射镜、VR 波导模具等自由曲面光学加工。如需选型与工艺评估,欢迎联系欧光科技。
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29
-
单点金刚石飞削(Fly Cutting):大口径平面怎么"飞"出光学镜面
铜反射镜、铝平面、棱镜基底……这些大口径平面光学件,不用磨、不用抛,一把旋转的金刚石刀"飞"过表面,就能得到纳米级的平面度与光洁度。这就是单点金刚石飞削。
2026-10-29


