金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
一、两种工艺的根本差异
金刚石车削与超精密磨削虽然都追求纳米级表面,但刀具与材料的作用机理完全不同:
|
维度 |
金刚石车削 |
超精密磨削 |
|---|---|---|
|
加工工具 |
天然单晶金刚石刀具 |
细粒度金刚石砂轮 |
|
去除方式 |
单点剪切(塑性切削) |
多点磨粒(微切削+耕犁) |
|
适用材料 |
有色金属、红外晶体、塑料 |
玻璃、陶瓷、硬脆晶体、黑色金属 |
|
典型表面粗糙度 |
1~5 nm Sa |
数 nm~数十 nm Ra |
|
形状精度 |
0.1 μm 级 P-V |
0.1~0.3 μm 级 P-V |
|
是否免抛光 |
多数场合可直接用 |
通常需后续抛光 |
|
生产效率 |
高 |
相对较低 |
二、第一判断:材料决定了起点
选工艺的第一步不是看精度,而是看材料能不能被金刚石车削。金刚石车削的化学约束在于:金刚石不能切削含碳黑色金属(钢、铁),因为高温下金刚石的碳会向铁基体扩散,刀具迅速磨损失效。因此:
-
铜、铝、镍磷合金、锗、硅、硫化锌、硒化锌、氟化钙、光学塑料 → 金刚石车削是天然首选,能直接得到免抛光镜面。
-
熔石英、微晶玻璃、碳化硅、硬质合金、钢 → 金刚石车削不可行,必须走超精密磨削(+抛光)路线。
换句话说,材料决定你能不能"车",精度与效率再决定你值不值得"车"。
三、金刚石车削的优势场景
在适用材料范围内,金刚石车削具有明显优势:
-
免抛光:直接车出光学级表面,省去研磨抛光的工序与工时。
-
自由曲面与微结构:借助快刀/慢刀伺服、多轴联动,可加工非对称面形,这是磨削难以实现的。
-
加工—测量闭环:车削面形误差可通过在线检测补偿,快速收敛。
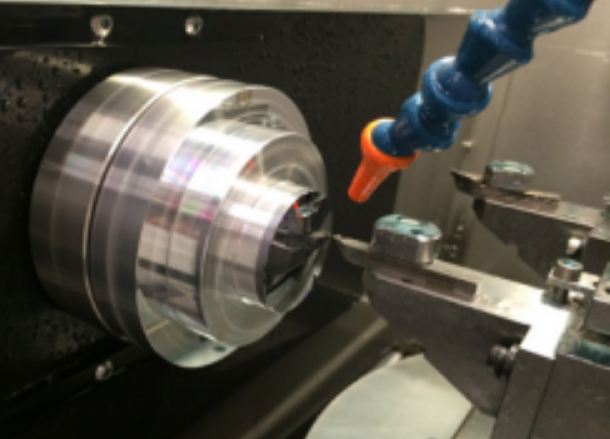
典型代表是 Precitech Nanoform 系列金刚石车床,表面粗糙度 < 1 nm Sa、形状精度 < 0.1 μm P-V,广泛用于红外透镜、金属反射镜、光学模芯镶件与自由曲面元件的量产。
四、超精密磨削的用武之地
当工件是玻璃、陶瓷、碳化硅等硬脆材料,或需要加工黑色金属模具时,磨削是唯一现实路线。超精密磨削的难点在于控制脆性材料的亚表面损伤——磨削时的微裂纹会残留在表面下,需要靠"延性域磨削"(每颗磨粒切深小于材料脆韧转变深度)来控制。
延性域磨削的临界切深 dc 由材料断裂韧性与硬度决定,经验关系为:
dc ∝ (Kc / H)²
其中 Kc 为断裂韧性、H 为硬度。材料的 Kc/H 比值越高,越容易实现延性域磨削(如光学玻璃、部分晶体)。这也解释了为什么磨削玻璃能获得较低损伤的表面,但通常仍需后续抛光消除残余损伤。
对大口径平面,还可采用金刚石飞削(fly cutting)路线——针对铜、铝等有色金属直接飞削出光学级平面,规避磨削的损伤问题。
五、选型决策表
|
工况 |
推荐工艺 |
理由 |
|---|---|---|
|
铜/铝金属反射镜、红外透镜 |
金刚石车削 |
材料可切削,免抛光、精度高 |
|
光学模芯(非球面/衍射面) |
金刚石车削 |
自由曲面与微结构柔性高 |
|
熔石英/微晶玻璃镜片 |
超精密磨削 + 抛光 |
硬脆材料无法车削 |
|
碳化硅反射镜 |
磨削 + 抛光/修正 |
超硬材料,磨削成形后再修正面形 |
|
钢制模具 |
磨削/铣削 |
黑色金属,金刚石化学磨损 |
|
大口径平面(铜/铝) |
金刚石飞削 |
平面度高、表面光洁 |
六、车磨一体的平台趋势
实际生产中,很多工件既需要车削又需要磨削,因此车磨复合成为趋势:在同一台超精密机床上,通过更换刀具/砂轮与主轴配置,兼顾车削与磨削能力。这既减少了工件多次装夹带来的定位误差,也提升了工艺柔性。
在设备层面,Precitech Planoform 650 Ultra 是面向大口径平面金刚石飞削的专用平台,静压油轴承导轨 + HD-160 高性能主轴,铜件表面粗糙度 ≤ 4 nm Sa、形状精度 ≤ 0.15 μm P-V,X 轴行程达 650 mm,用于激光反射镜、平面窗口与棱镜基底的加工;而 Nanoform 系列则覆盖车削、铣削与磨削的多工艺需求,为不同材料提供统一的超精密平台。
小结:金刚石车削与超精密磨削的分野首先由材料决定——有色金属与红外晶体可车削,玻璃陶瓷与黑色金属须磨削。在可车削材料内,车削以免抛光、自由曲面柔性与高效率胜出;选型时应以材料为起点,再结合面形复杂度、精度与产能综合判断。
材料不同,工艺不同,平台可以相同
Precitech Nanoform 金刚石车床与 Planoform 650 Ultra 飞削平台,覆盖车削、铣削、磨削与飞削多种超精密工艺。如需根据材料与工件选型,欢迎联系欧光科技。
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29
-
单点金刚石飞削(Fly Cutting):大口径平面怎么"飞"出光学镜面
铜反射镜、铝平面、棱镜基底……这些大口径平面光学件,不用磨、不用抛,一把旋转的金刚石刀"飞"过表面,就能得到纳米级的平面度与光洁度。这就是单点金刚石飞削。
2026-10-29
-
手机/微型镜头的中心偏差测量:越小,越难测,越要测准
手机摄像头的镜片直径只有几毫米,焦距不到一毫米,中心偏差容限却要压到微米级。微型镜头把"小口径、短焦距、高精度"三个难点叠在一起,对定心检测提出了独特挑战。
2026-10-28
-
MTF 测量刀口法与狭缝法原理:传函仪是怎么"测"出 MTF 的
MTF 是评价镜头成像质量的金标准,但 MTF 不是直接"读"出来的,而是通过测量线扩散函数、点扩散函数或刀口响应,再经傅里叶变换算出来的。理解测量原理,才能正确解读 MTF 数据。
2026-10-28


