单点金刚石飞削(Fly Cutting):大口径平面怎么"飞"出光学镜面
铜反射镜、铝平面、棱镜基底……这些大口径平面光学件,不用磨、不用抛,一把旋转的金刚石刀"飞"过表面,就能得到纳米级的平面度与光洁度。这就是单点金刚石飞削。
一、什么是单点金刚石飞削
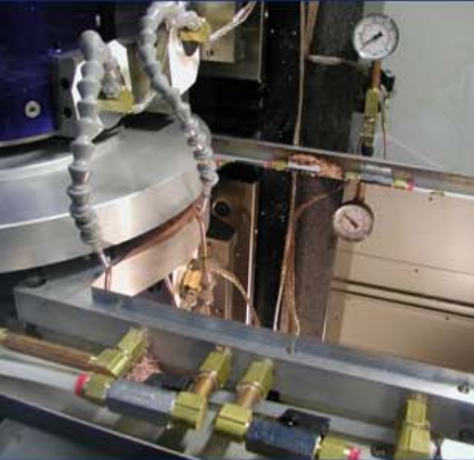
单点金刚石飞削(Fly Cutting)是单点金刚石加工的一种特殊形态:刀具不是固定不动的车刀,而是安装在高速旋转的主轴(飞刀盘)上,刀具随主轴回转,工件在下方沿导轨移动,从而在平面上"扫"出一条条极浅的切削轨迹,最终得到高平面度的光学表面。
它与金刚石车削的核心区别在于运动方式:
|
维度 |
金刚石车削 |
金刚石飞削 |
|---|---|---|
|
工件运动 |
工件旋转 |
工件直线移动(或静止) |
|
刀具运动 |
刀具沿轮廓进给 |
刀具随飞刀盘高速回转 |
|
典型工件 |
球面、非球面、自由曲面 |
平面、棱镜面、多面体平面 |
|
面形目标 |
形状精度(P-V) |
平面度 + 表面粗糙度 |
飞削的独特价值在于:它用一把金刚石刀实现"以铣代抛"的大口径平面加工,特别适合铜、铝、镍磷合金等有色金属的大面积镜面,以及棱镜、多面体的各个平面。
二、飞削的表面形成与粗糙度控制
飞削时,刀具随飞刀盘回转,每转在工件表面扫过一次。相邻两刀轨迹之间的行距(步进量)决定表面残留的"刀纹"形貌。飞削表面的理论粗糙度同样受刀尖圆弧半径 R 与行距 f 支配:
Ra ≈ f² / (8 · R)
与车削同理,行距越小、刀尖圆弧越大,表面越光。但要获得真正的平面,还要解决两个关键问题:
-
刀具摇摆(swing)半径的标定:飞刀盘上刀尖的回转半径决定切削弧线的曲率,需精确标定,否则会在平面上留下凹形或凸形误差。
-
刀具相对工件的倾角(横倾角)调节:通过调节刀具倾角,让刀尖在切削点与工件表面相切,避免刀尖圆弧或后刀面干涉,这是飞削成形的关键。
三、平面度与形状精度的来源
飞削的平面度主要取决于导轨直线度、主轴回转精度与刀具摇摆半径。导轨的直线度误差会直接复制到工件平面;飞刀盘的轴向跳动会形成周期性起伏。因此飞削机床对导轨与主轴的精度要求与车床同样苛刻:
-
静压油轴承导轨:提供高刚度与高阻尼,保证大行程直线度;
-
高精度空气/液体轴承主轴:降低飞刀盘轴向跳动;
-
天然花岗岩底座:热稳定与长时精度保持。
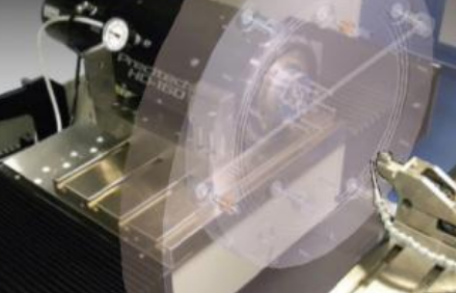
以 Precitech Planoform 650 Ultra 为例,它是专为单点金刚石飞削平面设计的平台:X 轴行程 650 mm、Z 轴垂直行程 300 mm,静压油轴承导轨 + HD-160 高性能主轴(5000 RPM),铜件表面粗糙度 ≤ 4 nm Sa、形状精度 ≤ 0.15 μm(λ/4)P-V(100 mm 直径工件);其标准倾斜头支持 -5° 至 +25° 横倾角调节,可加工圆柱 CO₂ 激光光学元件,并支持上机在线测量,减少工件反复装夹的时间损失。
四、飞削的典型应用
-
激光反射镜:铜、铝高反射镜,直接飞削出光学级平面与镜面。
-
平面窗口与基底:有色金属平面窗口、棱镜基底的平面加工。
-
棱镜与多面体:逐面飞削棱镜的各个光学面,保证面与面之间的角度关系。
-
精密机械平面:磁盘基板、泵阀组件等高平面度机械件。
-
圆柱光学元件:借助倾斜头调节,加工圆柱面激光光学元件。
五、飞削与磨削的取舍
对铜、铝等有色金属平面,飞削是比磨削更优的路线:无磨粒划伤、无亚表面损伤、免抛光,一次飞削即达光学表面。而对玻璃、陶瓷等硬脆平面,则仍需走磨削+抛光路线。因此飞削的价值集中在有色金属大口径平面与棱镜领域,恰好与金刚石车削形成互补——车削管回转对称曲面,飞削管平面与多面体。
小结:单点金刚石飞削通过高速回转的金刚石刀"扫"过工件表面,实现有色金属大口径平面的光学级加工。其精度依赖导轨直线度、主轴回转精度与刀具摇摆/倾角的精确标定,是激光反射镜、棱镜与精密平面的高效免抛光加工路线。
大口径平面,"飞"出光学镜面
Precitech Planoform 650 Ultra 单点金刚石飞削平台,铜件表面粗糙度 ≤ 4 nm Sa、形状精度 ≤ 0.15 μm P-V,X 轴行程 650 mm。如需平面光学加工方案,欢迎联系欧光科技。
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29
-
单点金刚石飞削(Fly Cutting):大口径平面怎么"飞"出光学镜面
铜反射镜、铝平面、棱镜基底……这些大口径平面光学件,不用磨、不用抛,一把旋转的金刚石刀"飞"过表面,就能得到纳米级的平面度与光洁度。这就是单点金刚石飞削。
2026-10-29
-
手机/微型镜头的中心偏差测量:越小,越难测,越要测准
手机摄像头的镜片直径只有几毫米,焦距不到一毫米,中心偏差容限却要压到微米级。微型镜头把"小口径、短焦距、高精度"三个难点叠在一起,对定心检测提出了独特挑战。
2026-10-28
-
MTF 测量刀口法与狭缝法原理:传函仪是怎么"测"出 MTF 的
MTF 是评价镜头成像质量的金标准,但 MTF 不是直接"读"出来的,而是通过测量线扩散函数、点扩散函数或刀口响应,再经傅里叶变换算出来的。理解测量原理,才能正确解读 MTF 数据。
2026-10-28


