
干涉条纹密度与测量精度:高条纹密度下的相位提取挑战
导读:打开干涉仪,视场里出现五条宽宽的干涉条纹——看起来很"舒服",容易读。换一片非球面透镜,视场里挤满了上百条细密的条纹——"这还能测吗?"干涉条纹的密度(Fringe Density)不仅是视觉上的差异——它直接决定了相移干涉术(PSI)的测量精度上限。条纹太稀疏,测量精度受限于探测器噪声;条纹太密集,超出探测器的采样极限(奈奎斯特极限),相位提取彻底失效。理解条纹密度与测量精度的关系,是做好干涉测量的第一课。本文从条纹密度的物理定义、奈奎斯特采样极限和工程实践三个维度,系统介绍高条纹密度下的测量挑战与应对策略。

一、条纹密度是什么?
1.1 条纹密度的物理含义
干涉条纹密度描述的是单位视场宽度内干涉条纹的数量。它由被测面相对于参考面的倾斜量(tilt)决定——倾斜越大,条纹越密。
条纹密度 = 视场宽度内的条纹数量 = 倾斜角 × 视场宽度 × (2/λ)
例如:λ=633nm,视场宽度10mm,倾斜角5角秒(≈2.4×10⁻⁵ rad)→ 条纹数 = 2.4×10⁻⁵ × 10mm × (2/633nm) ≈ 0.76条/mm —— 即每毫米不到一条条纹(宽条纹)。如果倾斜角增大到200角秒,条纹数≈30条/mm——密集条纹。
1.2 条纹密度为什么影响测量?
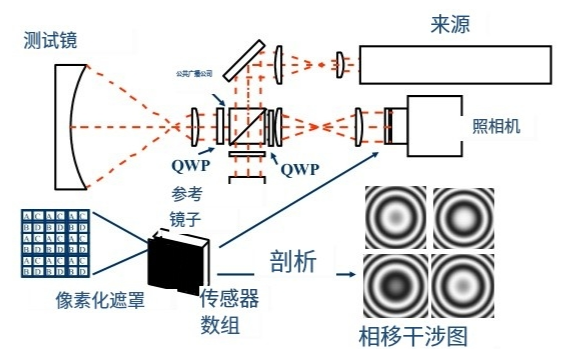
PSI相移干涉术的原理,是从每个像素上采集多帧(通常5~7帧)不同相移的灰度值,反解出该像素的相位φ(x,y)。这个反解的精度取决于:
-
每个像素上灰度值随相移的变化幅度("调制深度")
-
相邻像素之间的相位差("条纹密度")
条纹密度太高时,相邻像素之间的相位差接近或超过π(半波长)——超出了相位提取算法的可解析范围,产生"相位混淆"。
二、奈奎斯特采样极限——条纹密度的物理天花板
2.1 采样定理
CCD探测器以有限的像元间距对干涉条纹进行空间采样。根据奈奎斯特采样定理,要正确还原一个空间频率为f的条纹,采样频率必须≥2f——即:
相邻像元之间的最大相位差必须 < π(半波长)
即每两个像元最多包含一条完整的干涉条纹
当条纹密度超过这个极限(每像元相位差>π),相位提取产生"混叠"(Aliasing)——密集条纹被错误地解读为低频的假条纹,测量结果完全错误。
2.2 实际中的条纹密度上限
|
条纹密度 |
对应倾斜角(10mm视场) |
测量状态 |
|---|---|---|
|
0~2条/mm |
<15角秒 |
宽条纹——最优测量区 |
|
2~10条/mm |
15~75角秒 |
中密度——可测量,精度轻微下降 |
|
10~30条/mm |
75~220角秒 |
高密度——接近极限,需特别注意 |
|
>30条/mm(接近奈奎斯特) |
>220角秒 |
混叠风险——测量失效 |
一般干涉仪的最佳条纹密度是每视场5~15条条纹(在20~50像元/条纹的范围内)——既有足够的相位信息量,又远离混叠风险。
三、高条纹密度的三大误差源
3.1 相位提取的"梯度误差"
在高条纹密度下,相邻像元的相位差增大,PSI算法中的假设(相移在相邻像元间近似均匀)被破坏。相位提取产生"梯度误差"——测量结果在条纹密集的方向上被系统性地低估或高估。
3.2 相移器的非线性
PSI依靠PZT压电陶瓷做精确的相移(通常每步π/2)。在高条纹密度下,PZT的微小非线性(通常0.1%~1%)产生的相位误差在密集条纹处被放大——因为密集条纹对相位误差更敏感。
3.3 探测器的高频截断
密集条纹的高频成分(条纹密度对应的高空间频率)如果超过了探测器的光学系统的MTF截止频率,条纹的对比度下降——灰度变化幅度减小——信噪比降低,相位提取精度恶化。
四、工程实践——如何处理高条纹密度
4.1 主动降低条纹密度——"调平"
最直接的方法是调整被测件的姿态,减小它相对于参考面的倾斜,使条纹密度降到最优区间(5~15条/视场)。这个"调平"过程在干涉仪软件中通常是自动化的——软件检测条纹密度,给出调平指令,操作者或自动调整台执行。
µPhase干涉仪的自动调平功能可在数秒内将条纹密度优化到目标值——消除了人工调平的不确定性。
4.2 使用更高分辨率的探测器
在无法降低条纹密度的场景(如测量陡峭非球面、大口径元件),使用更高分辨率的探测器(更多像元/视场)来容纳更多的条纹。4K探测器(4096像元)比1K探测器(1024像元)能容纳4倍的条纹密度而不产生混叠。
4.3 拼接法处理超大倾斜
对于倾斜量超过探测器采样极限的极端情况(如测量大楔角的平板),采用子孔径拼接——将视场分成多个子区域,每个子区域单独测量(条纹密度都在可解析范围内),最后将子区域结果拼接为完整的测量结果。
干涉条纹密度是干涉测量中的一个基础但关键的概念——它既是测量精度的保证(需要足够的条纹来承载相位信息),又是测量精度的威胁(过多的条纹导致混叠和算法失效)。最佳实践是主动控制条纹密度在最优区间,配合高分辨率探测器和拼接技术,应对无法避免的高条纹密度场景。理解这个平衡,才能真正驾驭干涉测量。
-
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
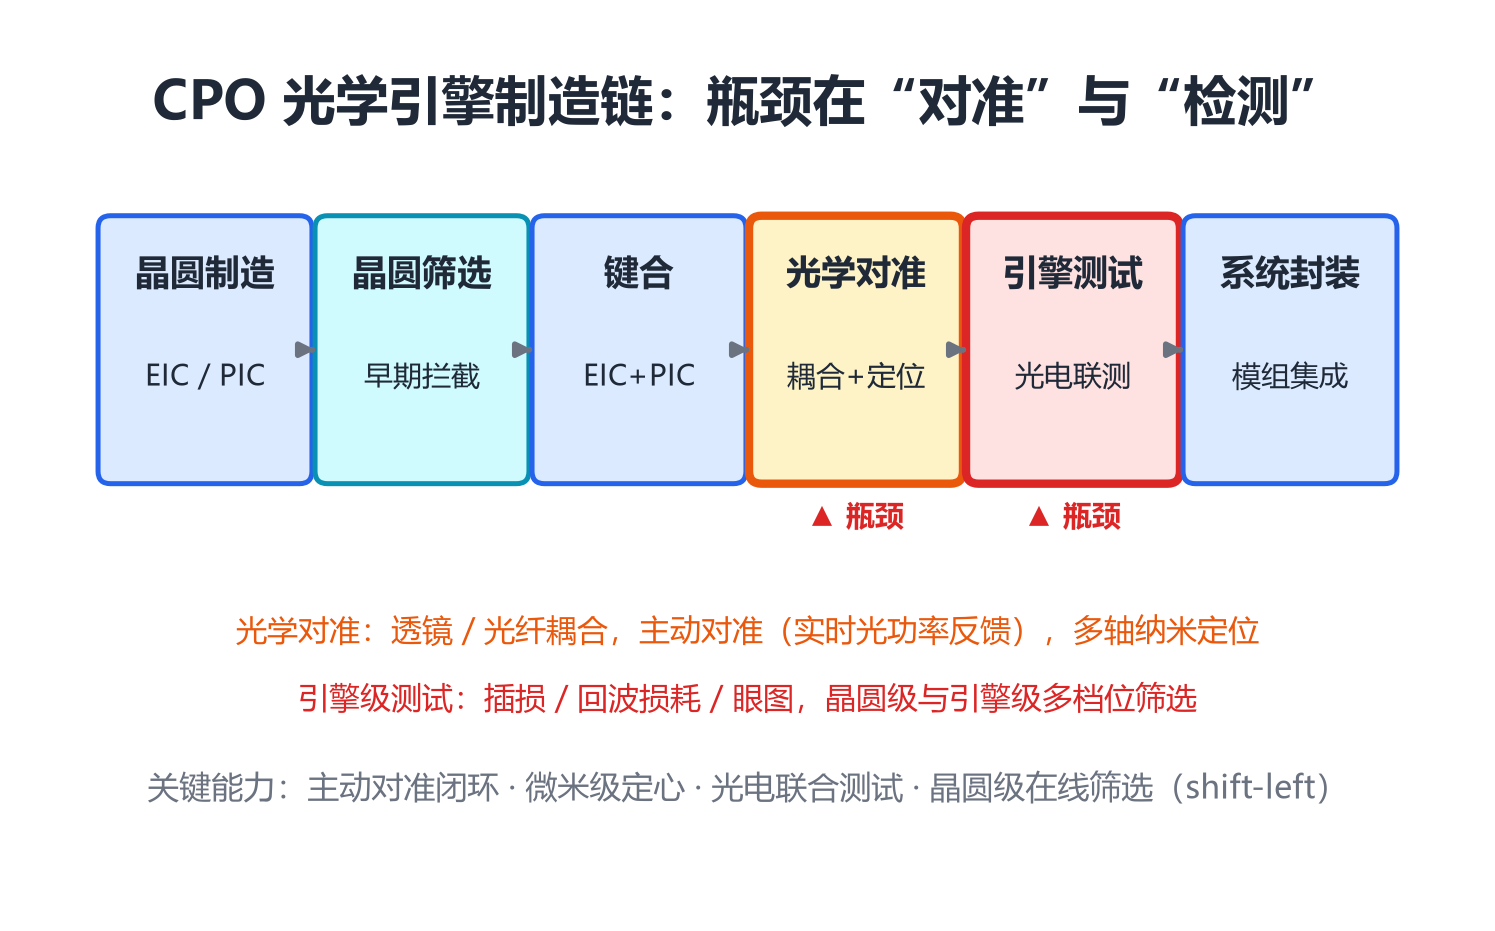
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
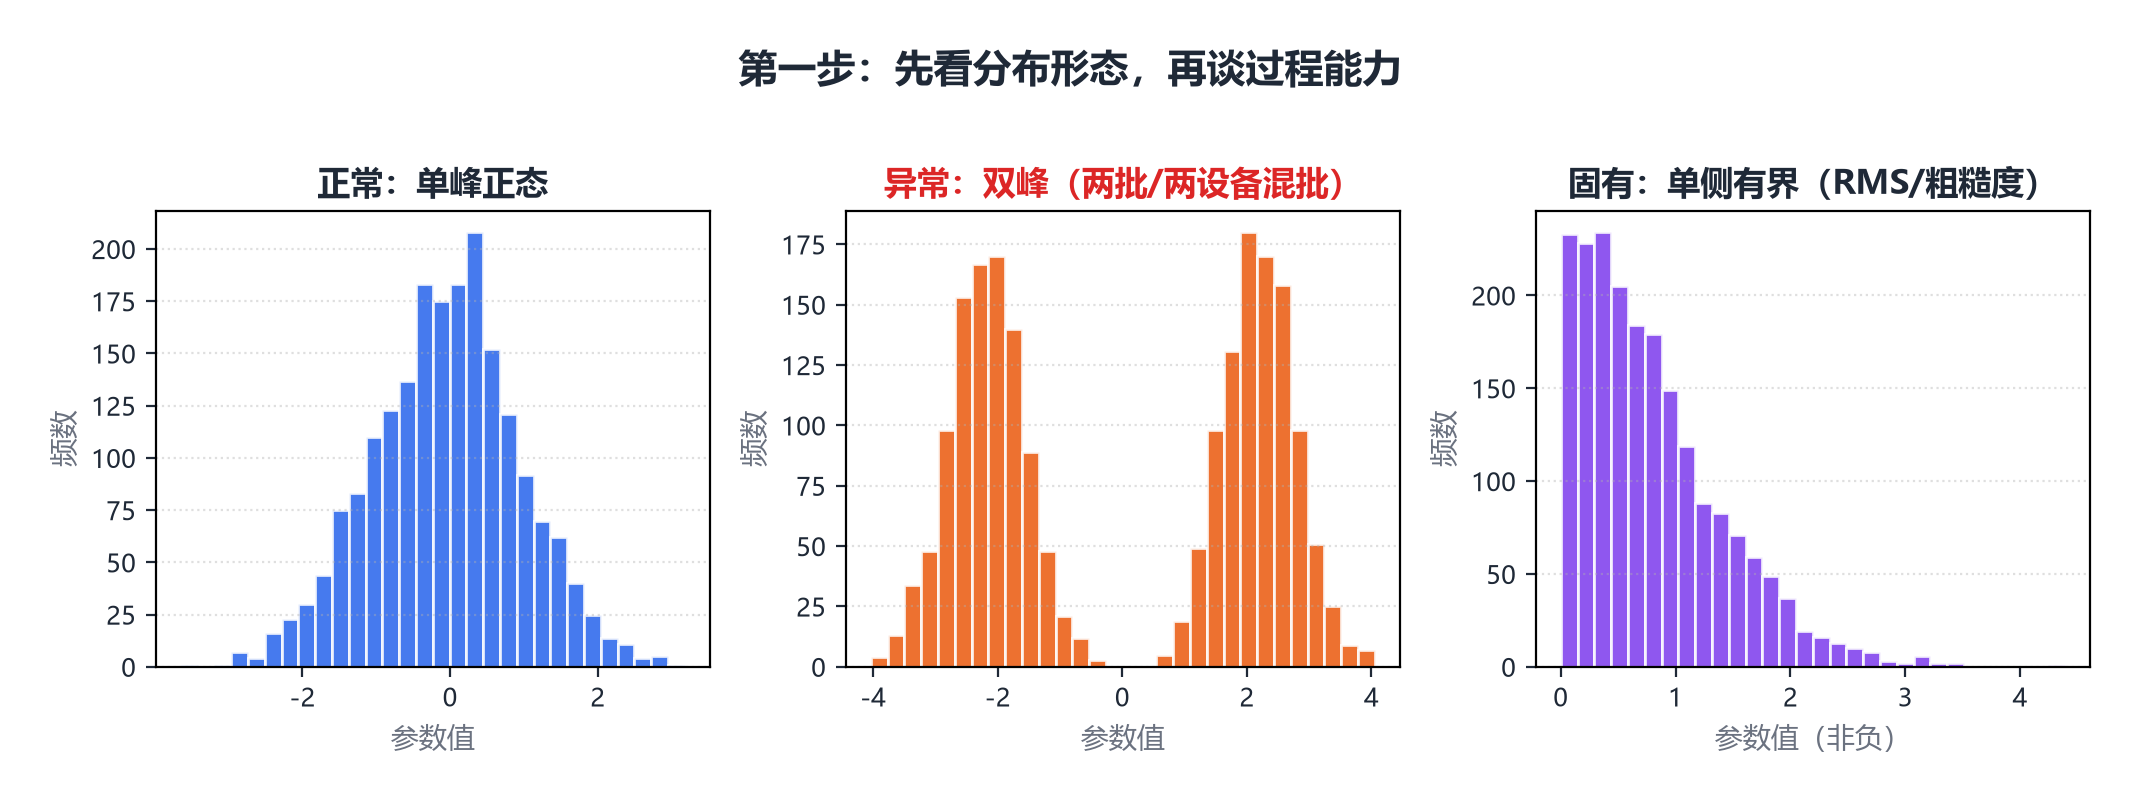
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28
-
移相干涉术 PSI: 干涉测量精度的"核心算法"
同样是干涉条纹,肉眼判读和算法解相位,精度能差两个数量级——PSI 就是这道分水岭
2026-09-24
-
光学镀膜均匀性检测:膜厚一致,才是真正的好膜
中心测一点合格不等于整片合格——镀膜的难点不在"有没有",而在"整片是否均匀一致"
2026-09-24


