
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。
一、批产一致性的三个核心表征量
| 表征量 | 定义 | 读图含义 |
|---|---|---|
| 批内均值 μ | 样本参数的平均值 | 反映工艺的"中心"落在哪里 |
| 批内标准差 σ | 样本参数围绕均值的离散程度 | 比均值更关键——决定系统级叠加风险 |
| 过程能力指数 Cp / Cpk | 规格宽度与过程变异、均值偏移的综合度量 | 量化"过程能不能稳定落在规格内" |
其中过程能力指数是两个互补指标:
Cp = (USL − LSL) / 6σ,描述潜在能力——假设过程完美居中时的能力上限;Cpk = min[(USL − μ)/3σ, (μ − LSL)/3σ],在 Cp 基础上额外惩罚中心偏移。行业惯例以 Cpk ≥ 1.33 为持续量产的最低可接受水平,关键或安全相关器件常要求 ≥ 1.67。
读图第一原则:Cp 与 Cpk 的差值本身就是诊断线索——差值大说明中心偏移(可调工作点纠正),Cp 本身低说明变异过大(必须从工艺或材料端改进)。
二、报告长什么样
| 模块 | 内容 | 读图目标 |
|---|---|---|
| 分布直方图 | 关键参数(MTF/波前 RMS/偏心量)的频数分布 | 判断分布形态是否满足过程能力的前提 |
| 控制图(X̄-R / I-MR) | 参数随批次/时间的均值与极差轨迹 + 控制限 | 识别漂移、周期、突变等特殊变异 |
| 能力指数表 | Cp / Cpk / Pp / Ppk 及规格限 | 量化能力水平与中心偏移 |
| MSA 报告 | 测量系统重复性/再现性(GR&R)占容差比例 | 先确认变异里有多少来自"测量"而非"零件" |
三、四步判读法
第一步:看分布形态,确认能力指数的前提
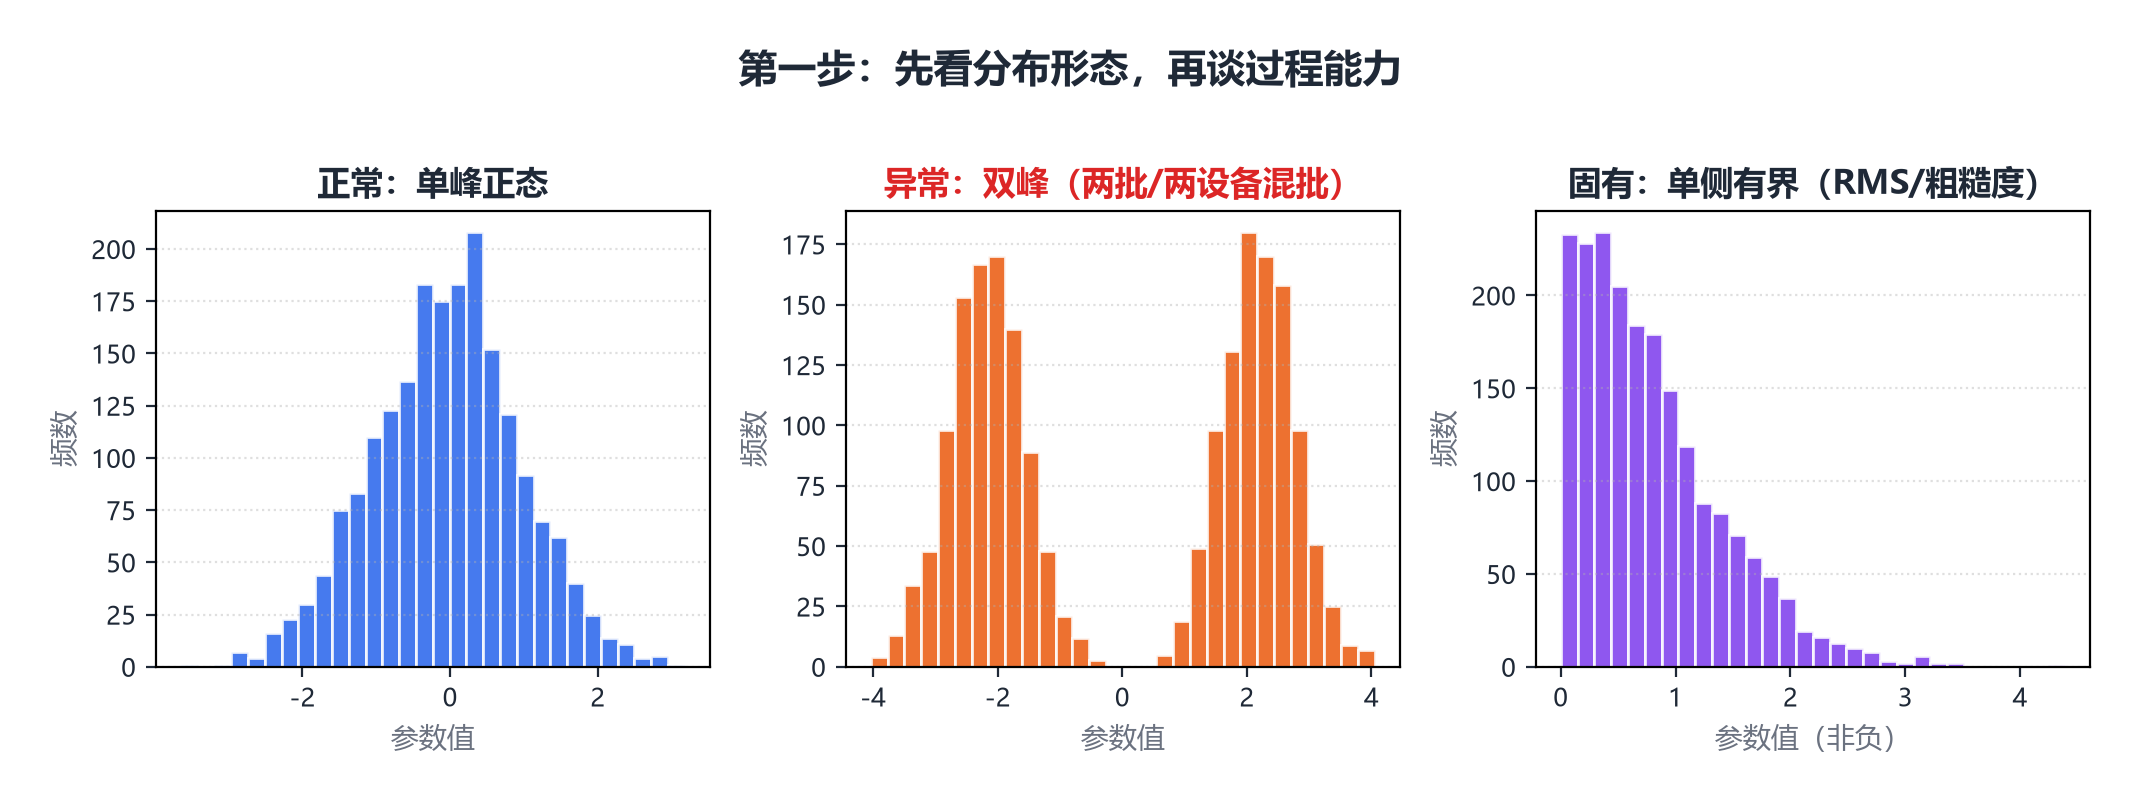
Cp/Cpk 建立在"稳定且近似正态"的假设之上,而光学参数经常违反这一假设:
| 分布形态 | 典型成因 | 正确处理 |
|---|---|---|
| 双峰 | 两批/两台设备/两个班次混批 | 先分层,按来源拆开再分别评估 |
| 长尾 / 离群 | 个别坏件、装夹异常、测量失误 | 定位离群点归因后再决定剔除或返工 |
| 单侧有界(聚集零附近) | 面形 RMS、粗糙度、散射等非负参数固有形态 | 不可直接套正态理论,需变换或单侧能力度量 |
这是光学过程能力分析最容易犯的错误:对面形 RMS 这种无法低于零、且天然聚集在零附近的参数,硬套正态 Cp/Cpk 会得到误导性的数字。
第二步:看 Cp 与 Cpk 的差值,判断纠错方向

| 读图特征 | 诊断 | 纠错方向 |
|---|---|---|
| Cp 高、Cpk 低 | 变异不大,但均值偏离规格中心 | 调工作点 / 设定值(低成本) |
| Cp 低、Cpk 也低 | 变异过大,超出过程能力 | 工艺 / 材料 / 工装级改进(高成本) |
| Cp 与 Cpk 接近且都合格 | 过程居中且变异受控 | 维持监控即可 |
第三步:看控制图趋势,区分普通变异与特殊变异
控制图用于回答"变异是随机的还是可归因的"。以下四种形态指向可归因的特殊变异,需在验收前定位:
| 控制图形态 | 指向的工程问题 |
|---|---|
| 均值单调漂移 | 工具磨损、设备温漂、镀膜源材料衰减 |
| 周期性波动 | 环境昼夜温差、换班操作差异、循环冷却波动 |
| 阶跃突变 | 换料批次、夹具更换、工艺参数被改动 |
| 变异逐渐放大 | 工装定位磨损、夹持应力逐步累积 |
第四步:看 MSA,先排除"测量"本身的贡献

测量系统分析(MSA)回答一个前置问题:观测到的变异里,有多少来自"测量"而非"零件"。三档判据如下:
测量系统占比 < 10% 容差:可接受,能力结论可信
10% – 30%:边缘,仅当应用能论证时才可接受
> 30%:不可接受,能力指数已无参考价值
光学测量的 MSA 有一个独有陷阱:重新装夹会改变波前。装夹应力与对准误差是光学测量最大的误差源,若 R&R 研究只在夹具上反复测量、从不卸下零件,得到的结果会显著高估仪器精度。有效的重复性/再现性研究必须每次试验都重新装夹。
四、工艺层面的"可补偿 vs 不可补偿"
与单片读图"位移可补偿、形变不可补偿"的逻辑一脉相承,批次层面同样存在两类问题:
| 问题类型 | 读图特征 | 处理层级 |
|---|---|---|
| 中心偏移 | Cp 高 Cpk 低,分布整体平移 | 调设定值(隔圈厚度/镜筒尺寸/对焦基准) |
| 变异过大 | Cp 与 Cpk 都低,分布过宽 | 工艺/材料/工装级改进 |
| 测量贡献过大 | MSA 占比 > 30% | 先修测量系统(装夹/环境/平均策略) |
五、异常模式识别
| 异常特征 | 指向的工程问题 |
|---|---|
| 批内 MTF 变异大,但均值合格 | 工艺不稳定,下游多镜头系统集成风险高 |
| T/S 分离在批次内系统性出现 | 装配倾斜/胶合偏移的系统性偏差,非随机 |
| 最佳像面位置批次间系统性漂移 | 隔圈厚度或镜筒尺寸需调整(可对焦基准修正) |
| 同一零件重复测量变异大 | 装夹应力/环境扰动/对准误差,测量系统问题 |
六、实操检查清单
□ 先看直方图形态,确认是否近似正态(双峰/单侧有界需特殊处理)
□ Cp 与 Cpk 都给出,且注明所用规格限与样本量
□ 能力指数建立在"已证明统计受控"的过程上,而非任意抽样
□ 控制图覆盖足够长的时段,能看出漂移/周期/突变
□ MSA 占比 < 30%,且 R&R 研究每次重新装夹
□ 关键参数(MTF 关键空间频率/波前 RMS/偏心量)均纳入监控,而非只看均值
□ 明确区分"中心偏移"与"变异过大",纠错方向不混淆
□ 批内标准差单独报告,不因均值合格而忽略离散度
批产一致性读图的核心结论只有一条:单片合格是必要条件,批次受控才是交付前提。读批次数据时,先确认分布形态与测量系统是否可信,再用 Cp/Cpk 差值定位纠错方向,最后用控制图追踪变异来源。三者缺一,得到的"一致性结论"都可能是假象。
主要参考:
· Quality Control and Metrology(SPC / 过程能力 / MSA 方法论),Electronics Guide
· MTF variance analysis within production batch(批内 MTF 变异分析),TradeAider
· Surface Form Deviation & RMS specification(RMS 面形精度分级),MEETOPTICS Academy
-
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
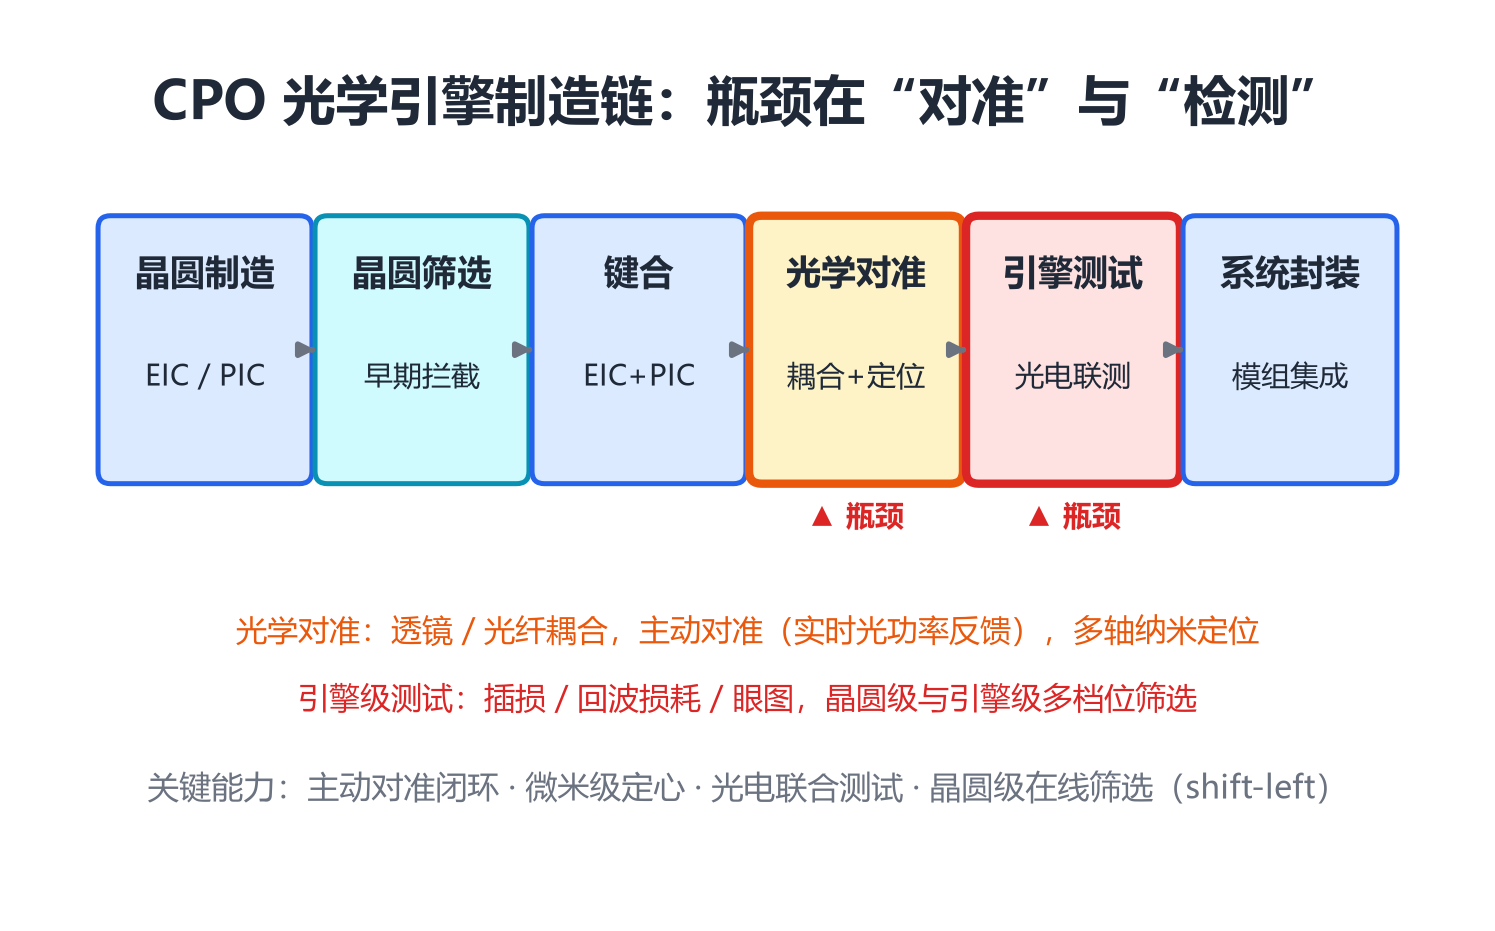
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28
-
移相干涉术 PSI: 干涉测量精度的"核心算法"
同样是干涉条纹,肉眼判读和算法解相位,精度能差两个数量级——PSI 就是这道分水岭
2026-09-24
-
光学镀膜均匀性检测:膜厚一致,才是真正的好膜
中心测一点合格不等于整片合格——镀膜的难点不在"有没有",而在"整片是否均匀一致"
2026-09-24


