
光学检测中的测试夹具设计:装夹误差如何悄悄吃掉你的测量精度
导读:一台精度λ/50的干涉仪,配上了一个设计不当的测试夹具——结果测量出来的面形是λ/20。问题不在干涉仪,而在夹具。夹具的夹紧力让镜片产生了λ/50的面形变形;夹具的定位精度让镜片偏离了光轴5μm;夹具的温度膨胀让测量在30分钟内漂移了0.1μm。测试夹具是光学检测中最容易被忽视、却最能"吃掉精度"的环节——它就像三脚架之于相机,设备再精密,支撑不稳就全毁。本文从夹具的三大误差源(夹紧力变形、定位误差、温度效应)出发,系统介绍光学检测中测试夹具的设计原则和工程实践。

一、夹具为什么是精度杀手?
1.1 装夹力导致的弹性变形
镜片被夹紧在夹具上时,夹紧力(即使是"轻柔"的夹紧)会在镜片上产生弹性变形。这个变形的量级取决于镜片的刚度和夹紧力的大小。
弹性变形 δ ≈ F / k,其中F为夹紧力,k为镜片的等效刚度
对于一片直径25mm、厚度3mm的玻璃镜片,1N的夹紧力可能产生0.05~0.1μm的面形变形——对应λ/10~λ/6的测量误差。对于λ/50精度要求的测量,这个变形已经是致命的。
1.2 三种误差源的量级对比
|
误差源 |
典型量级 |
对测量精度的影响 |
|---|---|---|
|
夹紧力变形 |
0.05~0.5μm(取决于夹紧力) |
直接叠加到面形测量结果 |
|
定位误差(偏心/倾斜) |
5~50μm / 0.1~1° |
引入离焦、彗差等系统像差 |
|
温度效应(热膨胀) |
0.1~1μm(30分钟内) |
测量结果的漂移 |
二、夹具设计的三个黄金原则
2.1 三点支承原则——"够用就行,别过度约束"
镜片的定位应该采用三点支承(三个支点或三个定位面)——这是机械定位的经典原则。三点支承在理论上唯一确定了一个刚体的空间位置(6个自由度全部被约束),且不会产生过约束(Over-constraint)。
过约束(如四个支点、或三点支承+额外夹紧)会导致镜片在夹具中产生不可控的内应力——这个应力通过光弹性效应转化为面形变形。宁可"少约束一点",也不要把镜片"压死"。
2.2 软接触原则——用柔性材料隔离夹紧力
镜片与夹具之间的接触面应该使用柔性材料(如橡胶垫、硅胶、PEEK等)来隔离夹紧力。柔性材料像"缓冲垫"一样将集中的夹紧力分散,降低镜片表面的局部应力。
但要注意:柔性材料也不能太软——否则镜片在测量中会因自重或轻微振动而移动。软硬适中的材料(硬度Shore A 40~70的硅胶或橡胶)是常用选择。
2.3 热稳定原则——夹具材料的热膨胀匹配
夹具材料的热膨胀系数(CTE)应该与镜片材料匹配或更低。如果夹具的CTE远大于镜片(如铝夹具配玻璃镜片),在温度变化时夹具的膨胀会"挤压"镜片,产生额外的夹紧力和变形。
常用夹具材料的CTE对比:
|
材料 |
CTE (×10⁻⁶/°C) |
适用性 |
|---|---|---|
|
殷钢(Invar) |
0.5~1 |
最优——CTE极低,热稳定 |
|
钛合金 |
8.5 |
好——CTE较低,刚性好 |
|
不锈钢 |
16 |
一般——CTE中等 |
|
铝合金 |
23 |
差——CTE高,温度敏感 |
三、不同检测场景的夹具设计要点
3.1 面形检测(干涉仪)——最小化接触力
干涉仪面形检测的夹具要尽可能"轻接触"——镜片最好只靠自身重力放置在三点支承上,不额外夹紧。对于需要固定姿态的镜片(如测量倾斜方向的波前),使用柔性夹持(真空吸附或软垫轻压)。
3.2 偏心检测(定心仪)——定位精度优先
定心仪偏心检测的夹具关键是定位精度——镜片必须被精确定位在转台旋转轴上。夹具的定位误差(偏心/倾斜)直接叠加到镜片偏心测量结果中。这类夹具通常带精密的V型槽或三点球座,定位精度要求<1μm。
3.3 MTF检测(MTF测量仪)——快速装夹+重复定位
MTF检测的夹具需要快速装夹和重复定位——产线上每分钟要测试多个镜片,夹具必须能快速换件且保证重复定位精度。这类夹具通常采用气动或真空吸附,配合锥形定位座实现亚微米的重复定位。
四、夹具设计的验证——"先测夹具,再测镜片"
一个夹具设计完成后,在使用前应该做夹具验证:
空载稳定性测试:不装镜片,测量夹具自身的面形(对干涉仪而言),确认夹具的支承面在测量过程中稳定(漂移<λ/100)
重复装夹测试:同一个镜片重复装夹10次,测量面形或偏心的重复性——重复性应优于被测参数的1/3
夹紧力扫描测试:逐渐增大夹紧力,观察测量结果的变化——如果夹紧力增大导致结果显著变化,说明夹具的柔性隔离不足
测试夹具是光学检测链条中最"沉默"的环节——它不产生数据,但它的每一次不完美都在悄悄污染数据。三点支承、软接触、热稳定——这三个原则看似简单,却是精密光学检测夹具设计的基石。一个好的夹具应该让镜片"感觉不到自己被夹住"——被准确定位、被稳定支承,却不被施加强制力。下次当你发现测量结果"不对劲"时,先别急着怀疑干涉仪——检查一下你的夹具。
-
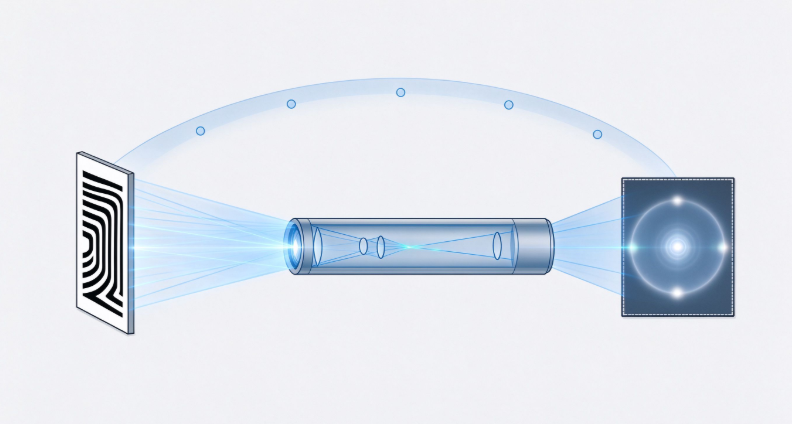
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
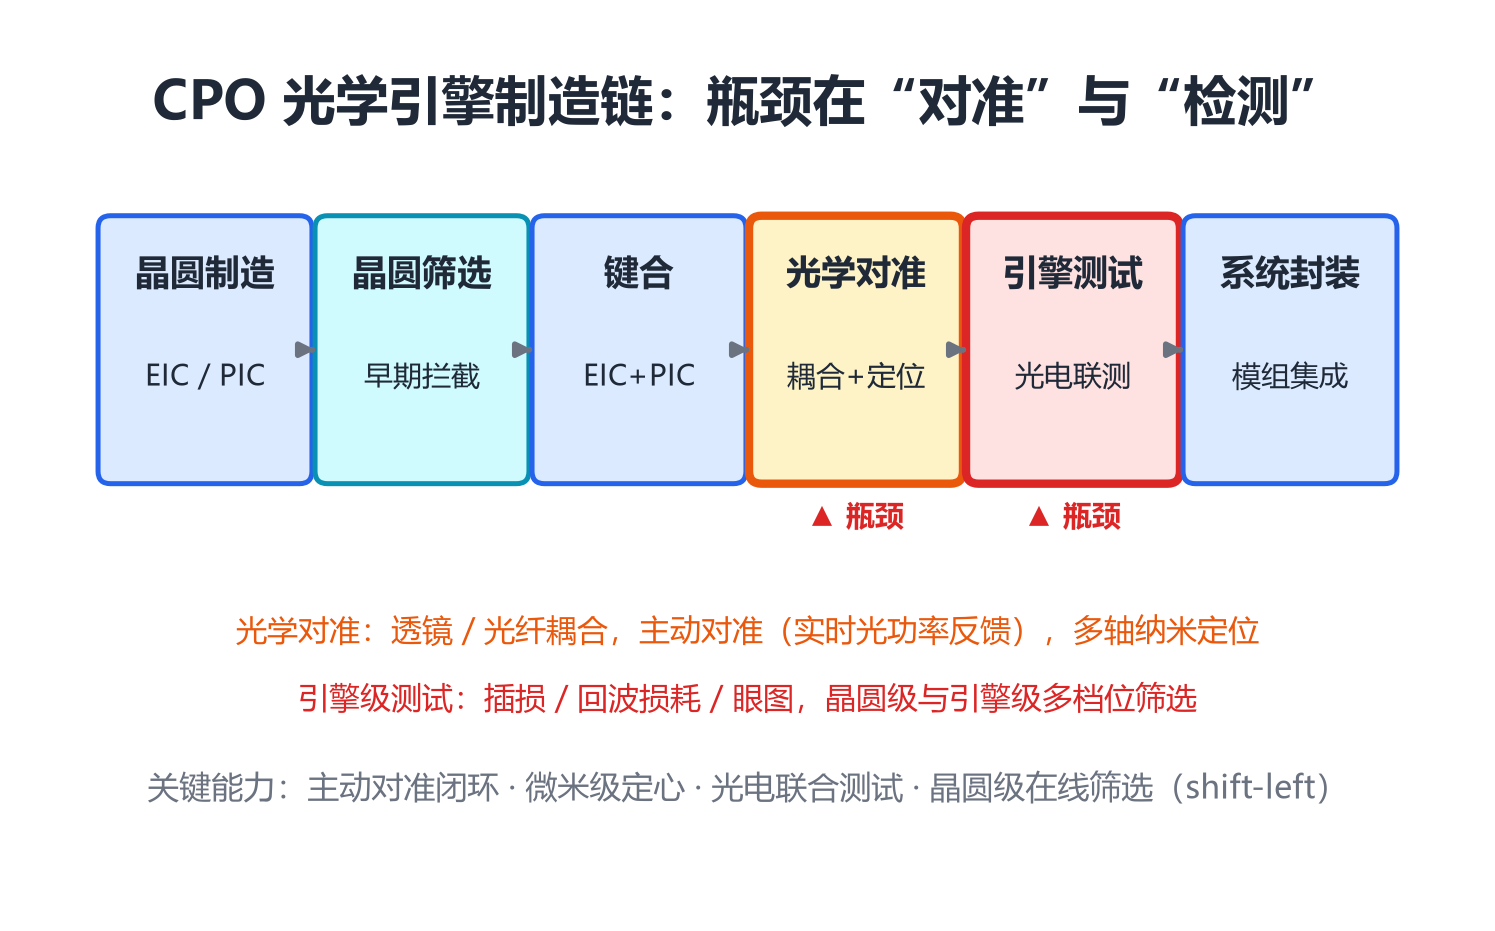
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
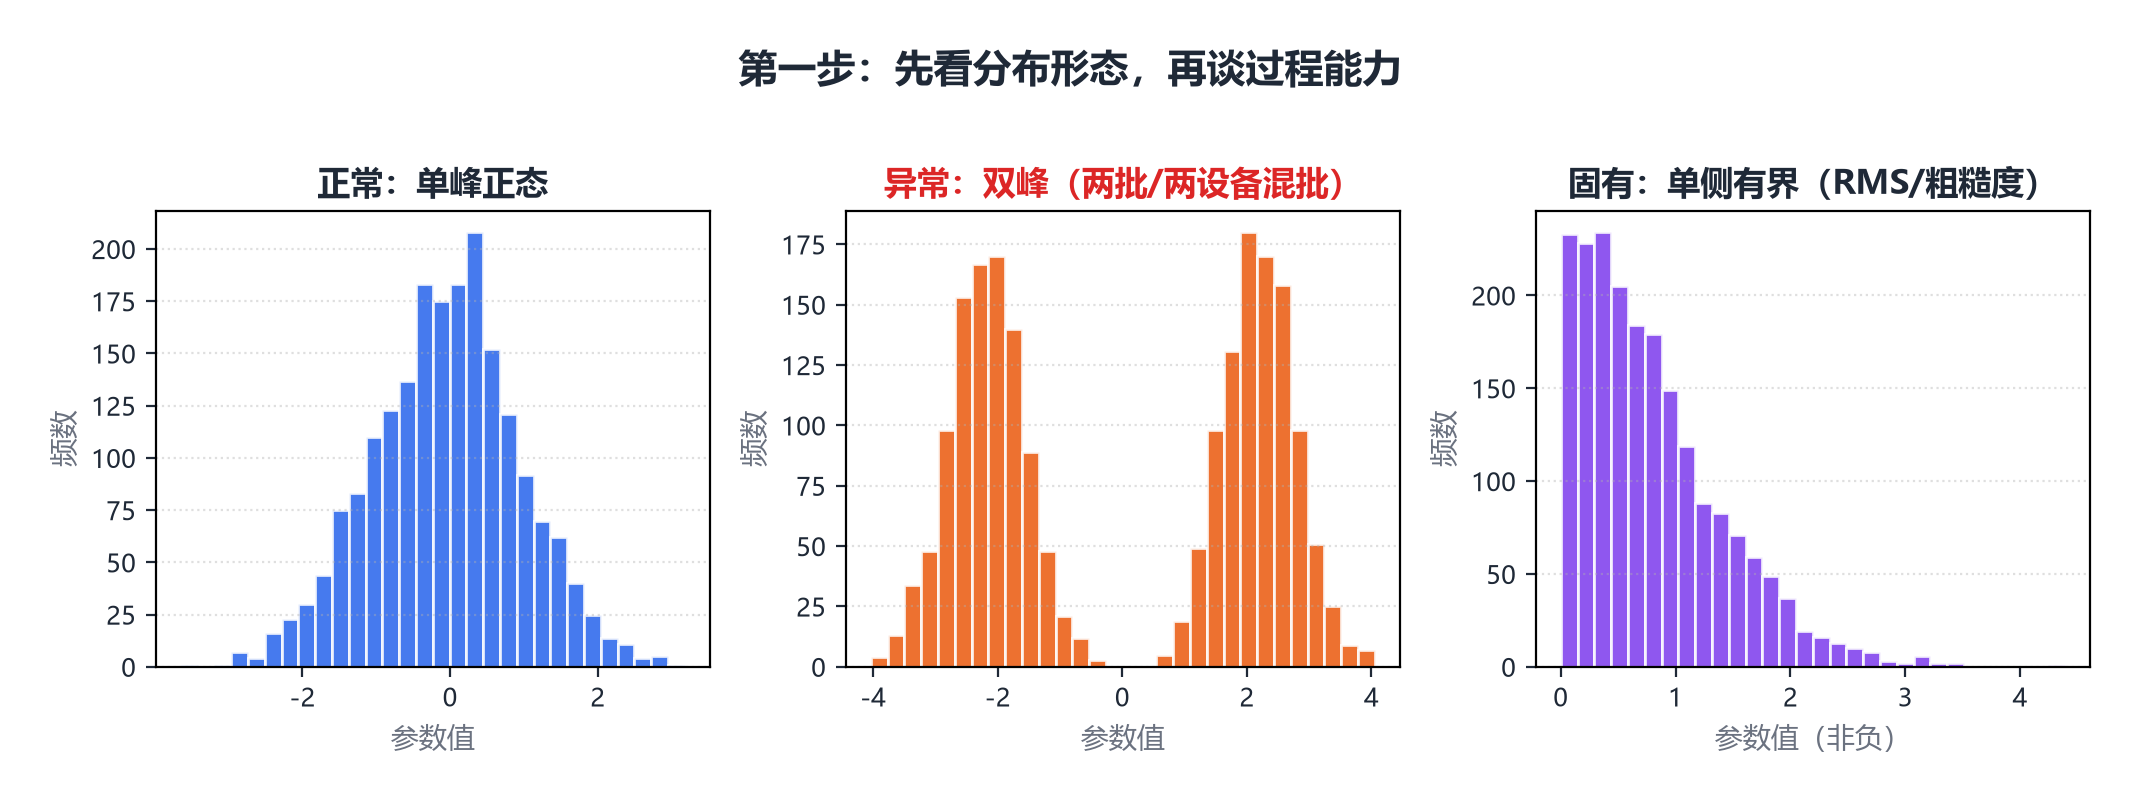
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28
-
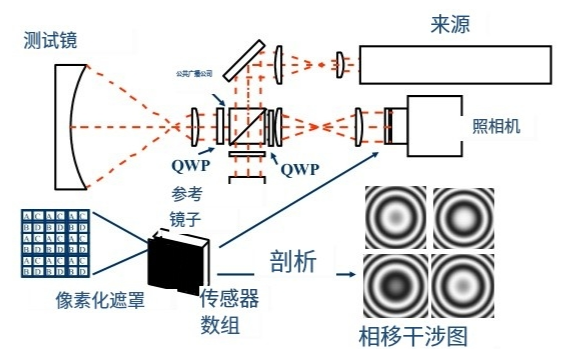
移相干涉术 PSI: 干涉测量精度的"核心算法"
同样是干涉条纹,肉眼判读和算法解相位,精度能差两个数量级——PSI 就是这道分水岭
2026-09-24
-
光学镀膜均匀性检测:膜厚一致,才是真正的好膜
中心测一点合格不等于整片合格——镀膜的难点不在"有没有",而在"整片是否均匀一致"
2026-09-24


