

精密光学镜片选型关键,机械与耐久性测试的核心价值与应用规范
精密光学镜片的采购与质量管控环节过程中,多数光学产品研发与生产从业者往往优先聚焦于透光率、面形精度等显性光学性能指标,却易忽视机械与物理性能检测、耐久性测试的重要性。然而实践表明,此类被忽略的测试环节,正是引发后续组装良率下降、终端产品故障的关键隐患。

一、机械完整性检测:筑牢组装环节的质量防线
精密光学镜片的机械完整性直接决定自动化组装的可行性与稳定性。当前主流的全自动镜头组装设备对镜片外观及结构强度要求严苛,微小缺陷即可能引发连锁问题,需重点关注以下两项核心检测:
1.崩边检测:管控边缘缺陷的关键环节
崩边是指镜片边缘出现的碎裂或缺损,虽尺寸微小,但易在自动化组装过程中产生碎屑,污染图像传感器或镜筒,进而导致模组成像质量下降甚至报废。
检测设备:需采用工具显微镜、光学显微镜及影像测量仪,确保实现量化检测,避免仅凭肉眼主观判断;
技术标准:通常规定崩边深度与宽度均≤0.1mm,同时明确单条边缘或多条边缘的崩边数量上限;
管控要点:要求供应商对每片镜片实施100%视觉检测,提供边缘显微镜照片及量化数据报告,确保无遗漏缺陷流入组装环节。
2.机械强度测试:模拟组装压力的可靠性验证
组装过程中,镜片需承受夹持力、压合力等外力作用(如镜筒压合工序),若强度不足易出现开裂或变形。该测试通过模拟实际组装受力场景,提前排查结构隐患。
检测设备:压力测试仪结合环境试验箱(部分场景需叠加温度条件);
测试方法:在镜片外径边缘等关键受力位置施加静态负载(常规测试负载为50N),保持规定时长后检查镜片状态;
验收标准:除无裂纹、无破碎外,需进一步验证镜片面形精度与光圈参数是否在允许范围内,避免受力变形影响光学性能。
二、耐久性测试:保障产品全生命周期的稳定性
精密光学镜片的应用场景涵盖车载、户外监控、医疗设备、高能激光等,部分场景需长期承受极端温湿度、盐雾、化学试剂接触等环境应力。耐久性测试通过模拟实际使用条件,验证镜片在全生命周期内的性能稳定性,主要分为环境耐候测试与物理化学耐久性测试两类:
(一) 环境耐候测试:应对极端场景的耐受能力验证:
| 测试项目 | 主要适用场景 | 核心测试条件 | 验收标准 |
|---|---|---|---|
| 高温高湿测试 | 全场景(尤其高湿度地区应用) | 温度 85℃、相对湿度 85%,持续 240-1000 小时 | 镀膜无起泡、龟裂、脱落;镜片无霉变、水解;面形及光圈变化符合标准 |
| 高低温循环测试 | 车载、户外光学设备 | 温度范围 - 40℃~85℃,循环 50-100 次,各极端温度段保持规定时长 | 镜片无开裂;镀膜无剥离;胶合镜片无脱胶;光学性能稳定 |
| 盐雾测试 | 车载、海洋环境、户外设备 | 5% 氯化钠溶液,温度 35℃,持续 48 小时及以上 | 金属件无严重腐蚀;镀膜及玻璃表面无腐蚀痕迹 |
(二)物理化学耐久性测试:应对日常使用损耗的性能验证
镜片在日常使用中需面临清洁擦拭、摩擦、化学试剂接触等场景,此类测试旨在验证镜片及镀膜的抗损耗能力:
化学稳定性测试:使用酒精、异丙醇或专用镜头清洁剂,按规定次数擦拭镀膜表面,验收标准为镀膜无损伤、无雾化,光谱性能衰减幅度符合要求,确保日常清洁不影响镜片功能;
附着力与摩擦测试:作为镀膜工艺成熟度的核心验证手段,包含两项子测试:一是胶带测试,将专用胶带紧压镀膜表面后快速撕下,要求无镀膜脱落;二是摩擦测试,采用橡皮、纱布等标准摩擦头,按规定压力与时长摩擦后,测试前后光谱性能变化ΔT需<0.5%,确保镀膜结合力达标;
激光损伤阈值测试(仅限高能激光应用场景):采用特定波长与脉冲宽度的激光束照射镜片表面,逐步提升能量密度直至出现损伤,要求测试得出的激光损伤阈值(LIDT)远高于系统设计工作能量密度,并提供完整测试报告,避免高能激光工况下镜片失效。
三、机械与耐久性测试的核心价值:从质量保障到责任界定
此类测试并非附加要求,而是贯穿光学产品研发、生产、应用全流程的核心保障,其价值主要体现在以下四方面:
1.提升组装良率,降低生产成本
全自动组装线对镜片缺陷零容忍,崩边等微小缺陷产生的碎屑可能导致整批模组污染报废。通过100%机械完整性检测,可从源头减少组装环节不良率,避免生产线停摆与物料浪费,降低综合生产成本。
2.延长终端产品寿命,维护品牌口碑
车载、户外等场景下的光学产品需长期稳定工作,若未通过高低温循环、盐雾等测试,易出现镜片开裂、镀膜脱落等问题,引发用户投诉与售后成本增加。耐久性测试可提前验证产品在极端环境下的可靠性,保障终端产品全生命周期性能稳定,维护品牌声誉。
3.验证工艺成熟度,筛选优质供应商
镀膜工艺的稳定性、镜片加工精度的一致性,需通过机械与耐久性测试间接验证。例如,附着力测试不达标往往反映供应商镀膜工艺存在缺陷,此类测试可作为筛选供应商的关键指标,确保合作方具备完善的质量管控能力。
4.明确责任边界,高效解决问题
当终端产品出现故障时,双方认可的测试报告可作为责任界定依据。例如,若镜片已通过高温高湿测试且数据合格,可排除镜片质量问题,快速定位故障源于组装工艺或使用环境,避免责任推诿,提升问题解决效率。
四、供应商协作与管控建议
为确保机械与耐久性测试落地执行,需在供应商合作中明确技术要求与管控流程:
1.明确测试标准,避免模糊表述
与供应商签订技术协议时,需细化测试项目、条件及验收标准。例如,明确“高低温循环测试需满足40℃~85℃、100次循环,各极端温度保持2小时”,而非笼统表述“符合行业标准”,确保要求可执行、可验证。
2.核查测试能力,确保合规性
合作前需实地考察供应商的检测实验室,确认其具备所需检测设备(如影像测量仪、环境试验箱),且检测人员具备专业资质。要求供应商提供过往测试报告,验证其检测流程的规范性与数据真实性。
3.建立抽样复评机制,保障长期稳定
即使与固定供应商合作,仍需定期对到货镜片进行抽样复评,测试项目覆盖机械完整性与核心耐久性指标,避免供应商因成本控制而降低测试标准,确保产品质量长期稳定。
精密光学镜片的质量管控需突破“重光学性能、轻机械与耐久性”的局限,精密光学镜片机械与耐久性测试是保障组装良率、终端产品可靠性的关键环节。相关从业者应将此类测试纳入核心技术规范,在供应商协作中强化管控,从源头规避质量风险。唯有通过全面、严格的测试验证,才能确保精密光学镜片满足复杂应用场景的需求,为光学产品的稳定运行奠定基础。
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
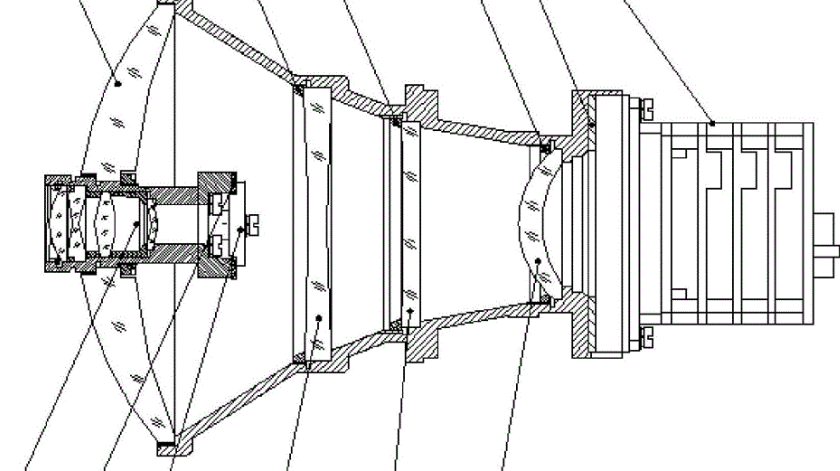
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19
-
空气间隔:镜头装调中最容易被忽视的关键参数
镜头设计图纸上标着一堆公差:曲率半径公差、中心厚度公差、偏心公差、面形PV……很多人以为只要每个镜片都做到公差内,装起来自然就合格了。
2026-11-19
-

分光棱镜与分束器的精密检测:让一束光"分得准、分得对"
在投影显示、激光干涉、机器视觉、光谱分析等无数光学系统里,都有一个不起眼却关键的元件——分光棱镜/分束器。它把一束光分成两束或多束,分光比、角度、面形、偏振特性,每一项都直接影响系统性能。本文讲解分光元件的工作原理,以及如何对它的角度、面形与胶合质量进行精密检测。
2026-11-19
-
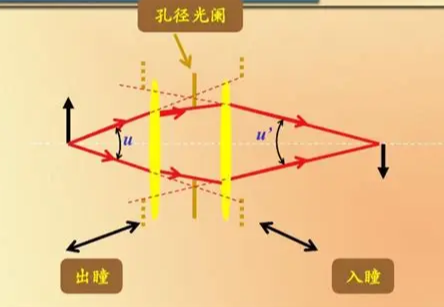
入瞳与出瞳位置测量:光学系统里最容易被忽略的两个"孔"
设计镜头时,工程师常挂在嘴边的是焦距、光圈、视场角,但有两个隐藏的几何量却直接影响系统的匹配与性能——入瞳(Entrance Pupil)与出瞳(Exit Pupil)。它们决定了一支镜头"看起来的孔径有多大、孔在哪里",是目镜、望远镜、内窥镜、激光系统等场景的接口关键。本文讲清入瞳出瞳的定义、与光阑的关系,以及如何精确测量它们的位置。
2026-11-18


