
什么是机械定心法,机械定心法的原理、系数和精度分析
机械法定心是一种精密的工艺,能保证透镜在固定过程中的稳定性和精确性。在实际操作中,定心过程需要非常细致和耐心的调整。技术操作人员必须不断地监测透镜的位置,通过精密的测量仪器来确保力的平衡。从而透镜的稳定性和光学性能将得到显著提升,从而使得整个光学系统的性能达到设计要求。下面一起来看看具体的原理吧!
一、机械定心法原理
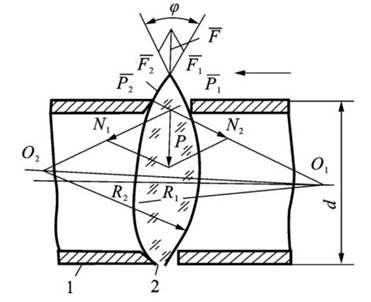
机械法定心是将透镜放在一对同轴精度高、端面精确垂直于轴线的接头之间,利用弹簧压力夹紧透镜,根据力的平衡来实现定心。一个接头可以转动,另一个既能转动又能沿轴向移动。当透镜光轴与机床主轴尚未重合时,如图所示,假设接头与透镜接触后,则接头施加给透镜压力N,方向垂直于透镜表面。压力N可分解为垂直于接头端面的夹紧力F和垂直于轴线的定心力P。定心力P将克服透镜与接头之间的摩擦力,使透镜沿垂直于轴线方向移动,夹紧力F将推动透镜沿轴线方向移动。当透镜光轴与机床主轴重合时,定心力就达到平衡,即完成定心。
二、机械定心法的系数
不是所有的透镜都能采用机械方法定心,因此,光学镜片在定心之前,可计算定心系数K值来判断加工的难易度,作为设计工艺与夹具的参考。
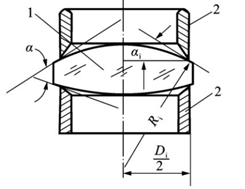
从上图可以看出,定心力的大小与接头和透镜之间的压力的大小和方向有关。压力的大小是由弹簧力决定的,而方向是由透镜的定心角(夹紧角)决定,定心角是指在接头轴线平面内,透镜与接头接触点的切线间的夹角α。设接头和透镜之间的定心角为αi,接头的直径为Di,透镜非黏结面的曲率半径为Ri,则定心角的正切值为
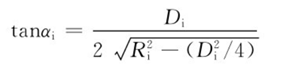
通过一系列计算可得机械法定心系数K为

假设摩擦系数μ=0.15,则上式计算得出的K≥0.15,说明定心角α=17°30′,则定心可行;若0.1<K<0.15,则相当于定心角为12°<α<17°30′,定心效果差;若K<0.1,相当于α<12°,则不能定心。
三、影响机械法定心精度的因素
1)机床主轴径向跳动
机床主轴径向跳动直接会造成透镜基准轴的位置变化,因此,机床使用前一定要校正主轴跳动,使其径向跳动小于定心精度。
2)接头
机械法定心的关键是定心接头的精度和质量,要防止接头表面划伤抛光表面,并能保证定心后的中心误差精度,因此,对接头提出如下要求:
(a)接头轴与机床回转轴的重合精度应高于定心精度。
(b)接头端面应与几何轴线精确垂直。
(c)接头端面应光滑,不能擦伤透镜抛光表面,表面粗糙度应达到*Ra*0.16。
(d)接头外径比透镜完工外径小0.15~0.30mm。
(e)接头材料通常选用黄铜或钢。
以上就是机械定心法的原理、系数和精度分析,如果您还有更多关于定心车的内容,请持续关注欧光科技。
-
群折射率测量与材料来料检验:测厚之前,先"认准"材料
所有光学测厚方法,本质上测到的都不是几何厚度 d,而是光程差 OPL(光学路径长度)——光在材料里走过一段距离所积累的光学长度。要把光程换算成几何厚度,必须除以材料的群折射率 n_g:
2026-11-02
-
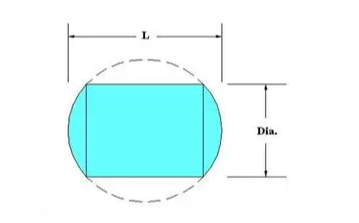
中心厚度测量的曲率补偿:光斑要打在"顶点"上
中心厚度(Center Thickness)的定义是:透镜两表面在光轴(顶点)方向上的距离。注意,这个定义有一个严格的几何前提——测量点必须落在透镜的顶点上。
2026-11-02
-

非球面镜片中心厚度测量:顶点没有单一球心,怎么测准
非球面镜片凭借"一片顶多片"的像差校正能力,在手机镜头、车载镜头、安防、投影、AR/VR 等领域越来越普及。但非球面也给中心厚度测量带来了新的难题:它的表面不再是单一球心、单一曲率半径的球面。
2026-11-02
-
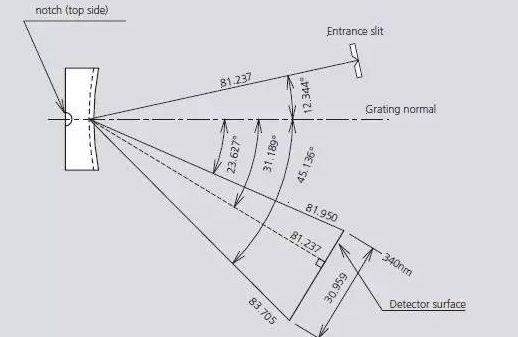
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30


