
光学系统鬼像分析与抑制: 二次反射如何毁掉成像对比度
面形、偏心、MTF 都达标了,画面里却多出一圈"虚影"——那不是镜片脏了,是鬼像

一、什么是鬼像(Ghost Image)
光学系统成像时,光本该沿着设计路径穿过镜片、会聚到像面。但真实世界里,每个镜片表面都存在残余反射——即使镀了增透膜,反射率也不可能归零(通常剩 0.1%~1%)。这些残余反射光在镜片之间来回反射,最终也到达像面,形成一个个偏离主像的、模糊的、能量较弱的"影子像",这就是鬼像。
鬼像的本质:光在两个(或多个)镜片表面之间发生偶数次反射后,与主像一起聚焦到探测器上,形成不期望的附加像。它不是缺陷,而是所有含多个透射表面的系统都躲不掉的物理现象。
二、鬼像的成因与危害
鬼像的形成需要三个条件凑齐:反射面存在(残余反射率)→ 反射光恰好能再次成像(曲面聚焦)→ 能量足够强被探测器捕捉。危害则取决于它的强度和位置:
|
危害 |
具体表现 |
|---|---|
|
对比度下降 |
鬼像的弥散能量叠加在暗区,拉低整体对比度,暗部细节被"灰雾"淹没 |
|
伪目标/伪像 |
强光源(太阳、路灯、激光)附近出现成对的"光斑",天文摄影、夜视设备里尤其致命 |
|
测量误判 |
检测设备、瞄准具中鬼像可能被误认为真实目标,导致对准或测量错误 |
|
画质劣化 |
高端摄影镜头、监控镜头中,鬼像直接表现为"眩光、光环、重影" |
三、鬼像的定量分析
工程上评价鬼像,主要看两个量:
1. 鬼像位置——由二次反射的两个表面曲率和间距决定。通过近轴追迹可以精确算出鬼像的像面位置,从而判断它落在焦内、焦外还是像面附近。
2. 鬼像能量——核心指标是"鬼像/主像能量比"(Ghost-to-Primary Ratio)。它近似等于参与二次反射的两个表面反射率的乘积:
鬼像/主像比 ≈ R₁ × R₂ (R₁、R₂ 为两次反射表面的残余反射率)
举例:两面各残留 0.5% 反射,鬼像/主像比 ≈ 0.5% × 0.5% = 2.5×10⁻⁵(约 -46 dB)。看起来很小,但当主像本身很亮(比如直接对着强光源),这个能量也足以在画面上形成可见的"光斑"。
关键认知:鬼像的危害不只看绝对能量,更看"相对主像的对比"。天文观测、红外制导等要求极高对比度的场景,哪怕 -40 dB 的鬼像也可能不可接受。
四、鬼像的抑制手段
1. 镀膜——第一道、也是最有效的防线。增透膜的反射率从裸玻璃的 4% 压到 0.1%~0.5%,鬼像能量按 R₁×R₂ 成平方下降,效果立竿见影。宽带增透膜、多层膜设计是抑制鬼像的基础。
2. 表面曲率设计——通过改变镜片曲率,让二次反射的鬼像"失焦",把鬼像能量弥散到不敏感区域,而不是聚成一个亮斑。
3. 光阑与遮光——在鬼像路径上加挡光环、遮光片,物理截断二次反射光,配合之前讲过的杂散光控制。
4. 镜片间距优化——调整空气间隔,把鬼像位置推到探测器之外或强散焦区。
五、鬼像的测量与验收
鬼像不能只靠设计"算",量产必须实测验证。常用手段:
1. 点光源成像法——用强点光源照亮系统,在像面(或扫描像面)观察鬼像的数量、位置和强度分布。
2. MTF 测量仪成像评价——利用成像质量测量设备,在特定视场和孔径下,量化鬼像引入的对比度损失,把鬼像纳入成像质量的综合评价体系。
3. 面形与膜层复核——通过干涉仪复核参与二次反射表面的面形,通过分光光度计复核膜层反射率,从源头确认鬼像能量水平。
鬼像是"看不见的设计参数"——它不出现在任何一张面形报告上,却能在强光场景下毁掉整幅画面的对比度。抑制鬼像,靠的是镀膜、曲面设计、遮光与实测验证的组合拳,而不是某一个孤立的指标。把鬼像纳入设计评审与量产验收,才算真正补全了成像质量的最后一块拼图。
欧光科技面向高端摄影、天文观测、红外成像与精密检测领域,提供以 ImageMaster 系列 MTF 测量仪(成像质量与鬼像评价)、µPhase 系列干涉仪(面形复核)为核心的成像质量检测方案,帮助您量化并控制鬼像,守住高对比度成像的底线。欢迎咨询获取产品资料与应用案例。
-
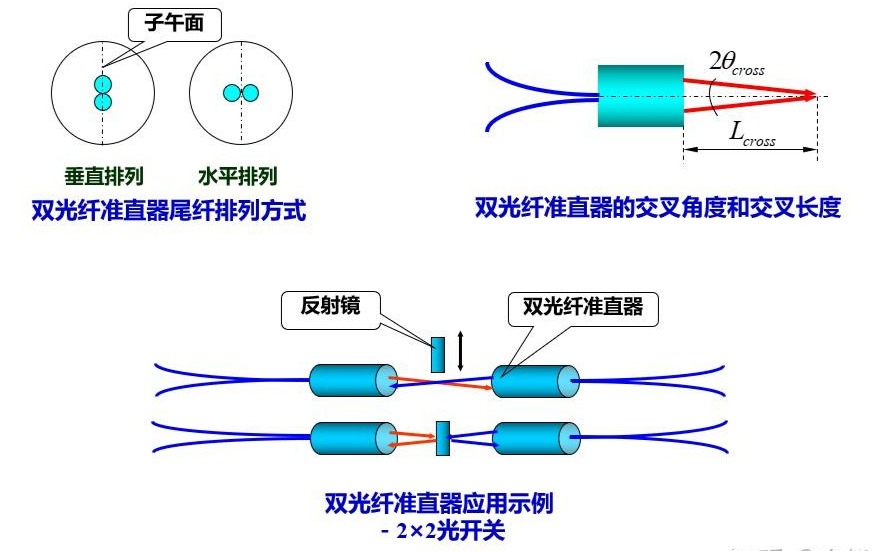
光纤准直器与光纤耦合器件的光学检测
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06
-
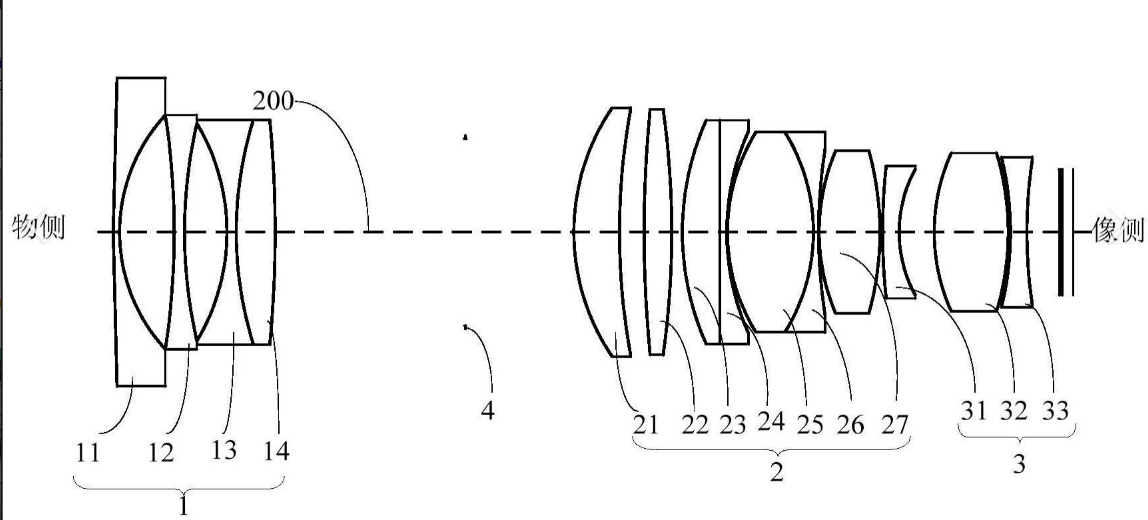
变焦镜头光学检测:从单一状态到全行程的一致性控制
变焦镜头(Zoom Lens)不是一个"镜头",而是同一光学系统在无数个焦距状态下的集合。它的检测难点在于——每一个变焦位置,MTF、中心偏差、焦距、像面位置都在变。
2026-11-05
-
车载激光雷达(LiDAR)光学系统检测:从准直到同轴度的关键控制
激光雷达的探测距离与角分辨率,最终由它的光学系统决定。准直度、收发同轴度、视场角与发散角——这些参数任何一项超差,都会直接吃掉激光雷达的"视程"。
2026-11-04


