
色散与阿贝数测量:消色差设计的"材料密码"
同一块玻璃,红光和蓝光的折射率不一样——这个"不一样"决定了镜头会不会有色边,也决定了该怎么测

一、色散:折射率的"波长依赖性"
光学材料的折射率不是常数,而是随波长变化——短波(蓝光)折射率大,长波(红光)折射率小。这个现象叫色散。正是它让白光经过棱镜分解成彩虹,也让镜头产生"色差"(紫边、黄边)。
工程上,色散用几个特定波长(夫琅禾费线)的折射率来标定,最常用的是:
|
谱线 |
波长 |
用途 |
|---|---|---|
|
F 线(氢) |
486.13 nm(蓝) |
短波参考,阿贝数分子 |
|
d 线(氦) |
587.56 nm(黄绿) |
主折射率 nd,材料主标定波长 |
|
C 线(氢) |
656.27 nm(红) |
长波参考,阿贝数分子 |
|
e 线 / g 线 |
546.07 / 435.83 nm |
部分标准(如 ISO)采用的主/短波参考 |
二、阿贝数:色散能力的"一句话"指标
要描述材料色散的强弱,光看某几个折射率不够直观,于是引入了阿贝数(Abbe Number,V 数)——把主折射率与色散幅度压成一个数:
Vd = ( nd − 1 ) / ( nF − nC )
其中 nF − nC 就是"主色散",即蓝红两端折射率之差。阿贝数越大,色散越小(冕牌玻璃 V 数高,火石玻璃 V 数低)。
记忆要点:V 数大 = 色散弱 = 色差小。常见冕牌玻璃 V 数在 55~65,火石玻璃在 25~45,低色散异常材料(如氟化物玻璃、萤石)可高达 80 以上。
三、为什么色散/阿贝数如此重要
消色差设计(把两种色散特性相反的材料组合,抵消色差)的根基,就建立在对每种材料阿贝数的精确掌握上:
1. 双胶合消色差——一块高 V 数(低色散)冕牌 + 一块低 V 数(高色散)火石,两者色散互补,让蓝红光的焦点重新重合。阿贝数选得准不准,直接决定消色差的残余量。
2. 复消色差(APO)——需要三种以上材料、更精细的色散匹配,对阿贝数测量精度要求更高。
3. 材料验收——同型号玻璃不同批次的阿贝数若有漂移,会导致设计好的消色差失效。所以高端镜头厂会对每批玻璃做色散/阿贝数复核。
四、色散与阿贝数的测量方法
核心是精确测出多个波长的折射率,再由公式算出阿贝数。主流方法:
1. 最小偏向角法(精密测角仪)——把材料做成棱镜,用精密测角仪(分光计)测出各波长的最小偏向角 δ,代入公式反求折射率:
n = sin[(A + δ) / 2] / sin(A / 2) (A 为棱镜顶角)
这是折射率测量的基准方法,精度最高(可达 10⁻⁶ 量级),是阿贝数测量的"金标准"。
2. 折射率仪直接测量——用高精度折射率测量仪,在多个波长下直接测折射率,快速得到 nd、nF、nC 并自动算出阿贝数,适合产线批量检测。
3. V 棱镜法 / 阿贝折射计——经典方法,精度略低但设备简单,适合快速筛查。
|
方法 |
精度 |
速度 |
适用 |
|---|---|---|---|
|
最小偏向角法 |
10⁻⁶(最高) |
慢 |
基准标定、高精度材料验收 |
|
精密折射率仪 |
10⁻⁵~10⁻⁶ |
快 |
产线批量、多波长自动测量 |
|
阿贝折射计/V棱镜 |
10⁻⁴ |
快 |
快速筛查、教学 |
色散和阿贝数,是光学设计最底层的一对"材料常数"。它们决定了消色差方案的成败,也决定了材料验收的严格程度。把阿贝数测准,是高端镜头、光刻物镜、望远镜等对色差敏感系统的设计基础,也是材料供应商与镜头厂之间质量对话的共同语言。
欧光科技面向光学材料、镜头制造与光刻物镜领域,提供以 SpectroMaster 系列折射率测量仪(多波长折射率与阿贝数/色散测量)、PrismMaster 系列测角仪(最小偏向角基准测量)为核心的色散测量解决方案。欢迎咨询获取产品资料与应用案例。
-
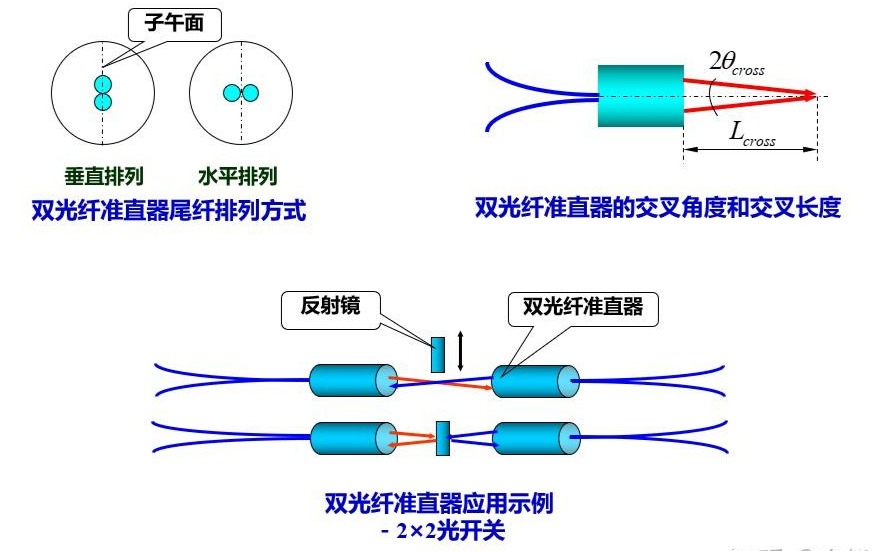
光纤准直器与光纤耦合器件的光学检测
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06
-
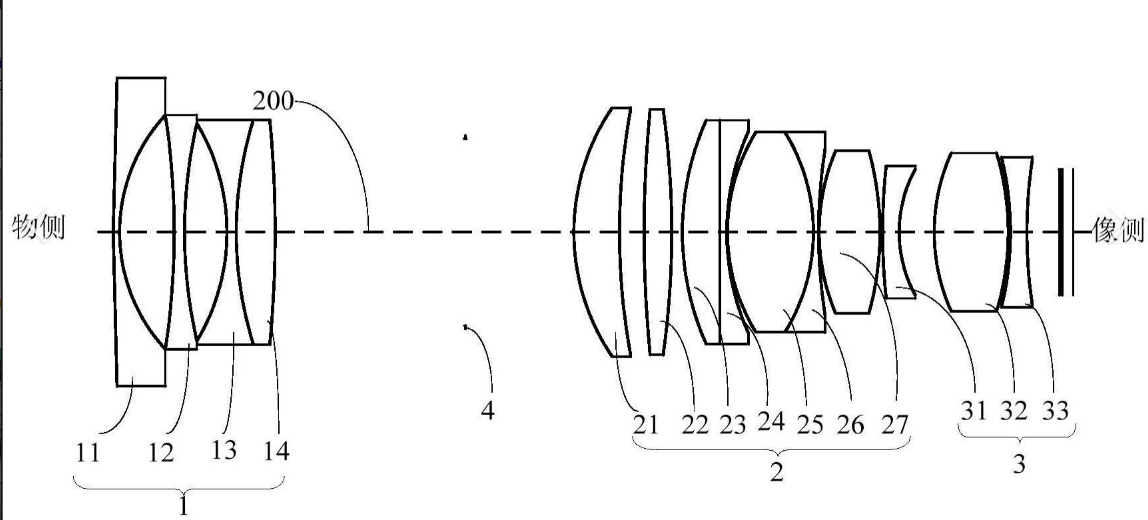
变焦镜头光学检测:从单一状态到全行程的一致性控制
变焦镜头(Zoom Lens)不是一个"镜头",而是同一光学系统在无数个焦距状态下的集合。它的检测难点在于——每一个变焦位置,MTF、中心偏差、焦距、像面位置都在变。
2026-11-05
-
车载激光雷达(LiDAR)光学系统检测:从准直到同轴度的关键控制
激光雷达的探测距离与角分辨率,最终由它的光学系统决定。准直度、收发同轴度、视场角与发散角——这些参数任何一项超差,都会直接吃掉激光雷达的"视程"。
2026-11-04


