
光学镜头装配工艺入门:定心、胶合与调校全解析
【摘要】光学镜头装配是决定最终成像质量的关键环节。本文从光学装配的基本要求出发,详细介绍定心装配、光学胶合、镜头调校三大核心工艺的原理、方法和关键控制点,以及装配环境要求和常见问题处理,帮助光学从业者系统掌握镜头装配的基础知识和实操要点。

一、光学装配的重要性与基本要求
光学镜头的成像质量不仅取决于光学设计和零件加工精度,还在很大程度上取决于装配质量。即使每片透镜的加工都达到设计要求,如果装配过程中出现偏心、倾斜、间隔偏差等问题,最终成像质量也会显著下降。据统计,光学系统的像差中,约有30%至50%来自装配误差。因此,光学装配是光学制造链条中至关重要的环节。
光学装配的基本要求可以概括为"准、稳、洁"三个字。"准"是指各透镜的中心偏差、倾斜、空气间隔等参数必须控制在设计公差范围内;"稳"是指装配完成后镜头在各种环境条件(温度变化、振动冲击)下都能保持性能稳定;"洁"是指装配过程中光学表面必须保持清洁,无灰尘、纤维、油渍等污染物。
二、定心装配
定心是光学装配中最核心的工序,其目的是确保各透镜的光轴与镜筒机械轴重合,将中心偏差控制在允许范围内。定心方法主要有以下几种:
2.1 外径定心
外径定心是最简单的定心方法,依靠透镜外圆与镜筒内孔的配合来保证同轴度。这种方法要求透镜外圆与光轴的同轴度很高,通常需要通过定心车削来保证。外径定心操作简单、效率高,但定心精度受零件加工精度限制,一般只能达到0.01mm至0.05mm的偏心精度,适合中低精度镜头。
2.2 光学定心
光学定心利用光学仪器(如定心仪、自准直仪)实时监测透镜的偏心状态,通过调整透镜位置使反射像点稳定,然后进行固定。光学定心的精度远高于外径定心,可达0.001mm至0.005mm,是高精度镜头装配的标准方法。光学定心又分为反射式定心和透射式定心:反射式通过监测透镜表面反射光的偏移来定心,适合单透镜和多透镜组件;透射式通过监测透射光焦点的偏移来定心,适合单透镜快速定心。
2.3 定心车削
定心车削是将透镜装夹在专用车床上,通过光学系统找正光轴后,车削透镜外圆或端面,使外圆与光轴同轴。定心车削后的透镜可以直接用外径法定心装配,兼顾了精度和效率。定心车床的定心精度可达0.002mm以下,是高精度透镜批量生产的关键设备。
三、光学胶合
胶合是将两片或多片透镜用光学胶粘合在一起,形成胶合组件的工艺。胶合的目的包括:校正像差、简化装配、提高系统稳定性。常见的光学胶有加拿大树胶、冷杉胶、环氧胶和光敏胶等,不同胶的折射率、耐温性、强度不同,需根据使用环境选择。
3.1 胶合前准备
胶合前必须对透镜表面进行彻底清洁,确保无油渍、灰尘和水渍。清洁通常采用有机溶剂(如无水乙醇、乙醚)擦拭,或超声波清洗。清洁后应在洁净环境中尽快进行胶合,避免二次污染。同时需要检查胶合面的面形精度和吻合度,确保两片透镜能够紧密贴合。
3.2 胶合工艺过程
胶合的基本步骤是:在一片透镜的胶合面上滴加适量光学胶,将另一片透镜叠放其上,通过轻微旋转和加压使胶层均匀分布并排出气泡,然后在定心仪监控下调整两片透镜的相对位置,确保中心偏差符合要求,最后进行固化。热固性胶需要加热固化,光敏胶需要紫外线照射固化。固化过程中应保持透镜位置不变,避免胶层收缩导致偏心变化。
3.3 胶合质量控制
胶合后的质量检查包括:外观检查(无气泡、无杂质、无脱胶)、偏心检查(用定心仪测量胶合件的中心偏差)、胶层厚度检查(胶层应均匀,一般控制在0.01mm至0.03mm)。胶合件还应进行环境试验(如高低温循环、湿热试验),验证胶合强度和耐候性。
四、镜头调校
调校是在镜头初步装配完成后,通过调整个别透镜的位置或间隔,使镜头成像质量达到最佳状态的过程。调校是高精度镜头装配中不可或缺的环节,因为即使每个零件都在公差范围内,累积误差仍可能导致成像质量不达标。
4.1 调校方法
常见的调校方法包括:偏心调校,通过调整某片透镜的偏心来补偿系统的残余像差;间隔调校,通过增减隔圈厚度调整透镜间的空气间隔,优化焦距和像面位置;倾斜调校,通过调整透镜的倾斜来补偿像散和彗差。实际调校中通常多种方法结合使用,以MTF测量结果为指导,逐步优化。
4.2 调校设备
调校需要借助专用测量设备实时监控成像质量,最常用的是MTF测量仪,可以直观显示镜头的成像性能和像差状态。此外,自准直仪、干涉仪、星点检验装置等也常用于调校过程。高端镜头的调校通常在超净间中进行,配备高精度调整工装和六维调整台。
五、装配环境要求
- 洁净度:光学装配应在洁净室中进行,一般要求万级至百级洁净度,高精度镜头甚至要求十级。
- 温湿度:温度应控制在20±2°C,相对湿度控制在45%至65%,避免温度变化导致零件尺寸变化和胶层性能变化。
- 振动控制:装配区域应远离振动源,精密装配台应配备隔振装置。
- 光照:装配区域应使用黄光或白光,避免光敏胶意外固化,同时照明应充足以便观察。
- 人员要求:装配人员应穿戴洁净服、手套和口罩,经过专业培训,熟悉操作规范。
六、常见装配问题与解决
|
问题现象 |
可能原因 |
解决方法 |
|
中心偏差超差 |
定心不准、胶层收缩、镜筒变形 |
重新定心、优化固化工艺、更换镜筒材料 |
|
胶合面有气泡 |
胶量不足、排气不充分、表面不洁 |
增加胶量、改进排气操作、加强清洁 |
|
MTF不达标 |
累积偏心、间隔偏差、镜片面形差 |
逐片检测、调校补偿、更换不合格零件 |
|
装配后焦距偏移 |
间隔偏差、透镜折射率偏差 |
调整隔圈厚度、选配透镜 |
|
表面出现霉斑 |
清洁不彻底、环境湿度高 |
重新清洁、控制环境湿度、使用防霉剂 |
七、总结
光学镜头装配是一门融合了光学、机械、材料等多学科知识的工艺技术。定心、胶合、调校三大核心工艺各有要点,需要严格控制每个环节的精度和质量。随着光学技术的发展,镜头装配正在向自动化、智能化方向发展,自动定心装配机、主动光学调校系统等新技术不断涌现,但基本的工艺原理和质量控制要求始终不变。对于光学从业者来说,扎实掌握装配工艺基础,是提升产品质量和生产效率的关键。
-
光学系统环境可靠性检测:温度与振动——温度循环 · 振动冲击 · 试验后像质复测 · 装调稳定性
一块镜片、一个镜头,在实验室里测出来指标再漂亮,也只是一半的答案。真正决定它能否上路的,是它在温度变化、振动冲击、湿热环境下,能否依然保持设计的光学性能。这就是环境可靠性检测——光学系统交付前的"成人礼"。
2026-10-15
-
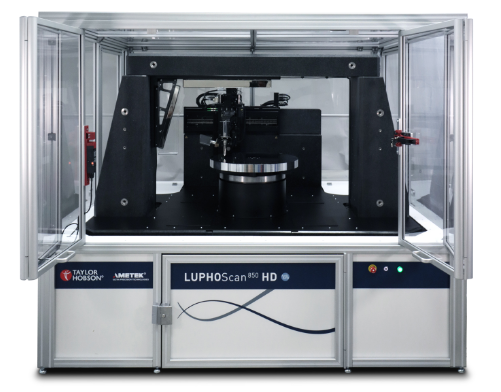
非球面透镜为什么必须用轮廓仪测量?
球面透镜的表面是标准球面的一部分,加工和测量都相对简单——用一个标准球面参考镜做干涉比对,就能直接读出面形偏差。但非球面透镜不一样:它的表面曲率从中心到边缘连续变化,没有统一的曲率半径。
2026-10-15
-
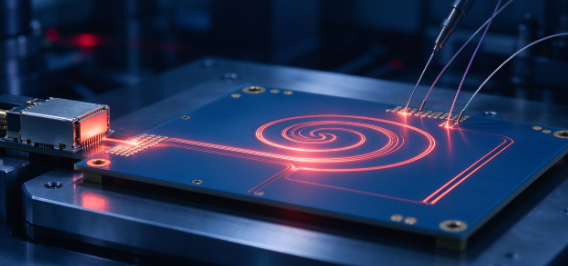
全线宽、开机即用:EPFL让芯片激光器"永远不掉锁"
在相干光通信、FMCW激光雷达、分布式光纤传感和光原子钟里,窄线宽、低相位噪声的激光器往往是整套系统的性能上限所在。近日,瑞士洛桑联邦理工学院(EPFL)团队在 Nature Photonics 上报道了一种"开机即用(turnkey)"的光子集成激光器:它在整个驱动电流范围内都能保持自注入锁定的窄线宽状态,本征线宽低于10 Hz,无需任何主动电子稳频或反馈相位控制。这项工作为把实验室级的超低噪声光源推向现场、车载和便携场景提供了新的思路。
2026-10-15
-
光学轮廓仪选型指南:接触式与非接触式怎么选
轮廓仪(Profilemeter)是测量光学零件表面形状和粗糙度的精密仪器。与干涉仪测量面型偏差(相对于理想球面的误差)不同,轮廓仪直接测量零件的实际几何轮廓——包括球面曲率半径、非球面曲线、平面度、表面粗糙度、边缘形状、中心厚度等几何参数。
2026-10-14
-
干涉测量子孔径拼接技术——大口径元件 · 子孔径拼接 · 误差累积 · 精度与口径权衡
干涉仪是面形检测的金标准,但它的测量口径受到参考镜和扩束系统尺寸的限制——一台 φ150mm 的干涉仪,无法一次性测完 φ500mm 的镜子。对于天文望远镜主镜、大型平面镜、光刻机大口径反射镜这类元件,动辄数百毫米甚至米级的口径,超出了单台干涉仪的能力范围。
2026-10-14


