
光学轮廓仪选型指南:接触式与非接触式怎么选
一、什么是轮廓仪
轮廓仪(Profilemeter)是测量光学零件表面形状和粗糙度的精密仪器。与干涉仪测量面型偏差(相对于理想球面的误差)不同,轮廓仪直接测量零件的实际几何轮廓——包括球面曲率半径、非球面曲线、平面度、表面粗糙度、边缘形状、中心厚度等几何参数。
简单来说,干涉仪回答的是"面型好不好",轮廓仪回答的是"形状对不对、尺寸准不准"。在光学加工和检测中,两者互为补充:轮廓仪用于加工过程中的尺寸控制和形状验证,干涉仪用于最终面型质量评定。

二、接触式轮廓仪
接触式轮廓仪的原理很直观:用一个极细的金刚石测针(针尖半径通常2微米),沿着被测表面划过,同时记录测针在垂直方向上的位移变化。这些位移点连起来,就是被测表面的轮廓曲线。
接触式轮廓仪的核心优势是精度高、对表面材料和反射率不敏感。无论被测件是玻璃、塑料、金属、晶体还是红外材料,只要表面有足够硬度让测针划过,都能测量。测量结果直接反映真实几何轮廓,不受光学反射特性影响。
接触式轮廓仪特别适合测量:大矢高透镜、塑料非球面透镜、红外玻璃和晶体、表面粗糙度(Ra/Rz)、边缘倒角、中心厚度等参数。测量直径最大可达300mm。
但接触式也有局限:测针接触表面,对于极软材料(如某些聚合物薄膜)或极精密镀膜表面可能产生划痕;测量速度相对较慢,一个完整轮廓需要几十秒到几分钟;针尖有一定半径,会过滤掉极细微的表面纹理。
三、非接触式光学轮廓仪
非接触式轮廓仪使用光学技术测量表面轮廓,不接触被测件表面。目前主流技术路线是多波长激光干涉(MWLI, Multi-Wavelength Interferometry),也有使用共焦显微、激光三角测量等方式的。
以MWLI技术为例:仪器发射多波长激光束,垂直聚焦到被测表面,通过分析反射光的干涉信号来确定每个测点的高度。测量头沿表面扫描,逐点采集三维高度数据,最终生成完整的三维面形点云。
非接触式轮廓仪的优势非常明显:
第一,完全不接触,不会划伤任何表面,适合镀膜表面、软材料、精密光学件。
第二,三维测量——一次扫描获得整个表面的三维形貌,而不是二维截面轮廓。可以分析面形偏差、局部缺陷、斜率变化等。
第三,速度快——小透镜(如手机镜头)的完整三维测量可以在60秒内完成,适合批量生产检测。
第四,对特殊形状适应性强——对于平顶、拐点、大矢高等复杂轮廓,光学测量比接触测针更容易完整捕捉。
非接触式的局限在于:对表面反射率有要求,高反射镜面和漫反射表面都需要调整参数;对于曲率特别大的表面,光束可能偏离法向导致信号丢失;设备成本通常高于接触式。
四、接触式 vs 非接触式对比
两类轮廓仪各有适用场景,选型时可以从以下几个维度比较:
测量速度:非接触式(3D全表面扫描)通常快于接触式(逐线扫描)。
测量维度:非接触式获得三维面形,接触式获得二维截面轮廓(配合旋转可获得圆度)。
表面适应性:接触式不受材料和反射率限制,非接触式需要表面有合适的反射特性。
测量范围:接触式可测大矢高、大直径透镜;非接触式测量直径从几毫米到420mm不等。
表面粗糙度:接触式是测量Ra/Rz的经典方法,非接触式受光斑大小限制,对超精细粗糙度测量精度略低。
成本:接触式设备相对经济,非接触式三维轮廓仪价格较高。
五、典型应用场景怎么选
手机镜头/微型透镜批量检测:优先选非接触式高速三维轮廓仪。手机镜头产量大、尺寸小、要求60秒内完成全表面测量,非接触式是最优选择。
大口径光学透镜(直径200-420mm):选大行程非接触式三维轮廓仪,可以完整测量非球面、自由曲面的三维面形。
红外材料/晶体透镜:选接触式轮廓仪。红外材料(锗、硅、硫化锌)往往硬度高、表面抛光好,接触式测量不受材料透过率影响。
表面粗糙度测量:接触式轮廓仪是表面粗糙度测量的行业标准方法,Ra/Rz数据直接可与国标/国际标准对比。
研发实验室多用途:建议同时配备接触式和非接触式。接触式负责粗糙度和复杂轮廓验证,非接触式负责三维面形和快速检测。
轮廓仪是光学制造中不可或缺的几何测量设备。接触式和非接触式不是替代关系,而是互补关系:接触式精度可靠、适应性广,是非球面加工和粗糙度测量的基础工具;非接触式速度快、三维信息丰富,适合批量检测和复杂面形测量。选型时根据被测件尺寸、材料、产量、检测参数来综合考虑,才能选到最适合的方案。
-
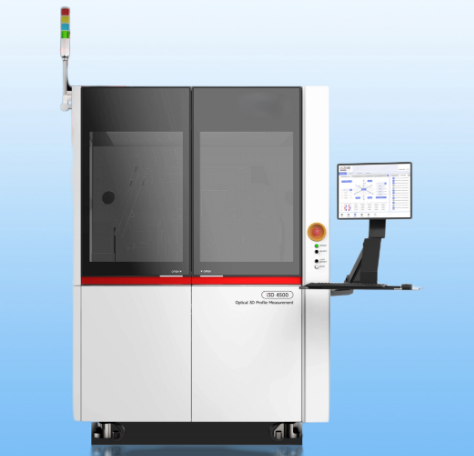
光学轮廓仪选型指南:接触式与非接触式怎么选
轮廓仪(Profilemeter)是测量光学零件表面形状和粗糙度的精密仪器。与干涉仪测量面型偏差(相对于理想球面的误差)不同,轮廓仪直接测量零件的实际几何轮廓——包括球面曲率半径、非球面曲线、平面度、表面粗糙度、边缘形状、中心厚度等几何参数。
2026-10-14
-
干涉测量子孔径拼接技术——大口径元件 · 子孔径拼接 · 误差累积 · 精度与口径权衡
干涉仪是面形检测的金标准,但它的测量口径受到参考镜和扩束系统尺寸的限制——一台 φ150mm 的干涉仪,无法一次性测完 φ500mm 的镜子。对于天文望远镜主镜、大型平面镜、光刻机大口径反射镜这类元件,动辄数百毫米甚至米级的口径,超出了单台干涉仪的能力范围。
2026-10-14
-
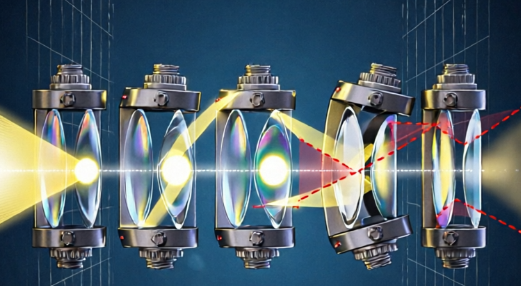
多镜组光轴累计偏差检测 ——单片偏心 vs 整组累计 · 曲率中心对齐 · MultiLens 分层
镜头装配车间里最常见的困惑之一:每一片镜片单独检测,偏心都在公差以内;可一旦装成整个镜组,成像质量却明显下降。问题就出在光轴偏差的累计效应——每一片镜片微小的偏心,在装配过程中会沿着光路逐片叠加,最终在像面上放大成不可忽视的整组误差。
2026-10-14
-
光学元件表面粗糙度与波纹度测量
面形用干涉仪测,粗糙度用轮廓仪测——这是大多数人都知道的。但中频波纹度却常常被忽略:它不像面形那样直接出现在干涉报告上,也不像粗糙度那样有 Ra 这种耳熟能详的指标,但它对高精度系统的散射背景和成像对比度影响极大。
2026-10-14
-
光学系统 MTF 测量与测试条件控制——调制传递函数 · 轴上/离轴 · 子午/弧矢 · 全波长覆盖
MTF 不是一个绝对的、脱离测量情境的"固有属性",它是特定波长、特定孔径、特定像面位置、特定共轭关系下测得的结果。测试条件稍有不同,数值就可能差出肉眼可见的一截。理解 MTF,必须同时理解它背后的测试条件。
2026-10-12


