
干涉测量子孔径拼接技术——大口径元件 · 子孔径拼接 · 误差累积 · 精度与口径权衡
一、干涉仪的孔径极限
干涉仪是面形检测的金标准,但它的测量口径受到参考镜和扩束系统尺寸的限制——一台 φ150mm 的干涉仪,无法一次性测完 φ500mm 的镜子。对于天文望远镜主镜、大型平面镜、光刻机大口径反射镜这类元件,动辄数百毫米甚至米级的口径,超出了单台干涉仪的能力范围。
解决这一矛盾的经典技术,就是子孔径拼接(Sub-aperture Stitching):把大元件分成若干个小区域(子孔径)分别测量,再用算法把这些局部面形"拼"回完整的面形图。

二、拼接原理:分而治之,再合而为一
子孔径拼接的核心思想是"分而治之"。它需要解决两个问题:
-
如何分:把待测面划分成一系列有重叠的子孔径,常见策略有环形拼接(适合旋转对称面形)和网格拼接(适合任意面形)。相邻子孔径之间必须保留重叠区,这是后续对齐拼接的依据。
-
如何合:利用重叠区的测量数据,解算各子孔径之间的相对位姿(平移、倾斜、离焦),使它们在重叠区达到最佳吻合,从而拼接出全局连续的面形。
minimize Σ ‖ Zi(x,y) − Zj(x,y) ‖² ,(x,y)∈重叠区拼接算法的本质是最小二乘:调整各子孔径的相对位姿参数,使所有重叠区的面形差异平方和最小,从而得到全局一致的面形。
拼接质量高度依赖重叠区的数据质量和位姿解算精度。重叠区越大、子孔径划分越合理,拼接越稳健。
三、误差累积:拼接的头号挑战
子孔径拼接的固有问题是误差累积。每个子孔径都带一点点测量误差和位姿误差,拼接过程中这些误差会沿着子孔径的排列方向逐渐累积,距离基准子孔径越远,累积误差越大。
|
误差源 |
影响 |
控制手段 |
|---|---|---|
|
子孔径测量噪声 |
直接进入拼接结果 |
提高单次测量精度、多次平均 |
|
位姿解算误差 |
随拼接路径累积放大 |
优化拼接路径、全局优化代替顺序拼接 |
|
重叠区不足 |
对齐约束弱、易错位 |
增大重叠率、合理规划子孔径 |
现代拼接算法已经从"顺序拼接"进化到"全局优化"——不再一片一片地接,而是把所有子孔径同时纳入一个全局最小二乘方程求解,显著抑制了累积误差,使大口径拼接的精度可以接近甚至达到子孔径单次测量的精度水平。
四、精度与口径的权衡
拼接技术让干涉仪"以小测大",但精度与口径之间始终存在权衡:
-
口径越大、子孔径越多,累积误差和测量时间都增加,精度下降。
-
子孔径越少、每个越大,越接近单次测量精度,但需要更大的干涉仪。
因此工程上要根据元件的精度要求和干涉仪的现有口径,合理规划子孔径划分方案——在"拼得多"和"拼得准"之间找到平衡点。对于米级天文镜这类极致需求,拼接几乎是唯一可行的高精度面形检测手段。
五、µPhase:高精度拼接的载体
子孔径拼接对干涉仪本身提出了高要求:单次测量精度要高(否则误差会被拼接放大)、位姿定位要准(否则对齐失配)、数据接口要开放(否则算法无法接入)。TRIOPTICS 的 µPhase 干涉仪正好具备这些条件:
-
高精度:相位测量精度可达 λ/1000 量级,为拼接提供干净的原始数据。
-
灵活配置:支持多种参考镜与附件,适配环形、网格等多种拼接策略。
-
开放数据:测量数据可与拼接算法、PSD 分析等下游工具无缝衔接。
对天文、光刻、空间光学等大口径高精度元件,µPhase 结合子孔径拼接,提供的是"用一台中等口径干涉仪,测出大口径元件的完整面形"的能力,是高价值大元件的关键检测方案。
子孔径拼接让干涉测量突破了孔径的物理限制,也让大口径元件的高精度面形检测成为可能。它的精髓在于"分而治之 + 全局优化"——合理划分、充分重叠、全局解算,才能在扩大口径的同时守住精度。
欧光科技提供 µPhase 干涉仪及大口径子孔径拼接检测方案的技术支持,欢迎联系获取针对具体元件尺寸与精度的方案建议。
-
光学轮廓仪选型指南:接触式与非接触式怎么选
轮廓仪(Profilemeter)是测量光学零件表面形状和粗糙度的精密仪器。与干涉仪测量面型偏差(相对于理想球面的误差)不同,轮廓仪直接测量零件的实际几何轮廓——包括球面曲率半径、非球面曲线、平面度、表面粗糙度、边缘形状、中心厚度等几何参数。
2026-10-14
-
干涉测量子孔径拼接技术——大口径元件 · 子孔径拼接 · 误差累积 · 精度与口径权衡
干涉仪是面形检测的金标准,但它的测量口径受到参考镜和扩束系统尺寸的限制——一台 φ150mm 的干涉仪,无法一次性测完 φ500mm 的镜子。对于天文望远镜主镜、大型平面镜、光刻机大口径反射镜这类元件,动辄数百毫米甚至米级的口径,超出了单台干涉仪的能力范围。
2026-10-14
-
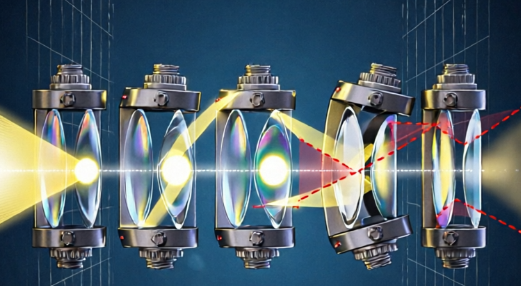
多镜组光轴累计偏差检测 ——单片偏心 vs 整组累计 · 曲率中心对齐 · MultiLens 分层
镜头装配车间里最常见的困惑之一:每一片镜片单独检测,偏心都在公差以内;可一旦装成整个镜组,成像质量却明显下降。问题就出在光轴偏差的累计效应——每一片镜片微小的偏心,在装配过程中会沿着光路逐片叠加,最终在像面上放大成不可忽视的整组误差。
2026-10-14
-
光学元件表面粗糙度与波纹度测量
面形用干涉仪测,粗糙度用轮廓仪测——这是大多数人都知道的。但中频波纹度却常常被忽略:它不像面形那样直接出现在干涉报告上,也不像粗糙度那样有 Ra 这种耳熟能详的指标,但它对高精度系统的散射背景和成像对比度影响极大。
2026-10-14
-
光学系统 MTF 测量与测试条件控制——调制传递函数 · 轴上/离轴 · 子午/弧矢 · 全波长覆盖
MTF 不是一个绝对的、脱离测量情境的"固有属性",它是特定波长、特定孔径、特定像面位置、特定共轭关系下测得的结果。测试条件稍有不同,数值就可能差出肉眼可见的一截。理解 MTF,必须同时理解它背后的测试条件。
2026-10-12


