
非球面透镜为什么必须用轮廓仪测量?
一、非球面透镜比球面难测在哪里
球面透镜的表面是标准球面的一部分,加工和测量都相对简单——用一个标准球面参考镜做干涉比对,就能直接读出面形偏差。但非球面透镜不一样:它的表面曲率从中心到边缘连续变化,没有统一的曲率半径。
这意味着两个问题:第一,没有现成的标准参考镜可以做直接干涉比对;第二,需要测量的不只是面形偏差(相对于设计曲线的偏离),还要验证实际轮廓是否与设计的非球面方程吻合。
非球面方程通常包含多个系数(二次曲面常数K、4阶、6阶、8阶项等),实际加工出来的表面是否偏离了设计曲线?偏离了多少?哪个区域偏了?这些问题都需要轮廓仪来回答。
二、干涉仪测非球面的局限
很多人会问:干涉仪不是也能测面形吗?为什么还要轮廓仪?
对于标准球面,干涉仪是最高效的测量方法。但测非球面时,干涉仪遇到几个实际困难:
首先,非球面与参考球面之间存在大的偏差(称为"非球面度"),会导致干涉条纹密度极高甚至超过探测器分辨极限。需要用计算机生成全息图(CGH)做补偿——这意味着每一种非球面都要定制一片CGH,成本高、周期长。
其次,对于大矢高非球面(表面起伏大),干涉光束会偏离法向,产生阴影区或多次反射伪影。
再次,干涉仪只能给出相对于设计面的偏差分布,无法直接给出轮廓坐标数据——而加工机床(如数控抛光机、单点金刚石车床)需要的是实际轮廓的坐标数据来修正加工参数。
三、轮廓仪怎么测非球面
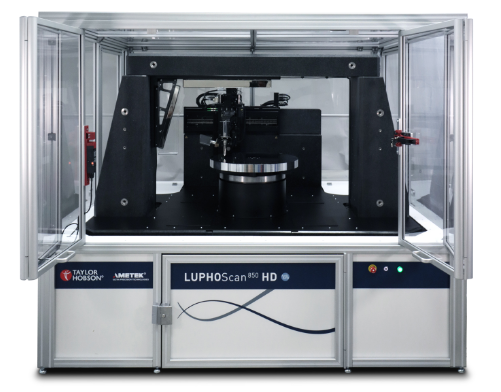
轮廓仪测非球面的思路完全不同:它不是"比对参考面",而是直接"走一遍"实际轮廓。
接触式轮廓仪:金刚石测针沿非球面表面从中心扫到边缘,连续记录每一点的高度坐标。得到的轮廓曲线与设计的非球面方程逐点对比,直接得出每个位置的偏差量。这种方法的优势是不需要CGH,任何非球面都能测,而且数据格式直接是坐标点云,可以导入加工机床做迭代修正。
非接触式三维轮廓仪:使用多波长激光干涉(MWLI)技术,测量头沿表面螺旋扫描,逐点采集高度数据,生成完整的三维面形点云。然后将三维点云与设计的非球面模型拟合,分离出平移、倾斜、离焦等刚体位移后,剩余的就是真实面形偏差。
三维轮廓仪的额外优势在于:它不只看一条截面,而是看整个表面。可以发现干涉仪容易漏掉的局部缺陷——比如中心区域的加工偏心、边缘区域的局部变形、加工过程中产生的中频误差等。
四、轮廓仪能给出哪些关键参数
测量非球面时,轮廓仪可以输出以下关键参数:
面形偏差(Substrate Form Error):实际面形与设计面形的偏差,通常用PV和RMS表示。
轮廓斜率偏差:表面各点斜率相对于设计值的偏差,影响光线折射方向。
中心厚度:透镜中心的实际厚度。
边缘厚度:透镜边缘的实际厚度。
曲率半径:局部曲率的变化曲线。
表面粗糙度:Ra、Rz等粗糙度参数。
局部缺陷:划痕、麻点、塌边等局部异常区域的位置和大小。
这些参数覆盖了从宏观形状到微观粗糙度的完整信息,是非球面加工质控的核心数据。
五、轮廓仪在非球面加工流程中的位置
一条完整的非球面加工产线,通常是这样的:
1. 粗磨成型:用数控磨削机床加工出大致形状。
2. 轮廓仪首件检测:快速测量轮廓,与设计曲线对比,修正机床参数。
3. 精磨/抛光:根据轮廓仪数据迭代加工,逐步逼近设计面。
4. 三维轮廓仪终检:全表面扫描,确认面形偏差和局部缺陷合格。
5. 镀膜后复检:镀膜可能引入面形变化,需要复测。
在这个流程中,轮廓仪是连接加工和检测的核心环节——没有准确的轮廓数据,加工就是"盲磨";没有三维全表面数据,就无法发现局部缺陷。
六、自由曲面:更需要轮廓仪
随着VR/AR眼镜、车载HUD、光刻照明等应用的发展,自由曲面(Freeform Surface)透镜越来越多。自由曲面没有旋转对称性,无法用一条截面代表整个表面。
对于自由曲面,接触式轮廓仪只能测若干条截面线,覆盖不全;而非接触式三维轮廓仪可以在几分钟内完成全表面扫描,获得完整的三维点云,与设计模型做全局比对。这是自由曲面量产检测的唯一实用方案。
非球面和自由曲面的测量,是光学检测中最具挑战性的领域之一。干涉仪在球面测量中效率最高,但在非球面领域受限于CGH补偿成本和测量覆盖范围。轮廓仪——无论是接触式还是非接触式——以直接测量实际轮廓的方式,成为非球面加工质控中不可替代的工具。理解轮廓仪的工作方式和输出参数,对于从事精密光学加工和检测的工程师来说,是必备的专业知识。
-
非球面透镜为什么必须用轮廓仪测量?
球面透镜的表面是标准球面的一部分,加工和测量都相对简单——用一个标准球面参考镜做干涉比对,就能直接读出面形偏差。但非球面透镜不一样:它的表面曲率从中心到边缘连续变化,没有统一的曲率半径。
2026-10-15
-
全线宽、开机即用:EPFL让芯片激光器"永远不掉锁"
在相干光通信、FMCW激光雷达、分布式光纤传感和光原子钟里,窄线宽、低相位噪声的激光器往往是整套系统的性能上限所在。近日,瑞士洛桑联邦理工学院(EPFL)团队在 Nature Photonics 上报道了一种"开机即用(turnkey)"的光子集成激光器:它在整个驱动电流范围内都能保持自注入锁定的窄线宽状态,本征线宽低于10 Hz,无需任何主动电子稳频或反馈相位控制。这项工作为把实验室级的超低噪声光源推向现场、车载和便携场景提供了新的思路。
2026-10-15
-
光学轮廓仪选型指南:接触式与非接触式怎么选
轮廓仪(Profilemeter)是测量光学零件表面形状和粗糙度的精密仪器。与干涉仪测量面型偏差(相对于理想球面的误差)不同,轮廓仪直接测量零件的实际几何轮廓——包括球面曲率半径、非球面曲线、平面度、表面粗糙度、边缘形状、中心厚度等几何参数。
2026-10-14
-
干涉测量子孔径拼接技术——大口径元件 · 子孔径拼接 · 误差累积 · 精度与口径权衡
干涉仪是面形检测的金标准,但它的测量口径受到参考镜和扩束系统尺寸的限制——一台 φ150mm 的干涉仪,无法一次性测完 φ500mm 的镜子。对于天文望远镜主镜、大型平面镜、光刻机大口径反射镜这类元件,动辄数百毫米甚至米级的口径,超出了单台干涉仪的能力范围。
2026-10-14
-
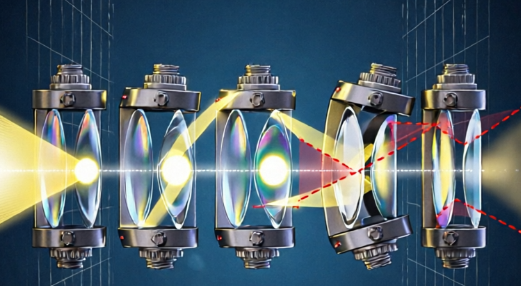
多镜组光轴累计偏差检测 ——单片偏心 vs 整组累计 · 曲率中心对齐 · MultiLens 分层
镜头装配车间里最常见的困惑之一:每一片镜片单独检测,偏心都在公差以内;可一旦装成整个镜组,成像质量却明显下降。问题就出在光轴偏差的累计效应——每一片镜片微小的偏心,在装配过程中会沿着光路逐片叠加,最终在像面上放大成不可忽视的整组误差。
2026-10-14


