光学检测中的合格判定规则:测量不确定度框架下的ISO 14253-1应用
导读:干涉仪报告显示面形RMS=0.065λ,图纸公差要求≤λ/15(即0.067λ)。表面上看——"0.065<0.067,合格!"——这个判定正确吗?不完全。如果干涉仪的测量不确定度U=±0.010λ(k=2,95%置信),则面形真值的95%置信区间为(0.055λ, 0.075λ)——这个区间跨越了0.067λ的合格线。按照ISO 14253-1的合格判定规则,结论应该是"不确定",而非"合格"。在ISO 17025校准和供应商质量争议中,不理解这个判定规则的成本是巨大的。本文从ISO 14253-1的基本框架出发,介绍测量不确定度在光学检测中如何改变"合格/不合格"的判定逻辑。
一、没有不确定度的判定——"朴素判定"的风险
1.1 两种判定错误
当忽略测量不确定度时,每一次判定都有产生两种错误的风险:
|
错误类型 |
发生在 |
后果 |
|---|---|---|
|
假合格 (False Accept) |
测量值合格,但真值实际不合格 |
不合格产品被发货→客户投诉/退货 |
|
假不合格 (False Reject) |
测量值不合格,但真值实际合格 |
合格产品被报废→厂家经济损失 |
假合格的风险远大于假不合格——假不合格仅损失一片元件的制造成本;假合格可能导致整个系统的返修、客户端的信任损失和合同罚款。
1.2 风险发生在公差线的"近边缘区"
当测量值远离公差线时(例如面形RMS=0.03λ vs 公差0.067λ),即使测量不确定度U=±0.01λ,真值的置信区间(0.02λ, 0.04λ)也不跨越合格线——判定是明确的"合格"。风险只集中在测量值落在公差线±U范围内的那部分元件上——通常占总量的5%~15%(取决于工艺的稳定性和公差宽度)。
二、ISO 14253-1的合格判定框架
2.1 判定四个区域
|
区域 |
条件 |
判定 |
行动 |
|---|---|---|---|
|
合格区 |
测量值+U < 公差上限 且 测量值-U > 公差下限 |
合格 |
直接放行 |
|
不合格区 |
测量值-U > 公差上限 或 测量值+U < 公差下限 |
不合格 |
直接拒收 |
|
不确定区(上侧) |
测量值+U > 公差上限 且 测量值-U < 公差上限 |
不确定 |
降低U或协商 |
|
不确定区(下侧) |
测量值-U < 公差下限 且 测量值+U > 公差下限 |
不确定 |
降低U或协商 |
2.2 实际算例
公差要求:面形RMS≤0.067λ。干涉仪的U=±0.010λ(k=2)。三片镜片的面形分别为:
镜片A:RMS=0.030λ → 区间(0.020,0.040)→ 完全在合格区内 → 合格
镜片B:RMS=0.065λ → 区间(0.055,0.075)→ 跨越0.067的合格线 → 不确定
镜片C:RMS=0.085λ → 区间(0.075,0.095)→ 完全在不合格区 → 不合格
对于"不确定"的镜片B:两个选择——使用更高精度的干涉仪重新测量(将U压缩至<0.005λ),或与客户协商让步接收(如果客户对少量不确定件的风险可接受)。
三、如何降低"不确定"区的比例
不确定区的宽度=2U——直接等于测量不确定度的两倍。降低U的方法:
1.使用更高精度的参考面(从λ/20升级到λ/40→U下降~40%)
2.增加重复测量次数(从5次增加到25次→A类评定u下降√5倍)
3.严格控制环境(温度±0.1°C→温度贡献的u下降50%以上)
4.使用校准球/平板验证测量系统的实际精度(而非仅依靠设备规格书的数据)
对于光学元件产线,U从±0.010λ降至±0.005λ意味着不确定区宽度从0.020λ缩小到0.010λ——产线中落入此区域的元件大约减少50%(假设正态分布)。
四、供应商-客户之间的合格判定博弈
当供应商的测量值=0.062λ(<0.067λ合格线),客户的独立测量值=0.068λ(>0.067λ)时,这个常见的分歧如何解决?
ISO 14253-1框架下的标准程序是:
1.双方确认各自的测量不确定度U(基于ISO 17025的不确定度预算文件)
2.如果供应商的区间(0.062±U_supplier)和客户的区间(0.068±U_client)有重叠→结论是"两方数据在统计上一致"→协商处理
3.如果两个区间无重叠→至少一方的测量存在未识别的系统误差→需要第三方仲裁
这个程序将"谁是对的"的技术争吵转变为基于不确定度数据的统计分析——这是ISO 14253-1的根本价值。
五、结语
在ISO 17025的世界中,每个测量值都必须附带其不确定度——"合格/不合格"的判定不只看测量值本身,还要看它离公差的边缘有多远(相对于测量不确定度U)。"不确定"不是测量的失败——它是测量的真实状态的诚实表达:本台设备和当前条件下,真值可能在这里或那里,但无法绝对断言它是否在公差线的那一边。
欧光科技为客户提供µPhase干涉仪的测量不确定度预算咨询和校准服务,帮助光学制造企业建立符合ISO 14253-1的合格判定流程,确保检测数据的国际互认性和客户交付的可信度。
-
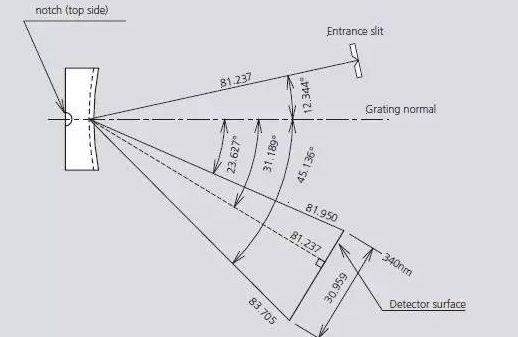
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29


