在纳米级镜面上"绣花": 快刀伺服如何让金刚石车刀学会高速起跳
有些镜片表面不是光滑的球面,而是要"长"出微透镜阵列、正弦波纹、水滴形微结构。这些,从来不是"车"出来的,而是"雕"出来的。
想象一台车床:主轴转起来,金刚石刀尖贴上去,一圈一圈,切出一个完美的球面。这是超精密车削的基本功——旋转对称面,刀尖走一条固定的轨迹就够了。
但现在有一类镜片,表面要求长满密密麻麻的微透镜阵列,或者布满精确的正弦波纹。刀尖不能再"老老实实走圆弧",它得在纳米尺度上、以几百上千赫兹的频率高速往复起跳。
这就是快刀伺服(Fast Tool Servo,FTS)要解决的问题。
一、当车刀不再只走圆弧
传统金刚石车削,擅长的是旋转对称的面:球面、非球面。因为刀尖只要随着工件旋转,按一个固定的半径进给,就能切出完美的对称形貌。
但微结构阵列、自由曲面、离轴非对称面,本质上打破了这种对称性。表面上每个点的高度都不一样,而且变化剧烈、没有规律可循。
一句话:球面是"转出来的",微结构是"一点一点雕出来的"。
要让刀尖在极短时间内、按任意指定的高度快速进退,就需要一个能高频、高精度、大加速度运动的驱动机构,装在 Z 轴方向。这就是快刀伺服的由来。
二、慢刀伺服与快刀伺服,差在一个"快"字
同样为了加工非对称面,业内还有一条叫慢刀伺服(STS)的路线。区别在哪?
慢刀伺服:主轴每转一圈,刀架按曲面形状缓慢地做一次进给。适合变化平缓、口径较大的面,但加工效率低。
快刀伺服:用压电陶瓷或磁致伸缩材料驱动刀尖,工作频率做到 几百 Hz 到上千 Hz,随主轴旋转实时"雕刻"出微结构,效率和一致性都大幅提升。
简单说,慢刀是"跟着曲面慢慢描",快刀是"在曲面上快速点刻"。微透镜阵列这种高密度、高陡度的结构,快刀伺服几乎是不二之选。
三、真正的瓶颈,不在刀,在"程序"
设备再快,刀尖每一步往哪走,得靠加工程序指挥。这里藏着一个很多人没意识到的隐形杀手——插值误差。
传统的加工程序,是把曲面离散成海量点云,刀尖在点与点之间靠插值运动。一个复杂自由曲面,动辄要存 99 万个点。问题在于:曲面曲率越大、离主轴中心越远,插值误差就越大。
结果:曲率陡、口径大的自由曲面,程序本身就引入了可观的面形误差——这不是机床精度问题,是"数据表达方式"的问题。
四、一个新思路:别存点,直接算公式
近期一项研究给出了一个漂亮解法。庆应义塾大学团队提出:不存点云,而是在加工过程中直接实时求解光学设计方程。
他们用双变量多项式,在每一个控制采样点实时算出刀尖的理想位置。结果令人印象深刻——
用 20 个多项式系数,替代了 99.36 万个点云数据,RMS 面形误差反而降低了 75.7%。
更关键的是,这套方法让加工精度不再随曲率和离轴距离恶化。这对大口径自由曲面、微结构阵列的量产,是一个很有分量的信号:自由曲面加工的天花板,正在从"硬件精度"转向"算法与数据的精度"。
五、落到设备上,快刀伺服拼的是什么
技术路线再先进,最终要落到具体的执行机构上。快刀伺服的硬指标,核心是两个——行程和加速度。
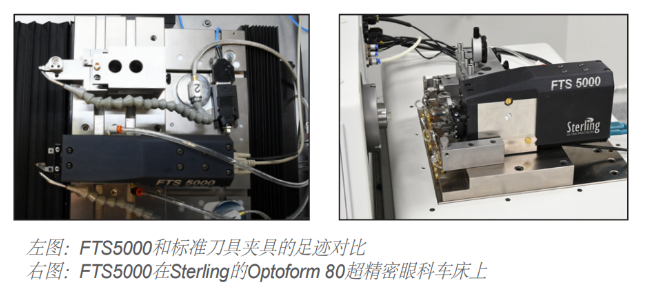
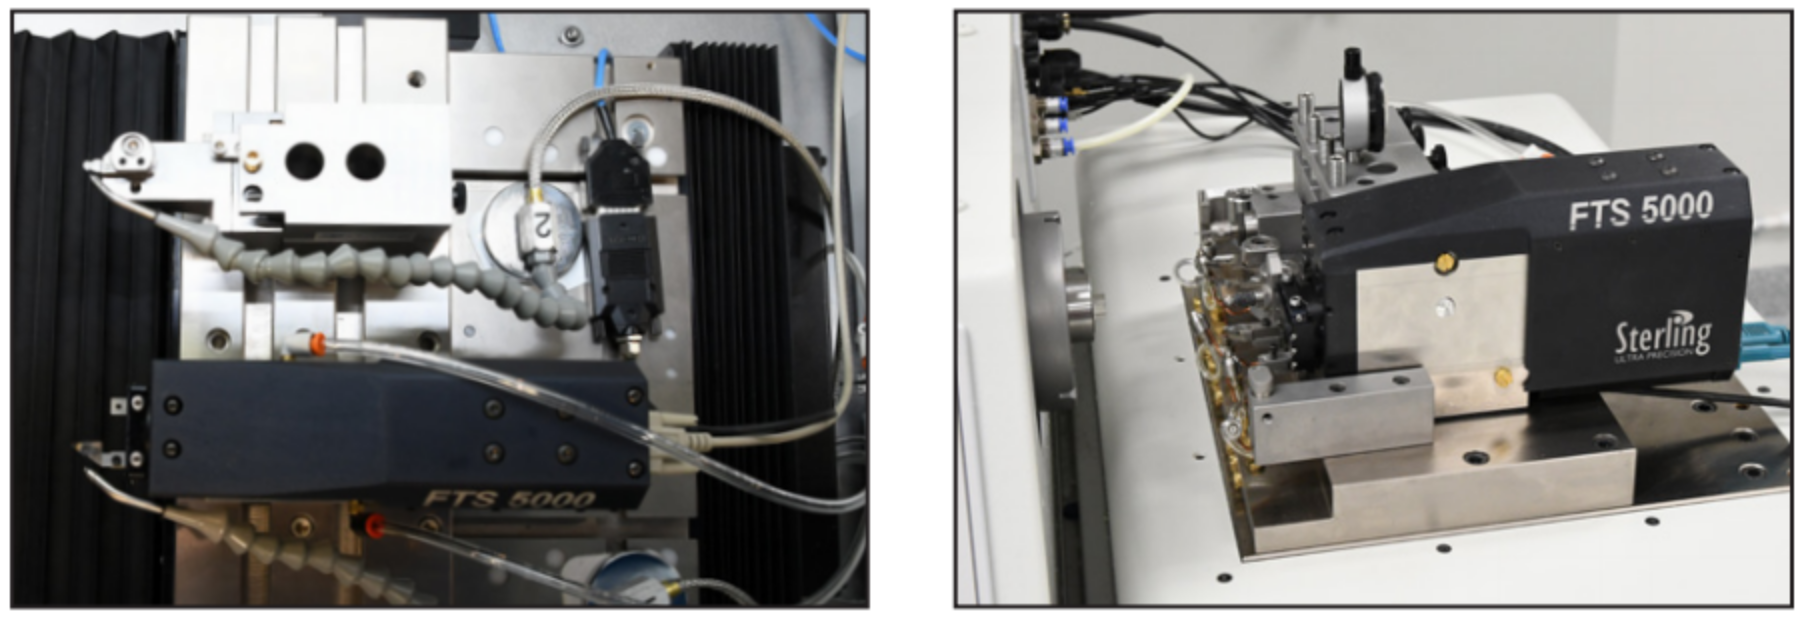
1行程决定"能雕多深"。要加工微结构,刀尖得有足够的往复位移量。以 Precitech 的 FTS-5000 快刀伺服为例,行程做到 5mm,足以覆盖绝大多数微结构阵列的起伏需求。
2加速度决定"能雕多快"。高频往复意味着刀尖要承受巨大的加速度,FTS-5000 做到了 40g 的峰值加速度,配合其 DSRC(动态同步旋转控制)技术,保证刀尖运动与主轴角度严格同步。
行程与加速度之间的平衡,正是快刀伺服设计的精髓:行程一大,刚度和频率就会下降;频率一高,行程就受限。好的快刀伺服,是在这对矛盾里找到工程上的最优解。
六、这背后的产业信号,比一台设备更大
为什么快刀伺服这几年越来越受关注?因为它踩在了一条明确的产业主线上。
自由曲面光学,正被 AR/VR 头显、车载 HUD、激光雷达扫描镜这些新兴场景强力拉动——有机构预计,2026 年全球自由曲面光学市场规模将达 87.4 亿美元,同比增长 13.7%。而自由曲面从"设计得出"走向"量产得出",快刀伺服是那条绕不开的加工路径。
换句话说,谁掌握了快刀伺服背后的"硬件 + 算法"能力,谁就拿到了自由曲面量产时代的入场券。
-
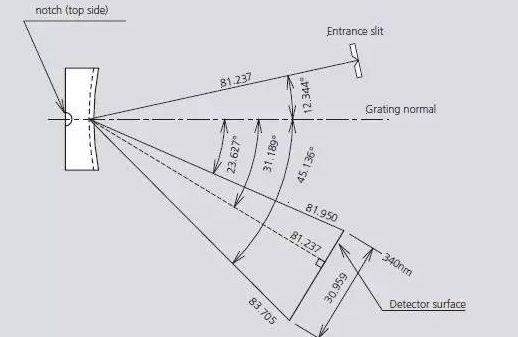
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29


