
光学表面疵病检测: 划痕与麻点的定量化
ISO 10110-7 标准解读——如何把"看起来有点脏"的镜片,变成一组可复现、可判级的数字

一、最"主观"的一道验收关
光学元件的面形、偏心、焦距,都有明确的数字可测——PV、RMS、角秒、毫米。唯独表面疵病(划痕、麻点、擦伤、灰雾),长期以来是光学验收里最依赖"人眼经验"的一环。同一个镜片,老师傅说"合格",新手可能判"报废";换一个光照角度,结论又变了。
问题的根源在于:疵病不像面形那样有连续的物理量可测,它是离散、随机、微小的缺陷,传统上只能靠目视比对"标准样板"来分级。这种主观性,在高精度光学、激光光学和半导体光学里,会直接造成批次间质量不一致、供需双方扯皮、以及不合格品漏放。
这就是为什么 ISO 10110-7 以及配套的数字化检测手段越来越被重视——它们的目标只有一个:把表面疵病从"主观判断"变成"可复现的定量结果"。
二、疵病的两种典型形态与危害
光学表面疵病(surface imperfections)按形态主要分两类,也是 ISO 10110-7 的核心对象:
|
类型 |
形态 |
主要来源 |
核心危害 |
|---|---|---|---|
|
划痕(scratch) |
细长的线状缺陷,有明显方向性 |
加工残留、抛光划伤、清洁不当、装夹摩擦 |
定向散射,产生杂散光、鬼像、眩光 |
|
麻点(dig) |
近似圆形的点状凹坑或凸起 |
抛光颗粒嵌入、气泡、杂质、镀膜前缺陷 |
局部散射 + 损伤阈值下降 |
疵病的危害,本质上是散射。当光遇到尺寸接近或大于波长的缺陷,就会偏离理想传播方向,形成杂散光。这些杂散光落在像面上,表现为:
1. 对比度下降——杂散光叠加在像面上,把暗部"抬亮",MTF 和图像反差受损。
2. 鬼像与眩光——强光源附近的划痕散射,会在画面上留下可见的鬼影或光晕。
3. 激光损伤阈值(LIDT)骤降——这是最容易被忽视的一点。在激光光学里,疵点处会形成局部电场增强和光吸收热点,成为损伤最先发生的"突破口"。一片划痕严重的镜片,其实际损伤阈值可能只有理论值的几分之一。
关键认知:表面疵病影响的不是"有没有缺陷",而是"缺陷散射了多少光、在什么方向"。因此现代定量检测的核心,已经从"看缺陷长什么样",转向"测缺陷散射了多少光"。
三、ISO 10110-7 的定量化记法
ISO 10110-7 用一组结构化代码来描述表面疵病的允收标准,最常用的是划痕/麻点记法,写作图样上的一段代码,例如:
5 / 2×0.16 意为:允许麻点数 5,划痕号 2,划痕宽度/长度未细分
更完整的表达形式为 5/N×A:
|
符号 |
含义 |
|---|---|
|
5 |
表面疵病的总编号("5" 表示划痕与麻点条目) |
|
N |
允许的最大麻点(dig)数量 |
|
A |
允许的最大麻点尺寸(mm),以直径表征 |
除了麻点数量与尺寸,ISO 10110-7 还对划痕给出分级(scratch number,借鉴美军标 MIL-PRF-13830 的划痕号体系),并通过表面疵病样板进行目视比对。标准的核心思想,是让"允许多少、多大、什么类型"这件事,从口头约定变成图纸上可核查的符号。
四、检测方法:从目视到定量
表面疵病的检测手段,正经历从"人工目视"到"数字定量"的升级:
|
方法 |
原理 |
精度/客观性 |
适用 |
|---|---|---|---|
|
目视比对法 |
在特定光照下与标准样板目视比较 |
主观性强,依赖经验 |
常规中低精度元件 |
|
数字显微成像 |
高倍显微 + 图像处理自动识别划痕麻点 |
客观、可复现、可自动判级 |
量产质检、数据追溯 |
|
散射测量法 |
测量疵病引起的散射光强分布(BSDF/TIS) |
定量、与成像质量直接关联 |
高精度、激光光学 |
三种方法的演进方向很清晰:数字显微成像解决"客观可复现"的问题,散射测量解决"定量关联成像质量"的问题。前者让判级不再因人而异,后者把疵病真正纳入光学的质量体系——因为散射光才是疵病对系统性能的真实伤害。
总积分散射(TIS)与表面粗糙度、疵病的关系:TIS 正比于表面均方根粗糙度的平方(TIS ≈ (4πσ/λ)²),粗糙度和疵病都会抬高 TIS。这意味着,一个面形再好、但布满划痕的表面,其散射依然会拉低系统成像质量。
五、工程实践:如何建立统一的判级体系
把疵病检测落到产线,建议抓住三件事:
1. 图纸先行,标准写死。在光学图纸上明确 ISO 10110-7 代码,而不是写"表面洁净无划痕"这种不可核查的话。
2. 光照条件标准化。目视比对必须在规定的照度、入射角度和背景黑场下进行,否则结论漂移。
3. 引入数字手段做仲裁。当目视有争议时,用数字显微成像或散射测量做最终判定,数据留存可溯源。
表面疵病检测的价值,不在于"找出划痕",而在于把散射这个光学后果量化。当划痕和麻点从"老师傅的直觉"变成 ISO 10110-7 的符号、再变成散射测量仪的读数,光学元件的质量才真正闭环。
欧光科技面向精密光学、激光光学与成像光学领域,提供以 µPhase 系列干涉仪(面形)与 ImageMaster 系列 MTF 测量仪(成像质量)为核心的光学检测解决方案。配合表面疵病与散射的定量评估,帮助您建立从面形到成像、再到表面完整度的全维度质量体系。欢迎咨询获取产品资料与应用案例。
欧光科技(Europtics) · 精密光学检测与超精密加工解决方案提供商
-
群折射率测量与材料来料检验:测厚之前,先"认准"材料
所有光学测厚方法,本质上测到的都不是几何厚度 d,而是光程差 OPL(光学路径长度)——光在材料里走过一段距离所积累的光学长度。要把光程换算成几何厚度,必须除以材料的群折射率 n_g:
2026-11-02
-
中心厚度测量的曲率补偿:光斑要打在"顶点"上
中心厚度(Center Thickness)的定义是:透镜两表面在光轴(顶点)方向上的距离。注意,这个定义有一个严格的几何前提——测量点必须落在透镜的顶点上。
2026-11-02
-

非球面镜片中心厚度测量:顶点没有单一球心,怎么测准
非球面镜片凭借"一片顶多片"的像差校正能力,在手机镜头、车载镜头、安防、投影、AR/VR 等领域越来越普及。但非球面也给中心厚度测量带来了新的难题:它的表面不再是单一球心、单一曲率半径的球面。
2026-11-02
-
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
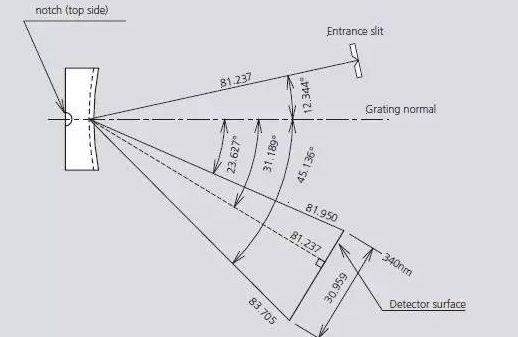
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30


