斯特列尔比:从波前RMS到成像质量的那一步跨越
导读:干涉仪报告上写"波前RMS = 0.07λ"——光学工程师看了一眼说"差不多是衍射极限了"。这个判断从哪来?答案是斯特列尔比(Strehl Ratio)——一个将波前误差RMS直接转化为成像质量评估的公式,只要一个指数函数。斯特列尔比虽然诞生于十九世纪末的马雷夏尔近似公式,但直到今天,它仍然是光学元件验收和系统性能评价中最简洁、最通用的质量指标。本文从定义、推导和工程应用三个维度,带你全面理解Strell比在精密光学中的核心角色。
一、斯特列尔比的定义——一个简单的比值
1.1 物理图像
斯特列尔比(Strehl Ratio, S)定义为一个非常简单的东西:
S = 有像差系统的点扩散函数在中心点的强度 / 无像差(衍射极限)系统的点扩散函数在中心点的强度
简单说:理想系统焦点处光最强(S=1),有像差后焦点处的光变暗了(S<1),衰减了多少就是斯特列尔比。
对于完全无像差的衍射极限系统,S=1(即100%的能量集中在艾里斑中心)。对于存在像差的系统,S<1——部分光能量从艾里斑中心"漏"到了周围的衍射环中。
1.2 与MTF的关系
MTF描述的是不同空间频率的对比度传递率——它是一条曲线(空间频率的函数)。斯特列尔比是一个单一数字——它是MTF曲线下的面积的归一化值(有像差时的MTF积分面积除以衍射极限MTF积分面积)。
在工程实践中,斯特列尔比的独特价值在于:它可以直接从波前RMS近似计算,不需要经过PSF→MTF的完整二维傅里叶变换链——这就是马雷夏尔近似公式的价值。
二、马雷夏尔近似——光的"80%法则"
2.1 公式
S ≈ exp[-(2π·σ/λ)²]
其中σ是波前的RMS偏差(以波长λ为单位)。
这个公式的美在于简洁——不需要知道波前偏差的详细分布(是球差还是彗差还是像散),只要知道总RMS值,S就大致确定了。
2.2 关键RMS节点
|
RMS |
S(马雷夏尔近似) |
通俗描述 |
工程判断 |
|---|---|---|---|
|
λ/50 = 0.02λ |
0.985 |
完美 |
极品光刻物镜、干涉仪参考面 |
|
λ/20 = 0.05λ |
0.906 |
优秀 |
精密光学元件的验收标准 |
|
λ/14 ≈ 0.07λ |
0.80 |
衍射极限门槛 |
"马雷夏尔准则"经典边界 |
|
λ/10 = 0.10λ |
0.67 |
可察觉的像质下降 |
一般成像系统的容忍上限 |
|
λ/5 = 0.20λ |
0.21 |
严重劣化 |
不可接受 |
衍射极限的"80%法则":当波前RMS小于λ/14(≈0.07λ)时,斯特列尔比大于0.8(即焦点处保留了衍射极限强度的80%以上)——这一般被认为是"肉眼可见的像质下降"的临界点。这就是马雷夏尔准则在工程中最常见的使用方式。
2.3 近似的适用范围
马雷夏尔近似在以下条件下精度较高(与精确衍射计算偏差<5%): - RMS < λ/14 (S > 0.8) —— 这正是"衍射极限区域",也是最常用的评价区间 - 波前偏差的空间分布相对均匀(无尖锐的局部坑洞)
当RMS > λ/7时(S < 0.5),马雷夏尔近似开始过度乐观(预测的S值高于真实值)——此时需要使用精确的衍射PSF计算而非近似公式。
三、斯特列尔比在工程中的三个核心应用
3.1 光学元件验收——"一个数字拍板"
一片非球面透镜的面形误差为RMS = 0.04λ——对应的斯特列尔比S ≈ 0.94。验收标准为S > 0.8——直接"合格"。不需要解释面形图上的各Zernike系数各是什么含义,S给出了一个最综合的评判。
这是斯特列尔比在光学元件验收中的核心优势——将复杂的波前图压缩为一个0~1之间的数字,直接对照验收标准。
3.2 系统公差分配——"SMST指标"
在光学系统的公差分析中,经常使用"MTF下降不超过5%"和"S≥0.8"作为双重验收条件。S不能替代MTF(因为S是单点值而MTF是曲线),但S可以在波前偏差和系统成像质量之间建立最快速的第一层映射——如果S>0.8,MTF通常也在可接受范围内;如果S<0.5,MTF几乎肯定严重劣化。
3.3 产线一致性监控——"SPC的完美搭档"
在批量生产中,每一片镜片的波前RMS被自动转换为斯特列尔比,在SPC控制图上绘制。趋势波动的早期预警非常简单——S的连续下降趋势一眼可见,不需要分析每次的Zernike系数分布。
四、斯特列尔比的测量——干涉仪的直接产出
现代干涉仪(如µPhase系列)在测量波前后自动计算并显示斯特列尔比。计算路径为:
干涉图 → 相位提取(PSI) → 波前图Z(x,y) → RMS计算 → 马雷夏尔近似或精确PSF计算 → S
其中"精确PSF计算"需要执行二维FFT(频率域)和模方计算——这是µPhase测量软件在后台自动完成的。
校准的注意事项:S的计算依赖于参考面的自身精度。如果参考面的RMS为0.02λ,则测量S值的系统误差约为exp[-(2π×0.02)²] - 1 ≈ 0.06——即S可能被低估约6%。精密验收时需要在数值上加上参考面的S修正。
五、斯特列尔比不是万能的——它的边界
S不能告诉你"像差是什么"——一个S=0.8的系统,可能主要是离焦(可通过调焦完全补偿),也可能是彗差(不可补偿)——这两种情况下系统中的实际成像性能天差地别。S只告诉你波前"有多坏",不告诉你"坏在哪儿"——这就需要Zernike分解来补充。
S不适合评估严重像差系统——当S<0.3时,马雷夏尔近似失去准确性,且此时系统的成像质量已经严重劣化(MTF在大部分空间频率下接近零)。S的下限使用区间为0.3~1.0。
斯特列尔比是精密光学中最简洁但最强大的质量指标之一——它通过一个指数函数将干涉仪测量的波前RMS直接映射为成像质量的量化评估。S=0.8(马雷夏尔准则)是精密光学元件的"及格线",S=0.95以上是"优秀",S<0.5是"严重劣化"。同时需要记住:S是整体评估——对"是什么像差导致了S<0.8"的深入诊断,需要Zernike分解来回答。
欧光科技代理的µPhase系列干涉仪提供全自动的波前测量、Zernike分析和斯特列尔比输出,在光学元件的验收、系统公差分析和产线SPC监控中提供完整的波前质量数据。
-
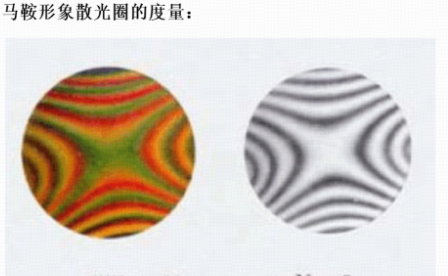
面形光圈数 N 与局部光圈 ΔN 判读:光学面形验收的第一道语言
光圈数(N)与局部光圈(ΔN)是光学加工行业沿用几十年的面形验收术语。它既是抛光盘上最朴素的判定依据,也是从牛顿环目视判读到数字化干涉测量的技术演进线索。
2026-10-26
-
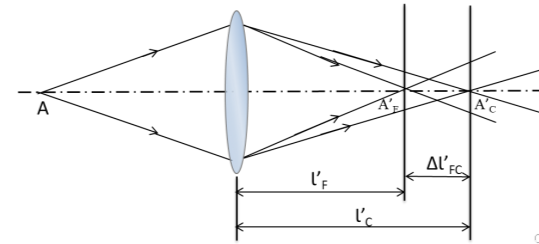
光学系统轴向色差与垂轴色差测量:两种"颜色跑偏"的定量表征
色差是折射式光学系统与生俱来的像差,也是镜头成像质量评价中最直观、最常被客户关注的指标之一。轴向色差与垂轴色差本质不同、成因各异,测量方法也因此分道扬镳。
2026-10-26
-
反射镜面形测量与评价:从平面镜到非球面镜的干涉测量
反射镜是光学系统的"骨架"——望远镜主镜、激光腔镜、扫描振镜、投影物镜反射面,都离不开高精度反射面。与透射元件不同,反射面测量有它独特的一套逻辑与误差来源。
2026-10-26
-
镀膜引起的面形变化测量:膜层应力如何"掰弯"你的镜片
一块面形 λ/20 的合格镜片,镀完膜可能就变成了 λ/8——这不是加工失误,而是膜层内应力在做功。理解并测量镀膜引起的面形变化,是高精度光学量产的关键一环。
2026-10-26
-
球面面形干涉测量:球面参考镜与球面 PV
虽然非球面越来越常见,但光学系统里数量最多的,仍然是球面——透镜的每一个面、球面反射镜,绝大多数都是球面。球面的面形质量,直接决定了镜头的成像好坏。
2026-10-23


