单点金刚石车削(SPDT)技术全解:从原理到超精密加工选型
当光学元件要求面型精度达到亚微米级、表面粗糙度进入纳米量级时,传统磨抛工艺往往力不从心。单点金刚石车削(Single Point Diamond Turning,SPDT)正是为解决这类超精密加工需求而生——它用一颗经过精密修磨的单晶金刚石刀具,在超精密车床上"直接车出"光学级表面。本文系统梳理SPDT的技术原理、关键工艺参数、适用场景与设备选型要点,帮助工程技术人员建立完整认知。

一、什么是单点金刚石车削(SPDT)
SPDT是一种超精密数控车削工艺,其核心特征有三点:使用天然或人造单晶金刚石刀具、在超精密数控车床上进行、以纳米级进给分辨率去除材料。与传统"车削"不同,SPDT并非粗加工手段,而是直接获得光学级甚至更高精度表面的最终成型工艺。
金刚石之所以能胜任光学加工,在于它极高的硬度和可修磨出的纳米级刃口锋利度。理论上,金刚石刀具刃口圆弧半径可小至几十纳米,配合机床亚纳米级的运动分辨率,能够把材料表面"精修"到粗糙度 Ra 仅几纳米的镜面水平。
二、SPDT的三大核心优势
1. 面型精度高
现代超精密车床借助高分辨率反馈与气浮/液体静压主轴,可将非球面、自由曲面的面型误差(PV 值)控制在亚微米甚至几十纳米量级,直接满足光学成像对波前质量的要求。
2. 表面粗糙度低
单点金刚石刀具可实现 Ra 数纳米的镜面表面,省去或大幅减少后续抛光工序,尤其对红外晶体材料(锗、硅、硫化锌、硒化锌等)这类软脆、难抛光材料,SPDT几乎是唯一高效手段。
3. 可加工复杂面型
结合多轴联动与快刀伺服/慢刀伺服技术,SPDT可一次装夹加工非球面、离轴非球面、自由曲面、菲涅尔结构、微透镜阵列等复杂几何,是光学元件向轻量化、集成化发展的关键使能工艺。
三、SPDT的适用材料与应用场景
| 材料类别 | 典型材料 | 主要应用 |
|---|---|---|
| 红外晶体 | 锗(Ge)、硅(Si)、硫化锌(ZnS)、硒化锌(ZnSe)、氟化钙(CaF₂) | 红外热成像镜头、激光光学、夜视系统 |
| 有色金属 | 无氧铜、铝合金、镍磷合金 | 金属反射镜、激光谐振腔镜、注塑模具 |
| 光学塑料/模具 | PMMA、PC 模具钢镀镍 | 手机镜头模压模具、菲涅尔透镜模具 |
| 晶体与玻璃 | 硒化锌、KDP晶体、熔石英(特定工艺) | 激光倍频、精密光学窗口 |
SPDT最典型的两大应用领域:红外光学元件(直接车削成型)与光学模具(为注塑/模压提供母模)。此外,金属反射镜、离轴光学元件、微结构光学元件也高度依赖SPDT。
四、影响加工精度的关键因素
1. 机床精度
主轴回转精度、导轨直线度、进给分辨率是精度的硬件基础。气浮主轴回转误差可低至数十纳米,配合温度控制,是保证面型重复性的前提。
2. 刀具质量
刀具刃口圆弧半径、波纹度、金刚石晶向选择直接影响表面粗糙度。刀具的在线检测与磨损补偿是维持批量一致性的关键。
3. 工艺参数
切削深度、进给速度、主轴转速、冷却条件需与材料特性匹配。红外晶体的"脆性-塑性转变"切削是SPDT的技术难点之一。
4. 环境控制
振动隔离与温度恒定(±0.1°C级别)对纳米级精度至关重要。任何微小温漂都会直接体现在面型误差上。
五、设备选型要点:Nanoform 系列如何覆盖不同需求
在SPDT设备选型中,加工口径、面型复杂度、精度等级与自动化程度是四个核心维度。Precitech Nanoform 系列作为该领域的代表性产品线,以不同的机型组合覆盖从常规非球面到大型自由曲面的完整需求:
Nanoform X —— 旗舰级超精密自由曲面加工机,专为非球面、自由曲面与微结构的高精度加工设计,配备多轴联动与高分辨率反馈系统,适用于要求最高面型精度的光学元件与模具加工。
Nanoform 700 Ultra —— 面向中大型口径光学元件的超精密车床,在保证纳米级精度的同时扩大加工范围,适用于大口径红外镜头、金属反射镜等对尺寸与精度并重的应用场景。
| 选型维度 | 关注要点 | 对应机型建议 |
|---|---|---|
| 加工口径 | 元件最大直径决定机床行程与主轴尺寸 | 大尺寸优先考虑 700 Ultra |
| 面型复杂度 | 自由曲面/微结构需多轴联动与伺服能力 | 复杂面型优先 Nanoform X |
| 精度等级 | PV 值与粗糙度指标需匹配成像/模具需求 | 按目标精度匹配配置 |
| 自动化程度 | 在线测量、刀具补偿、批量一致性 | 按产线节拍配置附件 |
选型建议:不要单纯以"最大加工直径"作为唯一标准。红外非球面镜头与自由曲面模具对机床的动态性能、伺服响应、温控精度的要求差异很大,建议结合具体元件的面型方程、精度指标与批量需求,与设备方做针对性技术评估。
六、SPDT工艺的常见误区
误区一:SPDT可以加工所有玻璃
常规光学玻璃(如BK7、熔石英)因硬脆且与金刚石产生严重磨损,通常不适合直接SPDT,需采用磨削或模压等其他工艺。SPDT更适合红外晶体、有色金属与特定模具材料。
误区二:面型精度只看机床标称值
机床的标称精度是在理想环境与标准工件下测得,实际加工精度受刀具、材料、环境、装夹多重因素影响。真正可靠的选型应参考实际加工样件的计量结果。
误区三:粗糙度越低越好,忽视刀具成本
追求极致粗糙度需要更精密的刀具与更严苛的环境,成本显著上升。应基于最终光学系统的性能要求,匹配合理的粗糙度与面型指标,避免过度加工。
单点金刚石车削是超精密光学加工从"可加工"走向"可量产"的关键工艺。理解其原理、掌握适用材料边界、结合面型复杂度与口径需求选对设备,才能真正释放SPDT的精度潜力。对于红外光学、自由曲面模具、金属反射镜等细分领域,SPDT带来的不仅是精度提升,更是工序简化与成本优化的实质性收益。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
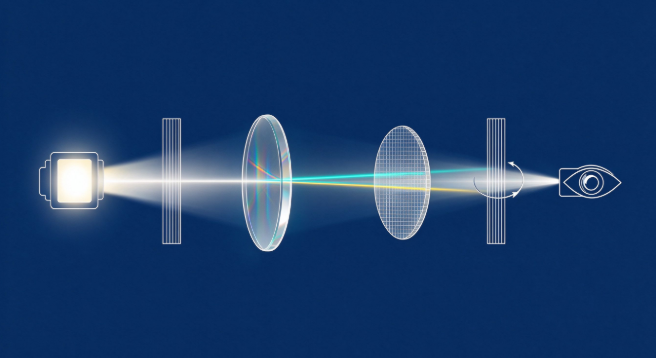
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
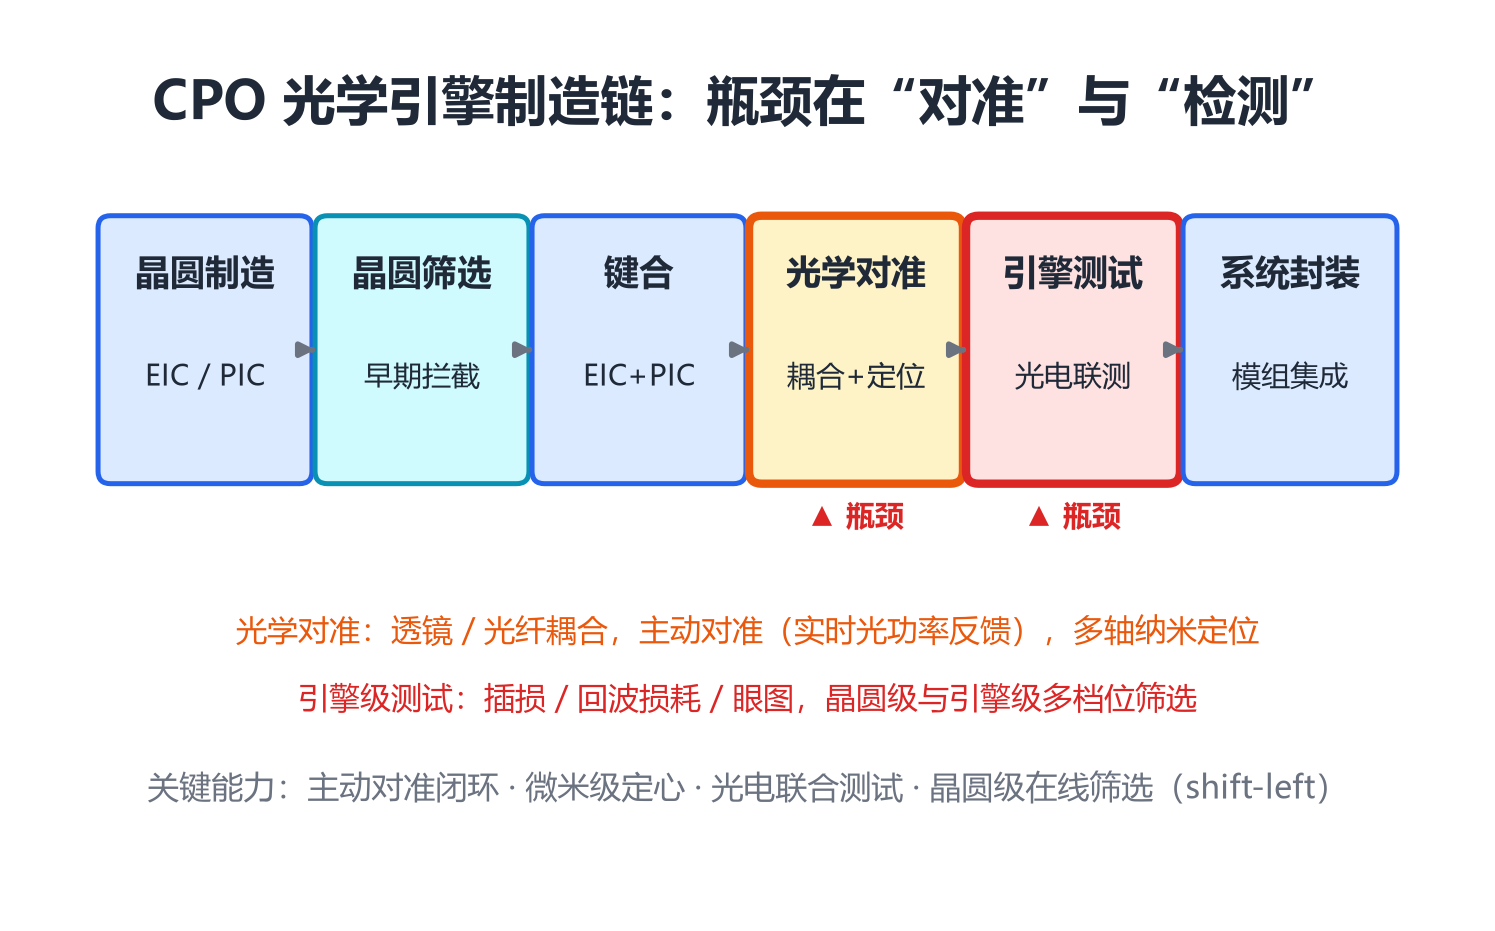
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
批产一致性数据读图指南:单片合格,为什么批次还是不达标
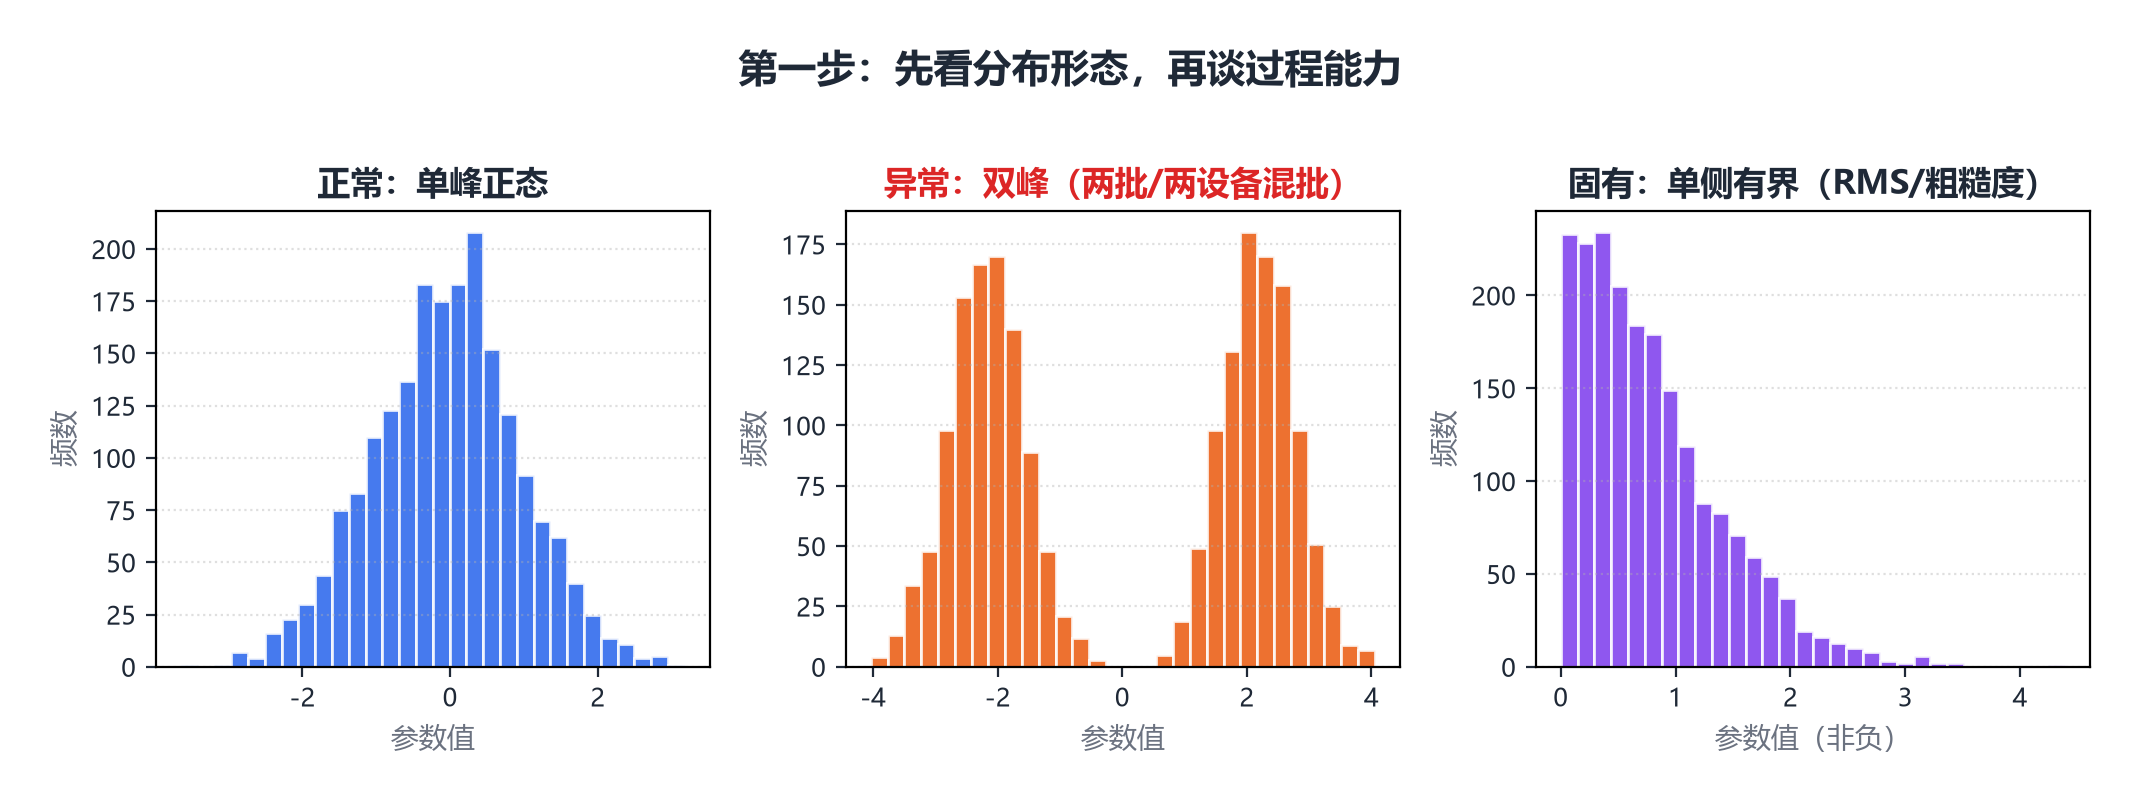
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


