又硬又脆的光学玻璃,到底该怎么"磨"?
之前我们聊了单点金刚石车削(SPDT),一颗金刚石"车"出镜面。但有朋友问:那光学玻璃、碳化硅这些又硬又脆的材料怎么办?金刚石刀一碰就磨坏,材料还容易崩边。答案是另一条路——超精密磨削。
今天就把这条"第二路线"讲清楚。

车削搞不定的,交给磨削
先记住一个底层逻辑:材料决定工艺路线。
金刚石车削的刀具是单晶金刚石,它"吃"得动铜、铝这些软金属,也"吃"得动锗、硅这些红外晶体。但碰上光学玻璃、熔石英、碳化硅(SiC)、碳化钨,硬度太高、太脆——硬车只会让刀具快速磨损,材料还崩边、留亚表面损伤。
这时候,就得用超细磨粒的砂轮,以"磨"代"车",一点点把材料"啃"下来。
车削 vs 磨削,一张表看懂
| 金刚石车削 | 超精密磨削 | |
|---|---|---|
| 原理 | 金刚石刀切削 | 超细砂轮磨削 |
| 吃啥材料 | 软金属、红外晶体 | 玻璃、陶瓷、SiC、硬质合金 |
| 典型应用 | 红外镜头、金属反射镜 | 玻璃非球面、SiC反射镜 |
一句话:"软材料用车削,硬脆材料用磨削。"
磨削,靠什么"磨"出精度?
四个关键要素,缺一不可:
① 超细磨粒。砂轮磨粒越细,表面越光,但磨得越慢——效率和质量要平衡。
② 机床刚度。磨削时切削力会波动,机床不稳就出振纹,精度全毁。
③ 温度控制。磨削产热集中,一漂移面型就变,冷却是硬指标。
④ 在线测量。"磨—测—补"闭环,才是批量一致性的保障。
最"硬核"的应用:SiC反射镜
空间光学、高能激光里,碳化硅反射镜又轻又刚,是明星材料。但 SiC 的硬度极高,普通手段根本加工不动,超精密磨削是它成形绕不开的关键一步。这也是磨削技术最有价值、也最考验功力的场景之一。
三个误区,别踩
误区一:磨削精度一定不如车削。 错。对硬脆材料,车削根本"车不动",磨削是唯一可行的高精度路线,两者没有绝对优劣。
误区二:磨完就不用抛光了。 不一定。超精密磨削能出纳米级表面,但高端光学件还得配合抛光去除亚表面损伤。
误区三:只看砂轮粒度。 磨削精度是机床、磨粒、温控、测量共同作用的结果,单追更细砂轮兑现不了整体精度。
专业磨削方案(比如 Planoform 650 Ultra、Nanoform XUG 这类超精密金刚石车床设备)的价值,就在于高刚度结构 + 超细磨粒 + 在线补偿的协同,而不是一个孤立的磨削主轴参数。
车削和磨削,是超精密加工的两条腿——车削管软材料,磨削管硬脆材料。搞懂了"材料决定路线"这个底层逻辑,重视"磨削—抛光—检测"的完整链条,你才能为玻璃非球面、SiC反射镜这些高端件选对方案。
-
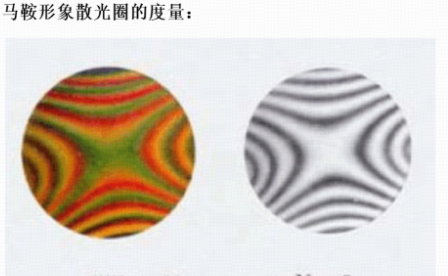
面形光圈数 N 与局部光圈 ΔN 判读:光学面形验收的第一道语言
光圈数(N)与局部光圈(ΔN)是光学加工行业沿用几十年的面形验收术语。它既是抛光盘上最朴素的判定依据,也是从牛顿环目视判读到数字化干涉测量的技术演进线索。
2026-10-26
-
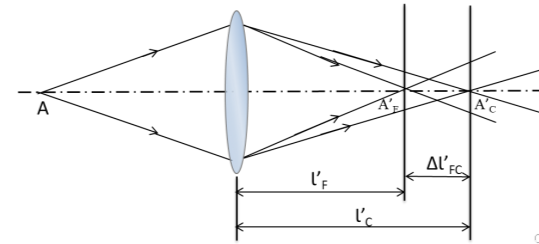
光学系统轴向色差与垂轴色差测量:两种"颜色跑偏"的定量表征
色差是折射式光学系统与生俱来的像差,也是镜头成像质量评价中最直观、最常被客户关注的指标之一。轴向色差与垂轴色差本质不同、成因各异,测量方法也因此分道扬镳。
2026-10-26
-
反射镜面形测量与评价:从平面镜到非球面镜的干涉测量
反射镜是光学系统的"骨架"——望远镜主镜、激光腔镜、扫描振镜、投影物镜反射面,都离不开高精度反射面。与透射元件不同,反射面测量有它独特的一套逻辑与误差来源。
2026-10-26
-
镀膜引起的面形变化测量:膜层应力如何"掰弯"你的镜片
一块面形 λ/20 的合格镜片,镀完膜可能就变成了 λ/8——这不是加工失误,而是膜层内应力在做功。理解并测量镀膜引起的面形变化,是高精度光学量产的关键一环。
2026-10-26
-
球面面形干涉测量:球面参考镜与球面 PV
虽然非球面越来越常见,但光学系统里数量最多的,仍然是球面——透镜的每一个面、球面反射镜,绝大多数都是球面。球面的面形质量,直接决定了镜头的成像好坏。
2026-10-23


