非球面镜片定心难在哪?AspheroCheck®全自动非球面中心偏差测量解析
非球面镜片能在减少元件数量的同时显著提升成像质量,在车载镜头、手机镜头、AR/VR光学、安防监控等领域的用量持续攀升。但相比于球面镜片成熟的定心工艺,非球面的中心偏差测量长期存在定位难、精度低、效率低的痛点,成为非球面量产良率提升的关键瓶颈。
本文从非球面的几何特性出发,拆解非球面定心测量的技术难点,并介绍TRIOPTICS AspheroCheck® UP 全自动非球面中心偏差测量仪的技术实现与工程应用,为非球面制造与装调企业提供参考。
一、为什么非球面的定心更特殊
球面镜片的表面是标准球面的一部分,曲率中心唯一,光轴就是两表面曲率中心的连线,通过反射式旋转测量法即可快速判定偏心。而非球面的几何特性完全不同:
- 唯一对称轴:非球面只有一条光学对称轴,顶点曲率中心与光轴重合,但其余位置曲率连续变化,不存在统一的球心;
- 顶点区域极小:光学有效区内顶点只占很小一部分,传统定心仪难以捕捉与定位顶点反射像;
- 边缘斜率变化大:轴外区域法线方向随口径快速变化,倾斜误差对成像的影响规律与球面不同。
核心结论:球面定心的"找球心→定光轴"逻辑不能直接套用到非球面,必须针对非球面的顶点与对称轴特性开发专用测量方案。
二、两类检测:面形精度 vs 中心偏差
非球面镜片的质量控制分为两个独立维度,二者不可相互替代:
2.1 面形精度检测
验证实际面形与理论面形的偏差,常用方案包括:
- CGH 计算全息补偿干涉法:高精度,适合实验室与计量校准;
- 子孔径拼接干涉法:大口径非球面,效率中等;
- 接触式轮廓仪:二维轨迹扫描,成本较低。
2.2 中心偏差检测
验证非球面光轴与镜框机械轴的同轴度,直接决定装调后的系统成像质量。面形合格的镜片,如果定心偏差超标,装入系统后同样会出现彗差、像散,导致分辨率下降。
量产场景中,中心偏差检测的节拍直接影响整条产线的产能,是比面形抽检更频繁的全检工序。
非球面光轴与机械轴偏心/倾斜测量原理示意图
三、非球面定心测量的四个难点
- 顶点定位难:非球面顶点反射像弱、视场小,传统定心仪需要人工反复搜索,效率低且一致性差;
- 倾斜判定难:非球面各点法线方向不同,倾斜误差的光学响应与球面不同,普通算法误差大;
- 批量效率低:人工定位单片需数分钟,量产全检时成为产能瓶颈;
- 结果溯源难:人工判定主观性强,数据结构化程度低,难以接入SPC工艺管控。
四、AspheroCheck® UP:全自动非球面中心偏差测量
TRIOPTICS AspheroCheck® UP 是专为非球面元件开发的全自动中心偏差测量系统,将成熟的 OptiCentric 定心技术与非球面专用算法结合,实现非球面样品的自动定位、测量与结果输出。
4.1 核心技术架构
- 高精度气浮主轴:径向跳动亚微米级,提供稳定的旋转基准;
- 电子自准直测量头:高性能LED光源,配合专用光学系统,捕捉非球面顶点反射像;
- 非接触式传感器:自动定位样品顶点位置,无需人工对焦;
- 专用算法模块:针对非球面面形优化的偏心与倾斜解算算法。
4.2 公开参考参数
| 参数项 | 公开参考值 |
|---|---|
| 中心偏差测量精度 | ±0.2 μm |
| 倾斜测量范围 | 最高 0.05 arcmin(视样品而定) |
| 单片测量时间 | <1 min |
| 最大样品直径 | Ø 100 mm |
| 最大样品重量 | 1 kg |
| 测量模式 | 反射模式 / 透射模式可选 |
| 软件功能 | 自动对焦、非球面/柱面设置、数据导入导出、SPC对接 |
4.3 软件与自动化能力
系统基于 OptiCentric 软件平台,支持非球面、柱面等多种面形设置,具备专利多透镜测量算法,可自定义机械参考轴与光学参考轴。测量完成自动输出结构化报告,支持与产线MES、SPC系统对接,适合量产全检场景。
五、典型应用场景
- 手机镜头非球面全检:量产线镜片定心全检,节拍匹配产线产能,数据接入质量追溯系统;
- 车载镜头非球面装调:车载级高可靠性要求,单片定心精度验证,确保多片组装后的同轴度;
- AR/VR 非球面元件:小口径、大斜率非球面的高精度定心检测,匹配成像模组良率提升;
- 非球面来料检验:镜片入厂抽检与全检,快速判定供应商来料质量。
六、工程实践要点
- 顶点清洁:非球面顶点区域极小,污渍、灰尘会显著影响反射像质量,测量前需确保表面清洁;
- 装夹应力:避免装夹过紧导致镜片变形,薄壁非球面尤其需要注意装夹方式;
- 参数匹配:测量前输入准确的非球面方程参数,确保算法解算精度;
- 定期校准:使用标准非球面样片定期校准系统,保证量值传递一致性。
非球面的大规模应用,对定心测量的精度、效率与自动化程度提出了更高要求。从人工找像到全自动测量,从单点数据到结构化质量管控,非球面定心检测正在经历与球面当年类似的标准化、量产化进程。
AspheroCheck® UP 这类专用测量设备的普及,正在帮助非球面制造企业突破定心瓶颈,实现更高的量产良率与更稳定的装调质量。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
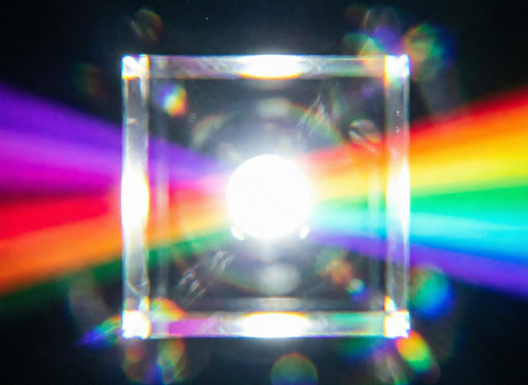
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
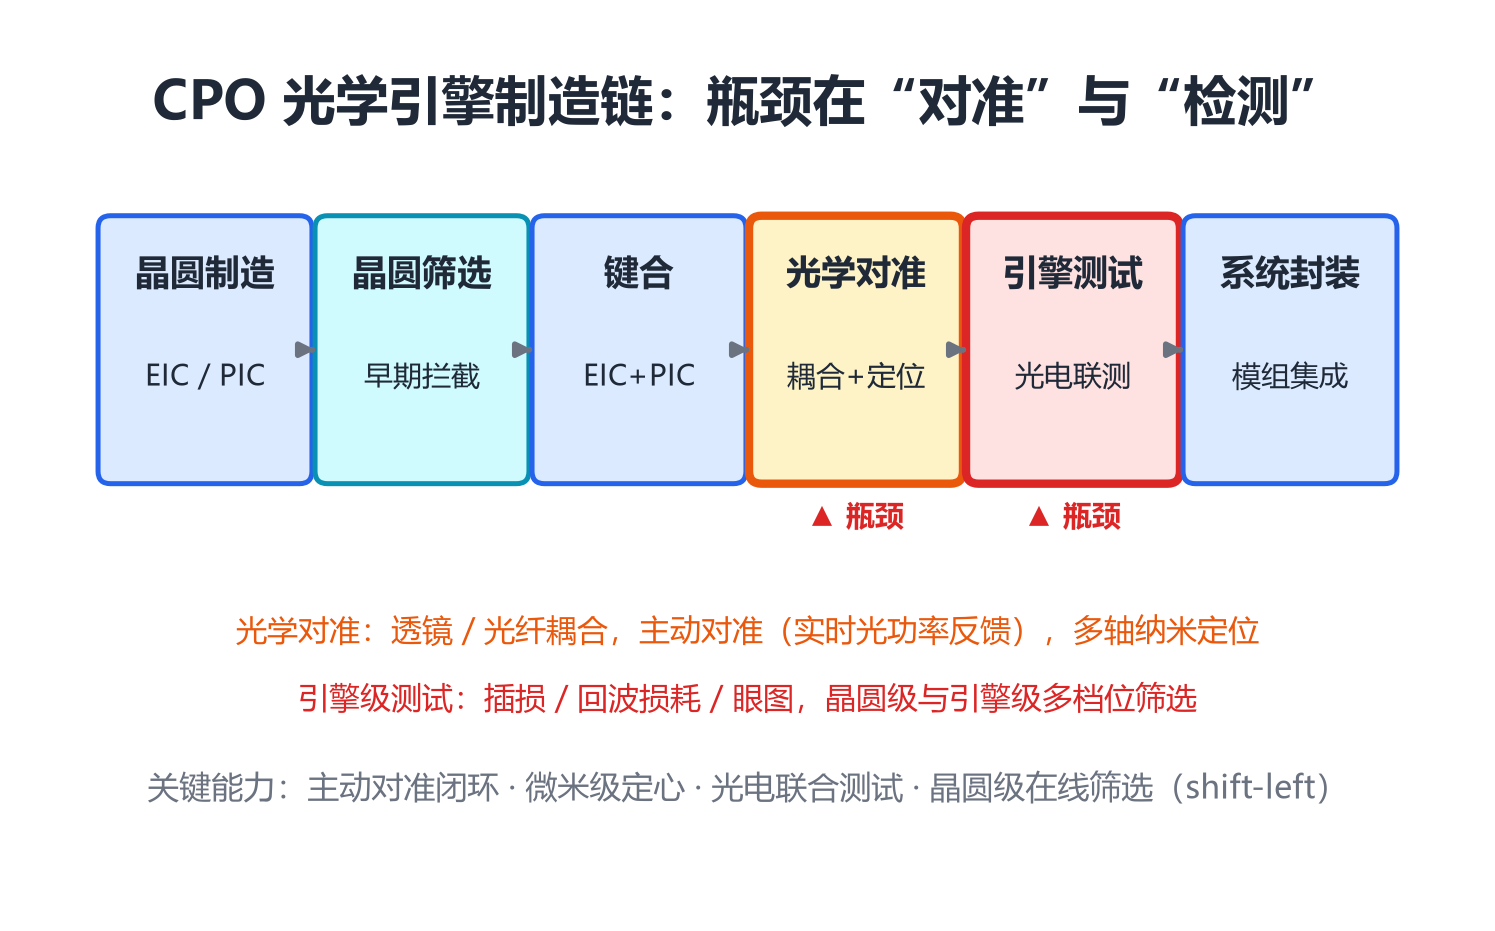
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
批产一致性数据读图指南:单片合格,为什么批次还是不达标
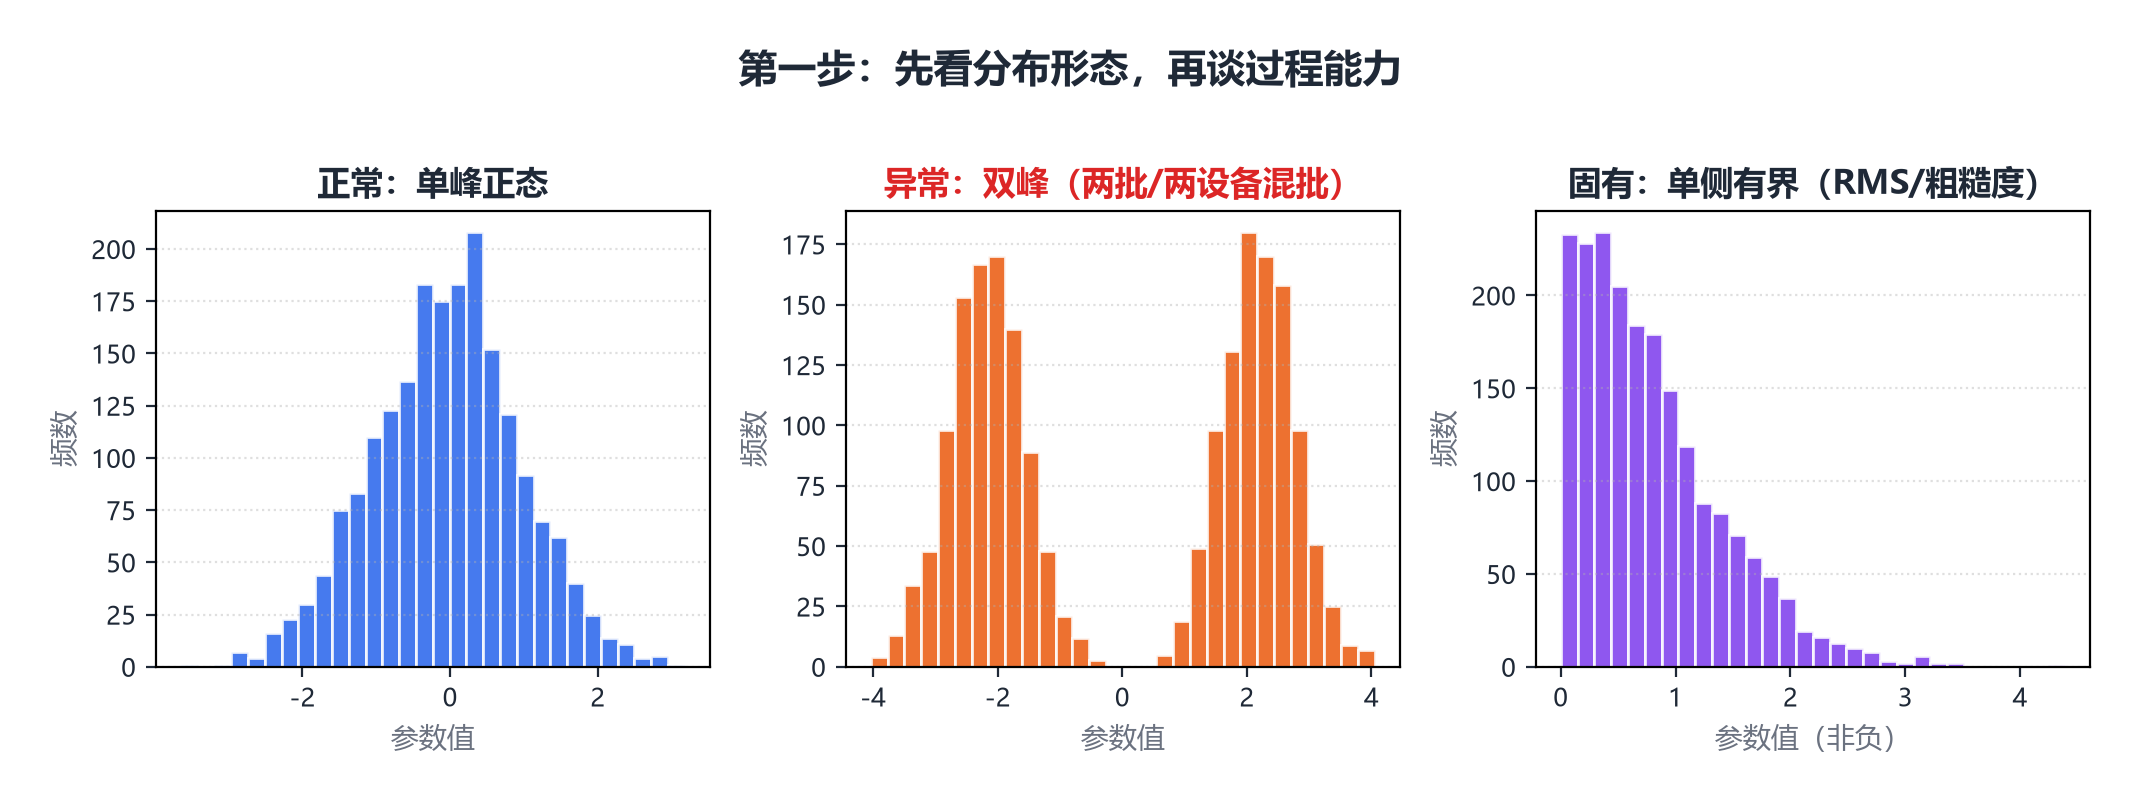
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


