
工业镜头精密装配工艺:高端光学制造的核心技术壁垒
在现代工业体系中,工业镜头作为机器视觉系统的核心感知组件,广泛应用于智能制造、自动驾驶、安防监控、医疗检测等关键领域。其性能稳定性与可靠性直接决定了整个系统的运行质量。长期以来,行业普遍将研发重点聚焦于镜片材质与光学设计,却往往忽视了对产品最终性能起决定性作用的精密装配环节。实践表明,采用相同规格的镜片与设计图纸,不同装配工艺生产的工业镜头在使用寿命、对焦精度、抗震性能及环境适应性等方面存在显著差异。对于需长期在高低温、强震动、高粉尘等严苛环境下连续工作的工业镜头而言,装配工艺已成为高端光学模组真正的技术壁垒。
一、工业镜头量产面临的共性技术难题
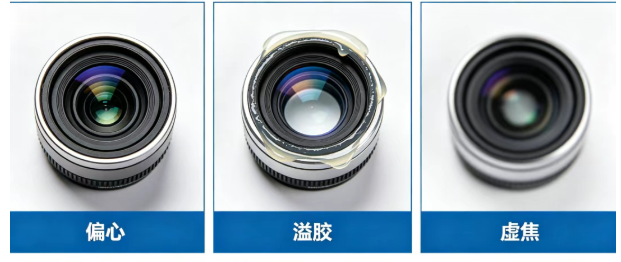
当前,国内多数光学制造企业在工业镜头批量生产过程中,普遍面临着良品率偏低与产品一致性差的双重挑战,具体表现为以下四类典型问题:
其一,镜头偏心现象突出。由于镜片与镜座的同轴度偏差超出允许范围,导致成像画面边缘出现严重畸变与模糊,直接影响系统的测量精度与识别能力,可用偏心仪检测和装调。
其二,虚焦与跑焦问题频发。在运输过程中的震动冲击或工作环境温度变化的影响下,镜头内部组件易发生微小位移,造成焦距偏移,使得设备在长期运行中性能逐渐下降。
其三,胶水工艺缺陷难以根除。人工点胶过程中胶量控制不均、固化条件不一致等问题,常导致胶水溢胶、产生白雾或内部气泡,进而引发杂光、鬼影等光学缺陷,严重降低成像质量。
其四,产品批次一致性差。传统人工装配高度依赖操作人员的经验与手法,压力控制、角度调整、点胶量等关键参数无法实现标准化,导致不同批次甚至同一批次产品的性能波动明显,难以满足大规模工业应用的要求。
究其根本原因,传统人工装配模式在精度控制、重复性与稳定性方面已无法适应高端工业镜头的生产需求。随着光学零件向微型化、结构向复杂化方向发展,人工操作的局限性日益凸显,成为制约光学制造产业升级的主要瓶颈。
二、精密光学模组的四大核心装配工艺
为解决上述行业痛点,保障工业镜头的高性能与高可靠性,现代精密光学制造体系已形成四大核心装配工艺:
(一)高精度视觉定位工艺
该工艺采用高分辨率工业相机与先进的机器视觉算法,实时捕捉镜片与镜座的位置信息,并通过精密运动平台进行自动纠偏。系统可将每一片镜片的同轴度误差严格控制在微米甚至亚微米级别,从源头上消除了镜头偏心与边缘模糊问题,确保成像质量的均匀性。
(二)可控压力锁附工艺
镜头锁附过程中的压力控制直接影响内部组件的应力分布。压力过大易导致镜片崩边或产生永久性应力形变,影响光学性能;压力过小则会降低镜头的抗震性能,导致后期组件松动。智能压力控制系统能够实时反馈并精确调节锁附压力,实现镜片的均匀受力与精准压合,在保证结构强度的同时避免了应力损伤。
(三)自动化精密点胶工艺
针对光学专用胶水的特性,自动化点胶系统采用恒温控制与闭环流量控制技术,能够实现微量、均匀、连续的胶线涂布,有效避免了断胶、溢胶与气泡等缺陷。同时,系统可精确控制胶水的固化条件,确保固化后的胶层具有优异的防潮、抗震与耐老化性能,能够适应工业现场的复杂环境。
(四)出厂全项检测工艺
成品镜头必须经过严格的多维度性能测试与可靠性验证,包括清晰度测试、畸变测试、高低温循环测试、振动测试以及气密性检测等。通过全面的出厂检测,能够有效剔除存在隐性缺陷的产品,确保每一台交付的镜头都符合设计要求,从而保证了量产产品的一致性与可靠性。
三、自动化产线赋能光学制造产业升级
随着工业4.0与智能制造的深入推进,传统人工装配模式已难以满足高端工业镜头的大规模、高精度生产需求。自动化、柔性化、数据化的智能生产线已成为光学制造行业发展的必然趋势。
湖北锐翼智航科技有限公司作为专注于光学精密自动化智造的高新技术企业,针对行业痛点自主研发了集镜头组装、点胶、锁附、检测于一体的智能产线。该产线搭载了高精度视觉定位系统与闭环压力控制模块,能够实现镜片的精准对位、恒力压合、微量点胶与自动分拣。依托成熟的运动控制算法,产线可兼容多规格工业镜头、车载镜头及微型传感镜头的生产,具有换型便捷、节拍稳定的特点。此外,产线实现了生产全过程的数据留存与可追溯,能够帮助光学企业显著降低对人工的依赖,有效压缩不良品率,全面提升量产稳定性与产品质量。
四、行业发展趋势与展望
当前,全球光学行业竞争日趋激烈,低端镜片市场同质化严重,利润空间不断被压缩。真正具备核心竞争力的企业,已将发展重心转向后端制造工艺的深耕与创新。未来,工业镜头制造的竞争焦点将不再是材料成本的比拼,而是自动化工艺水平、精密控制能力与质量管控体系的较量。
智能化产线作为实现精密装配的关键载体,将成为光学企业拉开技术差距、构建核心壁垒的重要手段。通过引入先进的自动化装备与数字化管理系统,光学制造企业能够实现生产过程的精准控制与持续优化,不断提升产品的性能、可靠性与一致性,从而在全球市场竞争中占据有利地位。
综上所述,精密装配工艺是高端工业镜头制造的核心环节。光学制造没有捷径可走,只有通过持续的技术创新、严格的精度把控与深厚的工艺沉淀,才能生产出高稳定、高适配、长寿命的工业级光学产品,为中国高端制造业的发展提供坚实的技术支撑。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
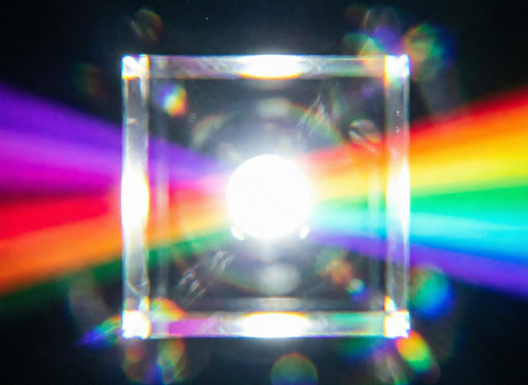
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
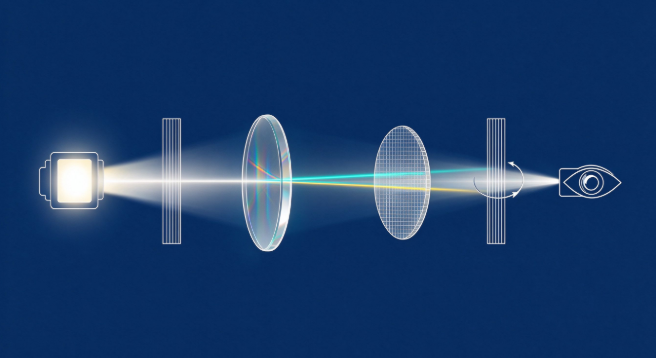
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
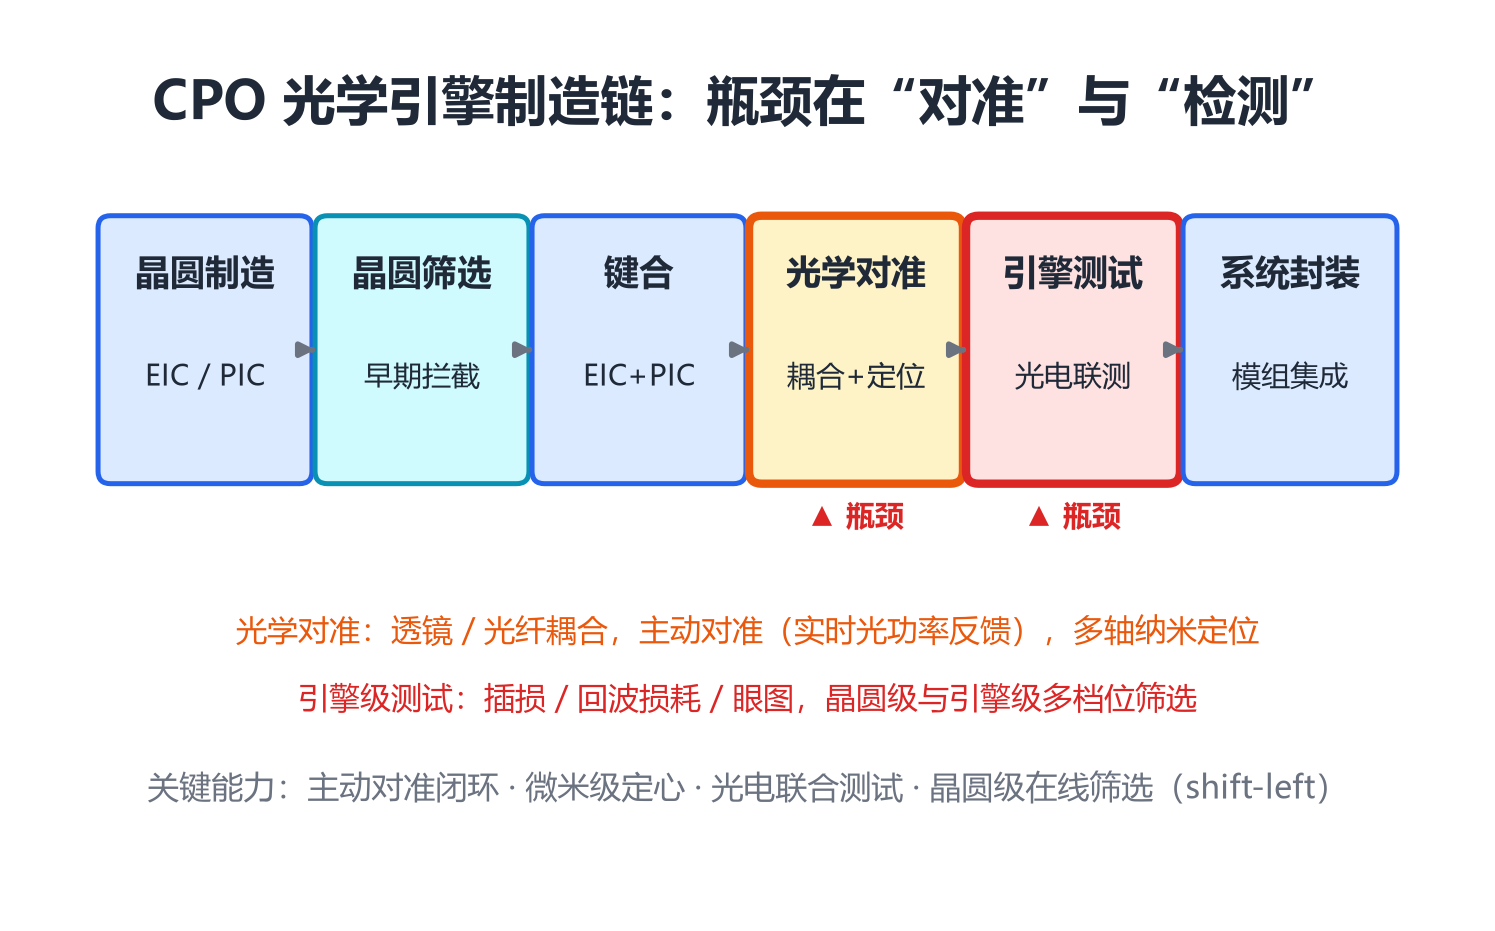
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
批产一致性数据读图指南:单片合格,为什么批次还是不达标
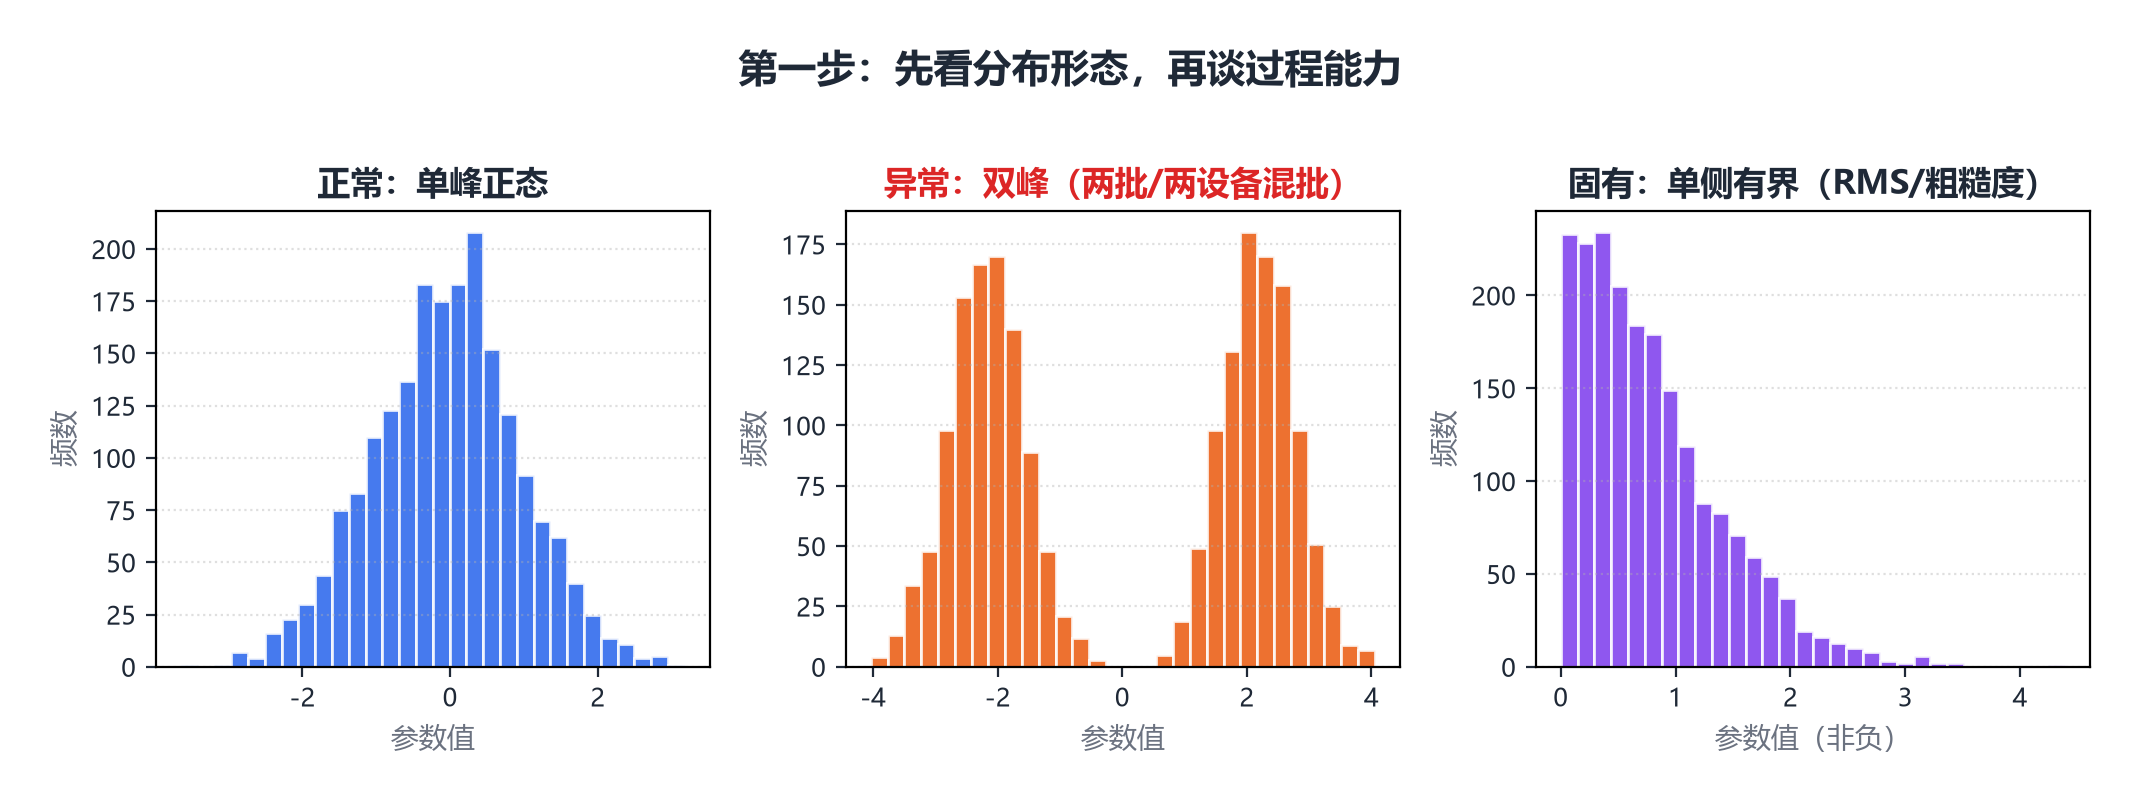
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


