
探析空气间隔的精度:光学系统的“隐形标尺”
在光学系统的设计与制造中,空气间隔精度是一项核心技术指标,它直接决定了光学系统的焦距稳定性、成像清晰度与整体可靠性。无论是手机镜头、工业相机,还是航天遥感载荷,其性能的最终实现,都离不开对空气间隔精度的精准控制。本文将从定义、重要性、实现方案及应用案例四个维度,系统性解析这一“隐形标尺”。

一、核心定义:什么是空气间隔的精度?
空气间隔的精度,是指光学系统中相邻光学元件(如透镜、棱镜)参考面之间,空气层厚度的实际测量值与设计标称值的吻合程度,同时也包含该尺寸在装配、检测及长期使用过程中的稳定性。
这一指标通常以公差范围(如±μm级)来衡量,是光学机械综合公差的重要组成部分。它不仅评价尺寸的“准不准”,也评价装配后的“稳不稳”。
二、核心价值:为什么空气间隔精度至关重要?
空气间隔是光学系统成像质量的“调节器”,其精度的优劣,直接通过以下三个核心性能体现:
1.影响成像质量(MTF与像差):空气间隔的偏差会直接改变光学系统的有效焦距,导致各类像差(如球差、色差)失衡,最终表现为MTF曲线下降、成像模糊或边缘失真。
2.决定系统一致性:在批量生产中,空气间隔精度是保证不同镜头产品性能一致的关键。偏差过大将导致产品合格率下降与成本飙升。
3.关联成本与工艺:空气间隔精度要求与制造成本呈正相关。精度需求每提升一个等级,对加工设备、工装夹具及检测手段的要求都会呈指数级上升,因此需在性能需求与成本预算间进行科学权衡。
三、全流程方案:如何实现高精密空气间隔控制?
高水准的空气间隔精度,是加工、装配、测量三环节协同作用的结果。
1.源头控制:精密加工环节
在光学元件与机械结构加工阶段,需从源头保证尺寸基准的精确。
元件加工:使用高精度定心磨边设备,确保透镜中心厚度、外径及端面垂直度的微米级精度。
结构件加工:对镜筒、隔圈等机械部件进行高精度车削与研磨,严控其尺寸公差与形位公差,为空气间隔提供可靠的物理支撑。
2.核心保障:自动化装配技术
装配是将设计图纸转化为实物的关键步骤,自动化定心装配设备是实现目标的核心装备。
以TRIOPTICSATS系列全自动数控定心车床为例,其在空气间隔控制上的技术优势体现在:
一体化集成:集光学定心、机械加工与高精度测量于一体,实现了“加工-检测-修正”的闭环控制。
超高精度能力:该系列设备可实现亚微米级的尺寸控制,其中ATS200UP型号空气间隔控制精度可达<1.0μm,中心偏差测量精度<0.2μm,能完美满足高端光学系统的装配需求。
多场景适配:可灵活处理单镜片、胶合镜组、非球面透镜等多种工件,保障了装配过程的稳定性与一致性。
3.最终校验:精准测量手段
装配完成后,需通过专业仪器进行最终验证,确保空气间隔符合设计要求。
电子自准直仪:用于快速检测光轴平行度与角度偏差,间接验证空气间隔的均匀性。
干涉仪:利用低相干干涉技术,实现对空气间隔的非接触式、亚微米级高精度测量,是质量放行的终极标准。
四、场景应用:不同领域的精度标杆
不同应用场景对空气间隔精度的需求存在显著梯度,这决定了其工艺方案的选择:
| 应用领域 | 典型精度要求 | 工艺适配方案 |
|---|---|---|
| 手机镜头 | ±2~5μm | 自动化装配 + 标准定心 |
| 工业相机 | ±1~3μm | 高精度定心车加工 |
| 显微物镜 / 专业镜头 | <1μm | 闭环定心 + 干涉仪终检 |
| 光刻机 / 航天光学 | 纳米级 | 超精密结构 + 主动补偿 |
五、总结与展望
空气间隔的精度,是光学制造工艺水平的直接体现,是保障光学系统“看得清、看得准”的隐形生命线。从源头加工的精准,到ATS系列设备在装配环节的核心赋能,再到最终测量的验证,每一个环节都不可或缺。
随着光学技术向更高精度、更高集成度发展,对空气间隔精度的要求也在不断刷新。未来,结合AI算法的智能自适应装配、新材料(如超低膨胀系数材料)的应用,将进一步突破空气间隔控制的极限,为尖端光学设备的性能突破提供坚实基础。
-
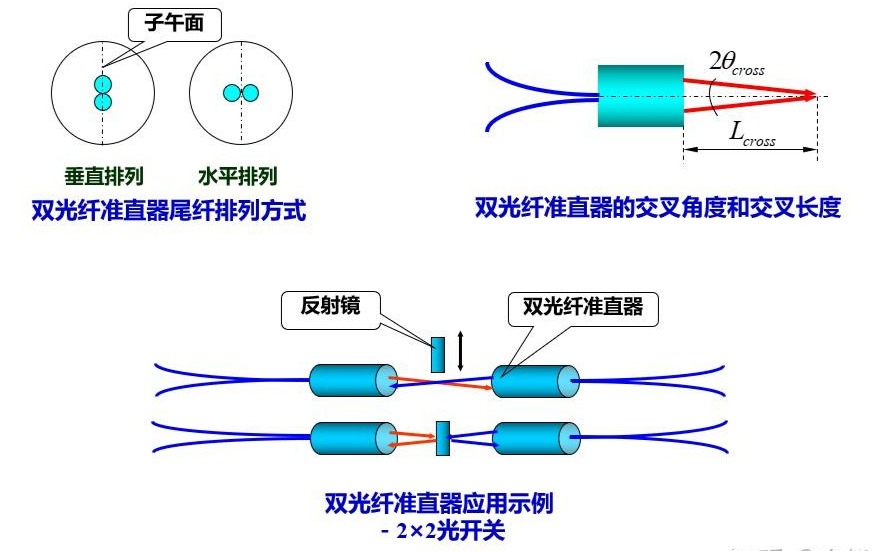
光纤准直器与光纤耦合器件的光学检测
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06
-
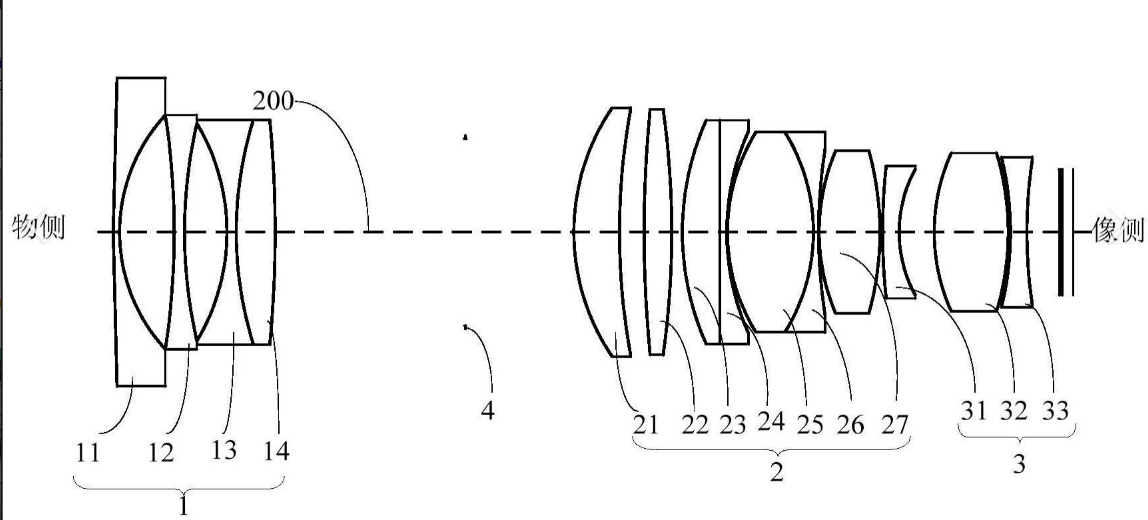
变焦镜头光学检测:从单一状态到全行程的一致性控制
变焦镜头(Zoom Lens)不是一个"镜头",而是同一光学系统在无数个焦距状态下的集合。它的检测难点在于——每一个变焦位置,MTF、中心偏差、焦距、像面位置都在变。
2026-11-05
-
车载激光雷达(LiDAR)光学系统检测:从准直到同轴度的关键控制
激光雷达的探测距离与角分辨率,最终由它的光学系统决定。准直度、收发同轴度、视场角与发散角——这些参数任何一项超差,都会直接吃掉激光雷达的"视程"。
2026-11-04


