
玻璃激光切割技术中的光斑优化与应用研究
在玻璃激光切割领域,光斑作为实现高效率和精确度切割的核心要素,其重要性不容忽视。本文旨在深入探讨光斑的奥秘及其在玻璃激光切割过程中的关键作用,并阐述如何通过优化光斑特性来提高切割性能。

一、光斑的定义与特性
光斑是指激光束在材料表面上的聚焦区域。在玻璃激光切割设备中,光斑的大小和形态直接影响着激光与玻璃材料之间的交互效应。理想的光斑应呈现圆形、均匀且直径适中的特点,以确保激光能量在材料表面均匀分布,进而实现高效、精确的切割。
二、光斑在玻璃激光切割中的作用
1.能量聚焦:光斑是激光能量集中的地方,决定着激光能量在材料表面的密度。通过调节光斑的大小,可控制激光能量的聚焦程度,进而影响切割深度和速度。
2.切割质量:光斑的均匀性和稳定性对切割质量有直接影响。均匀的光斑能确保激光能量在材料表面均匀分布,避免切割过程中出现过度或不足燃烧现象。
3.切割效率:光斑的大小和形态还影响着切割效率。较小的光斑可实现更精细的切割,但切割速度较慢;较大的光斑可提高切割速度,但可能牺牲切割精度。因此,实际操作中需根据具体切割需求选择合适的光斑大小。
三、如何优化光斑特性
为了达到理想的切割效果,优化光斑特性至关重要。以下是一些常用方法:
1.选择合适的激光器:不同功率和波长的激光器会产生不同特性的光斑。通2.过选择合适的激光器,可获得所需的光斑大小和形态。
3.调整聚焦系统:聚焦系统是控制光斑特性的关键部件。通过调整聚焦透镜的焦距、位置和角度,可实现对光斑大小和形态的精确控制。
4.使用光束整形器:光束整形器可改变激光束的传播模式,从而优化光斑的特性。例如,使用空间滤波器可去除激光束中的杂散光,使光斑更加纯净和均匀。
5.实时监控与反馈:通过实时监控光斑的大小和形态,并根据反馈信息调整激光器的输出参数,可实现对光斑特性的动态优化,以适应不同的切割条件。
综上所述,光斑是玻璃激光切割设备实现高效率和精确度切割的关键因素之一。通过深入了解光斑的特性和优化方法,我们能够更好地运用这项技术,提高玻璃制品的加工质量和生产效率。展望未来,随着激光技术的持续进步,预计将有更多先进的方法和技术应用于光斑的优化与控制,为玻璃加工行业带来更多的创新和突破。
-
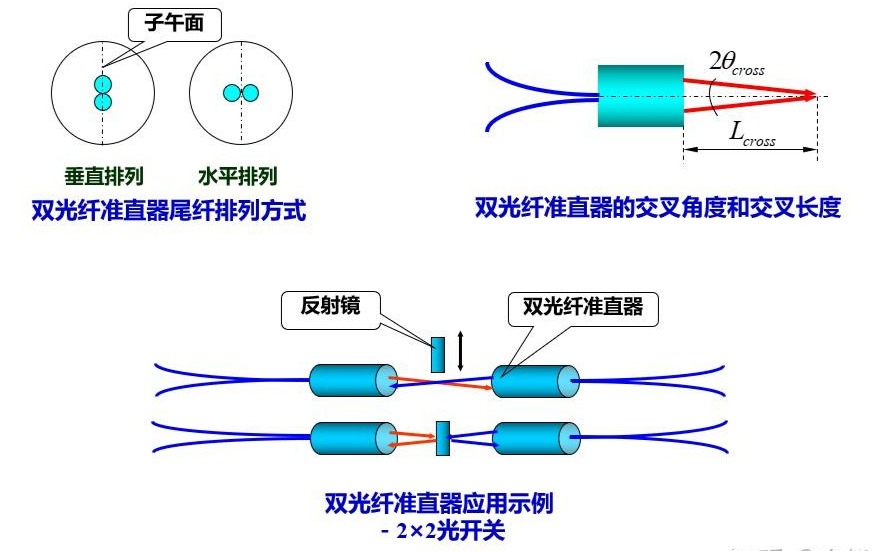
光纤准直器与光纤耦合器件的光学检测
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06
-
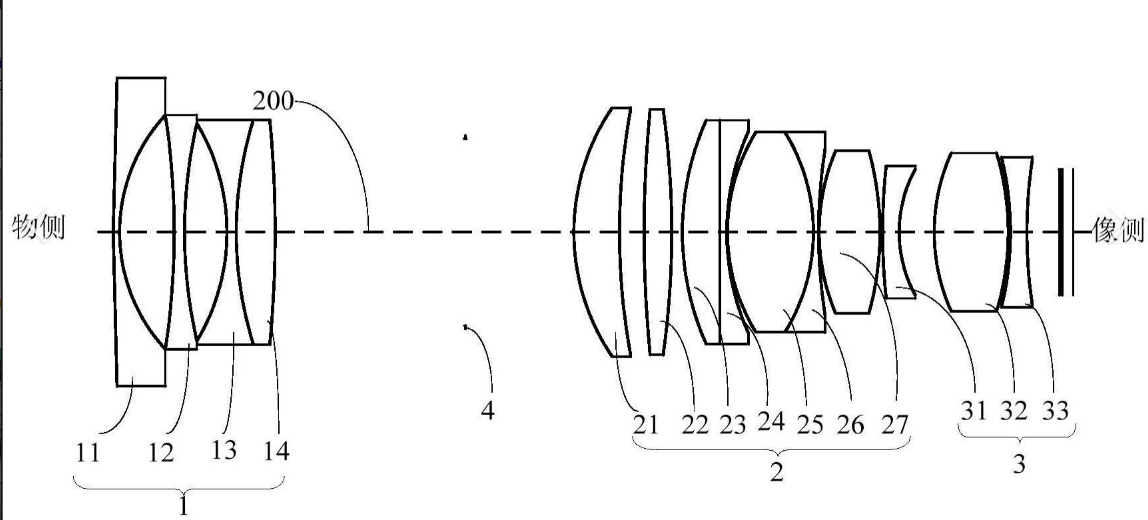
变焦镜头光学检测:从单一状态到全行程的一致性控制
变焦镜头(Zoom Lens)不是一个"镜头",而是同一光学系统在无数个焦距状态下的集合。它的检测难点在于——每一个变焦位置,MTF、中心偏差、焦距、像面位置都在变。
2026-11-05
-
车载激光雷达(LiDAR)光学系统检测:从准直到同轴度的关键控制
激光雷达的探测距离与角分辨率,最终由它的光学系统决定。准直度、收发同轴度、视场角与发散角——这些参数任何一项超差,都会直接吃掉激光雷达的"视程"。
2026-11-04


