
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
同一块镜片,有人报 λ/10,有人报 λ/50——不是设备说谎,是你没看懂指标背后的门道
一、面形精度的"三把尺子"
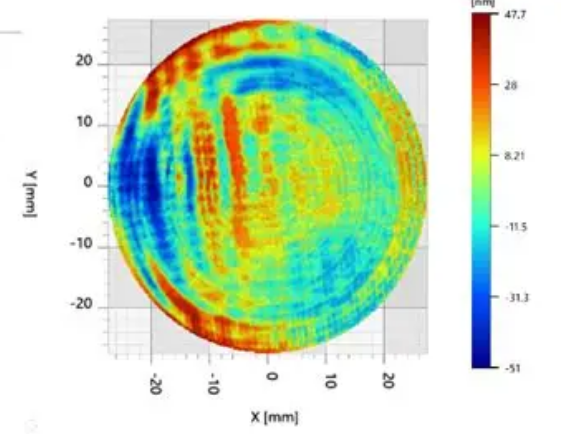
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
|
指标 |
全称 |
含义 |
特点 |
|---|---|---|---|
|
λ |
波长 |
把误差换算成"几个波长"的倍数 |
长度单位,通常以 He-Ne 激光 632.8nm 为基准 |
|
PV |
Peak-to-Valley 峰谷值 |
最高点与最低点之差 |
直观但易被"单点"污染,易虚高 |
|
RMS |
Root Mean Square 均方根 |
误差的统计均方根 |
稳健、反映整体,与像质关联更紧密 |
先记住一句:"λ/20" 不是绝对长度,而是"误差等于波长的 1/20"。同一个 λ/20,在可见光 632.8nm 下是约 32nm,在红外 10.6μm 下就是 530nm——所以跨波段比"λ 数"是没有意义的,一定要落到纳米。
二、PV(峰谷值):最直观,也最容易"骗人"
PV 就是面形图上最高点和最低点的落差。它直观、好理解,是传统验收最常用的指标。但 PV 有个致命弱点:它对"孤立的坏点"极度敏感。
想象一块大面积、整体非常平整的镜片,只在边缘有一个 50nm 的小突起(比如一粒灰尘或一道划痕)。整片的 RMS 可能只有几纳米,但 PV 会被这一颗点拉到 50nm。也就是说:
PV 描述的是"最坏的地方有多坏",而不是"整体有多好"。只看 PV,很容易把一块整体优秀的镜片误判为不合格。
三、RMS(均方根):更稳健的"整体"指标
RMS 是所有采样点误差的均方根,本质上反映的是误差的平均能量水平。它不受单个坏点主导,与成像质量(尤其斯特列尔比 Strehl)有直接的数学关系——之前讲过的 Strehl 公式 S ≈ exp[−(2πσ/λ)²],其中的 σ 就是波前 RMS。
这也是为什么高精度检测和像质评估越来越依赖 RMS:它能告诉你"整体像质会不会掉",而不是"有没有一颗坏点"。
四、PV 和 RMS 的关系:为什么 PV 总是"虚高"
PV 和 RMS 的比值,取决于面形误差的空间分布形态:
|
误差形态 |
典型 PV/RMS 比值 |
说明 |
|---|---|---|
|
随机/粗糙 |
约 6~7 : 1 |
误差分散、无规律,RMS 相对较小 |
|
平滑像差(球差/像散) |
约 3.5 : 1 |
误差集中在低阶形态,PV 与 RMS 较接近 |
|
孤立缺陷主导 |
10 : 1 甚至更高 |
一颗坏点撑起 PV,比值被严重拉大 |
这解释了开头那个现象:同一块镜片,为什么不同人报出的精度差好几倍——有人报的是"未滤波的 PV"(包含孤立缺陷,λ/10),有人报的是"滤波后的 RMS"(λ/50)。指标口径不同,数字自然天差地别。
五、看懂面形报告,要问清四个问题
拿到一张干涉仪面形报告,别急着看数字,先确认四件事:
1. 波长基准——是用 632.8nm 还是其他波长?换算成纳米才是真长度。
2. 是否滤波——报告里是否扣除了倾斜(tilt)、离焦(power)?扣与不扣,PV 能差一个数量级。验收要明确"可补偿项"是否允许扣除。
3. 口径范围——是整口径还是有效口径(排除边缘塌边)?边缘效应会严重拉高 PV。
4. 取样与算法——采样点数、是否做了平滑、Zernike 拟合到多少阶,都会影响 RMS 读数。
RMS² ≈ Σ cᵢ²(各阶 Zernike 系数的平方和,可补偿项已扣除时)
PV、RMS、λ 这三个指标,本质上是在用不同角度回答同一个问题:"这块镜片的面形到底好不好"。PV 告诉你最坏点,RMS 告诉你整体,λ 只是把长度换了个单位。看懂它们的口径和背后的滤波处理,才能在采购、验收、对供应商的沟通中不被"数字游戏"误导。
欧光科技面向光学元件面形检测与验收领域,提供以 µPhase 系列干涉仪为核心的精密面形检测方案,可输出 PV、RMS、λ 及完整 Zernike 分解,支持滤波与口径设置,让面形数据清晰、可比、可追溯。欢迎咨询获取产品资料与应用案例。
-
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
2026-10-08
-
光学系统无热化设计:让镜头"不惧冷热"的工程智慧
白天 40℃、夜里 -20℃,镜头焦距一漂,画面就糊——无热化设计就是给镜头穿上"温控衣"
2026-10-08
-
波片与相位延迟片检测:偏振元件的"精度标尺"
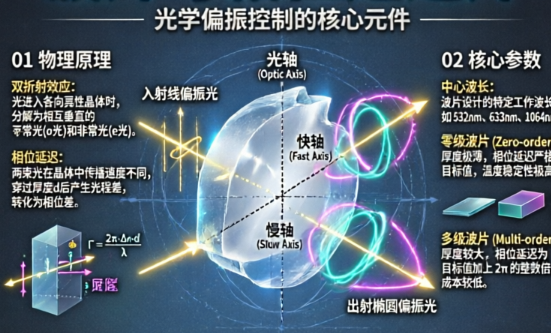
波片(Waveplate,也称相位延迟片)是一种双折射元件,它让两个正交偏振分量之间产生一个固定的相位差(延迟量 retardance),从而改变光的偏振态。
2026-10-08
-
衍射光学元件DOE检测:微纳结构的"质量评价"
衍射光学元件(Diffractive Optical Element,DOE)不是靠曲面折射,而是靠表面微米/纳米级的浮雕台阶结构来调控光的相位,从而把一束激光整形为特定的光场分布——点阵、线条、网格、任意图案、平顶光斑等。
2026-10-08
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29


