光学曲率半径测量:球径仪的原理、方法与选型指南
曲率半径是光学镜片最基础的几何参数之一——它直接决定镜片的焦距与光焦度,是光学设计、加工与检测全链条的关键指标。镜片曲率半径哪怕偏差几微米,都可能造成焦距偏移、成像质量下降。本文系统解析曲率半径测量的物理原理,对比球径仪(机械接触法)、干涉法、非接触法三大技术路线的精度边界与适用场景,为光学制造企业提供曲率半径测量仪的选型参考。

一、曲率半径为什么必须精确测量
对于一块球面镜片,其焦距 f 与曲率半径 R 满足近似关系:f ≈ R / (n−1),其中 n 为材料折射率。这意味着曲率半径的误差会被"放大"到焦距上。以常见的折射率 1.5 的玻璃为例,曲率半径偏差 1 μm,焦距偏差约 2 μm;而对于高精度成像系统,焦距公差往往只有微米量级,因此曲率半径的测量精度必须远高于这个公差。
曲率半径测量贯穿三个环节:
-
加工过程控制:抛光过程中实时监控曲率半径,防止"抛过";
-
来料/出货检验:判定镜片曲率半径是否满足图纸公差;
-
光学装调:确认镜片与设计值的一致性,保证系统焦距准确。
二、主流测量方法之一:球径仪(机械接触法)
原理
球径仪(Spherometer)是最经典、最常用的曲率半径测量工具。其原理基于球冠的几何关系:测量球面上一段已知弦长对应的矢高(sagitta),再通过几何公式反算出曲率半径。
对于半径为 r 的环形基座、测得矢高为 h 的情况,曲率半径 R 满足:R = (r² + h²) / (2h)。这一简洁的几何关系,使球径仪成为光学车间里最可靠的"曲率半径尺"。
类型
-
环形球径仪:以单一圆环接触镜片表面,适合凸面与凹面的通用测量;
-
三球球径仪:以三个精密钢球为接触点,接触更稳定,适合高精度测量。
特点
球径仪的优点在于结构简单、成本低、重复性好、无需复杂环境,是产线抽检与车间测量的主力。其精度依赖矢高测量(千分尺/数显测微头)的精度,一般可达亚微米到微米量级。局限在于接触式测量可能划伤软质镜片,且对超小曲率半径或非球面不适用。
产品锚定
SpheroMeter 精密球径仪
SpheroMeter 精密球径仪为光学车间的曲率半径测量提供高精度、高重复性的解决方案,通过精确的矢高测量与可靠的接触结构,实现凸面、凹面镜片曲率半径的快速测定,是光学制造与来料检验的基础测量设备。
三、主流测量方法之二:干涉法
干涉法通过测量被测球面与参考球面之间的干涉条纹,直接得到面型与曲率半径的高精度结果。干涉法精度最高(可达纳米级),适合高精度镜片、样板比对、计量溯源场景,但设备成本高、环境要求严格、测量速度相对较慢,通常用于实验室或计量室。
四、主流测量方法之三:非接触法(光学/自动测焦)
非接触法利用激光或光学测焦原理,避免接触被测表面,特别适合软质材料、易损表面、超精密镜片的曲率半径测量。其优势在于无损伤、可自动化,但精度与稳定性依赖光学系统的标定质量。
五、三种方法选型对比
|
对比维度 |
球径仪(机械) |
干涉法 |
非接触法 |
|---|---|---|---|
|
测量原理 |
矢高几何换算 |
干涉条纹分析 |
激光/自动测焦 |
|
精度水平 |
亚微米~微米 |
纳米级 |
亚微米 |
|
成本 |
低 |
高 |
中~高 |
|
适用场景 |
车间、产线抽检 |
实验室、计量溯源 |
软质/精密镜片 |
|
接触性 |
接触 |
非接触 |
非接触 |
选型建议:产线批量的日常曲率半径控制,球径仪是性价比最高的选择;需要纳米级精度或计量溯源时用干涉法;软质、易损、超精密镜片则优先考虑非接触法。多数光学企业会以球径仪作为车间主力,辅以干涉法做高精度复核。
曲率半径测量看似"基础",却是决定镜片焦距与成像质量的第一道关口。理解球径仪、干涉法、非接触法各自的技术定位,根据精度需求、成本预算与镜片材质做出合适选择,是建立可靠光学测量体系的重要一环。
曲率半径测量球径仪曲率半径测量仪光学面型测量球径仪原理SpheroMeter
相关阅读
光学焦距精密测量:技术原理、测量方法与工程应用光学检测设备有哪些?MTF测试仪、定心仪、干涉仪一文读懂SpheroMeter 精密球径仪
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
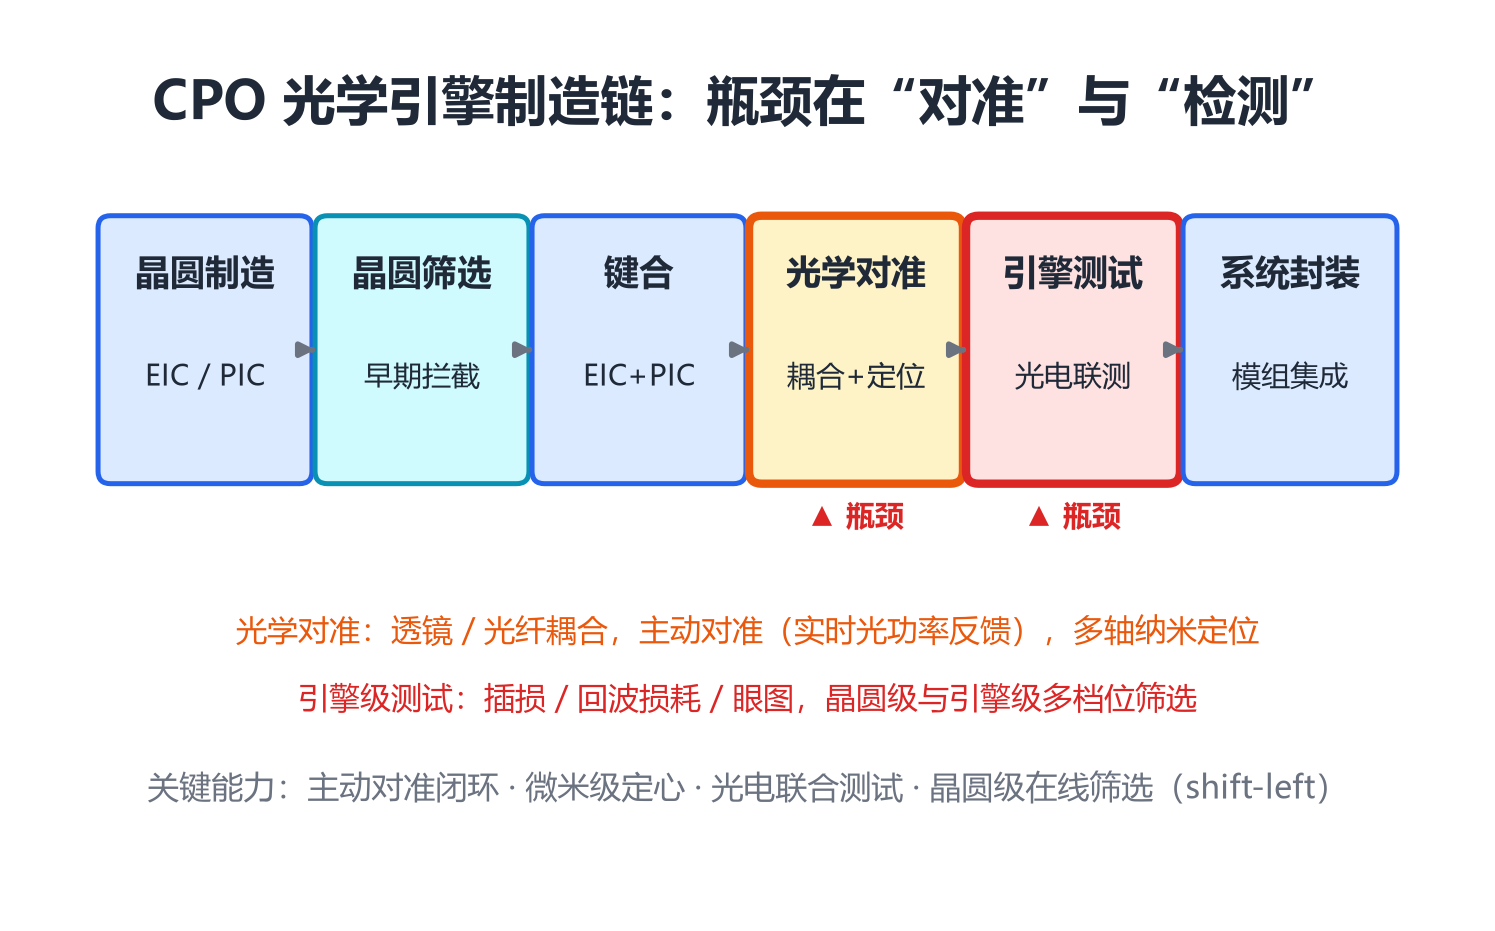
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
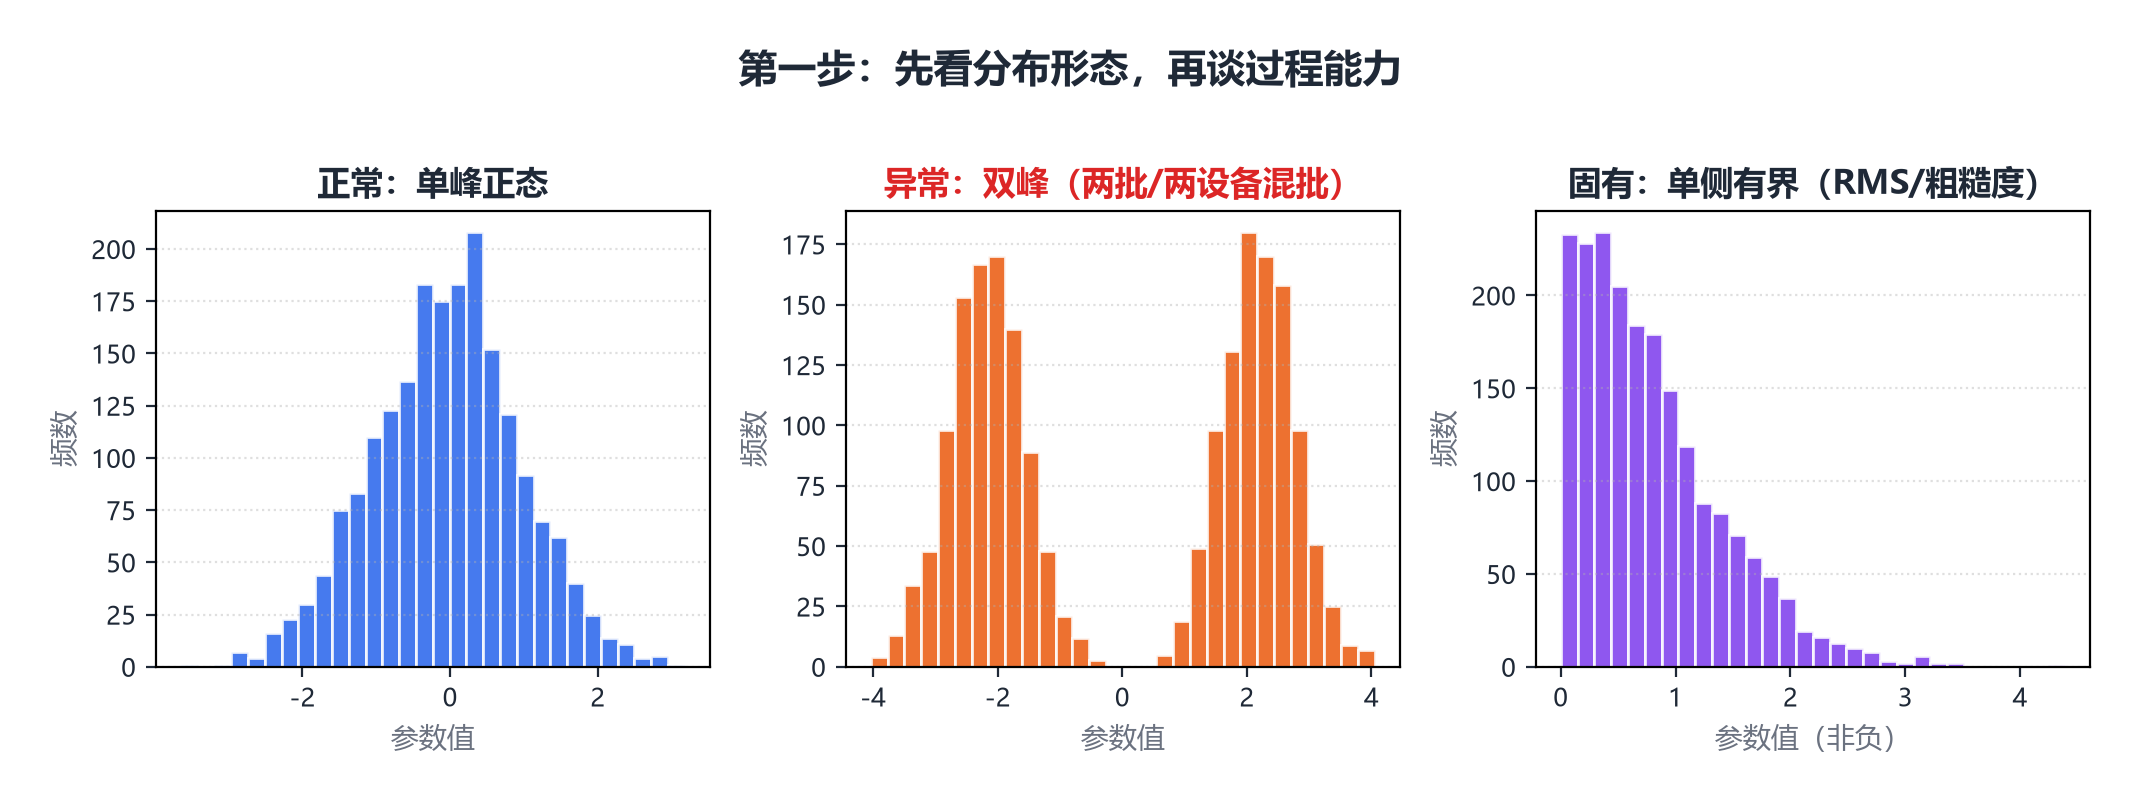
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


