
光学装配中的预紧力控制:镜框固定的应力平衡
导读:一片镜片装进镜框,拧紧固定螺钉——"用力拧紧一点,别松了"。但这个"拧紧一点"可能让镜片产生λ/10甚至λ/5的面形变形。预紧力(Preload)是光学装配中一个微妙的平衡:太小,镜片松动、定位不稳;太大,镜片被压变形、面形破坏。对于高精度光学系统,预紧力控制是装配工艺的核心——它直接决定了装配后镜片的面形能否保持加工精度。本文从预紧力的作用、过大和过小的危害、控制方法三个维度,系统介绍光学装配中的预紧力控制。

一、预紧力是什么?为什么要控制?
1.1 预紧力的双重作用
预紧力是装配时施加在镜片固定结构(压圈、弹簧、螺钉)上的紧固力。它的作用有两个:
-
定位:确保镜片牢固地位于设计位置,不松动、不偏移
-
稳定:抵抗振动、冲击和温度变化引起的松动
1.2 预紧力的"度"——平衡的艺术
预紧力的核心矛盾:够用的定位力 vs 过度的变形力。预紧力施加在镜片上,镜片会产生弹性变形。变形的量级取决于预紧力大小和镜片的刚度。这个变形直接叠加到镜片的面形上,成为装配引入的面形误差。
面形变形 δ ≈ F / k(F为预紧力,k为镜片刚度)
二、预紧力过大和过小的危害
2.1 预紧力过大——面形破坏
|
危害 |
机制 |
|---|---|
|
面形变形 |
过大的压力使镜片弯曲或局部变形 |
|
应力双折射 |
压应力通过光弹性效应转化为双折射 |
|
镜片破裂 |
极端情况下,局部应力集中导致碎裂 |
|
膜层损伤 |
过大的接触压力可能损伤镀膜 |
2.2 预紧力过小——定位失效
|
危害 |
机制 |
|---|---|
|
镜片松动 |
振动或温度变化下镜片移位 |
|
定位漂移 |
镜片位置不稳定,成像质量漂移 |
|
异响/微动磨损 |
镜片与镜框间的微小相对运动 |
三、预紧力的控制方法
3.1 弹性预紧——最常用的方法
使用弹性元件(弹簧、波簧、弹性压圈)施加预紧力。弹性元件的优势是:
-
预紧力可预测(弹簧刚度×压缩量)
-
温度变化时弹性元件吸收膨胀差异,预紧力保持相对稳定
-
避免刚性压紧的应力集中
3.2 扭矩控制——定量化预紧力
对螺钉预紧,使用扭矩扳手精确控制拧紧力矩。预紧力与拧紧力矩的关系:
F ≈ T / (K × d)(T为扭矩,K为摩擦系数,d为螺纹直径)
通过控制扭矩,实现预紧力的定量化和可重复性。这是保证批量装配一致性的关键。
3.3 预紧力监测
精密装配中,可以在施加预紧力的同时用干涉仪监测镜片面形——当面形变形达到可接受的上限时停止施加预紧力。这种"边装配边测量"的方式,确保预紧力不超过面形容忍的极限。
四、装配应力与面形验证
4.1 装配前后对比
最可靠的验证方法:装配前用干涉仪测量镜片自由状态的面形,装配后再测一次,两次的差值就是装配引入的面形变化。这个差值应该控制在公差允许的范围内(通常远小于面形公差本身)。
4.2 逐面检测
对于多片透镜系统,每装一片都应该检测面形变化,确保每片的装配应力都在控制范围内。µPhase干涉仪配合定心仪,可以实现"装配-检测"的闭环控制。
预紧力控制是光学装配中"细节决定成败"的体现——它看不见,却直接影响装配后镜片的面形和系统的成像质量。弹性预紧、扭矩控制、装配检测三者配合,才能实现"既定位牢固、又面形无损"的装配效果。对于高精度光学系统,装配预紧力控制与光学设计、加工精度同等重要。欧光科技代理的µPhase干涉仪和OptiCentric定心仪,为光学装配的应力控制和面形验证提供完整的检测方案。
-
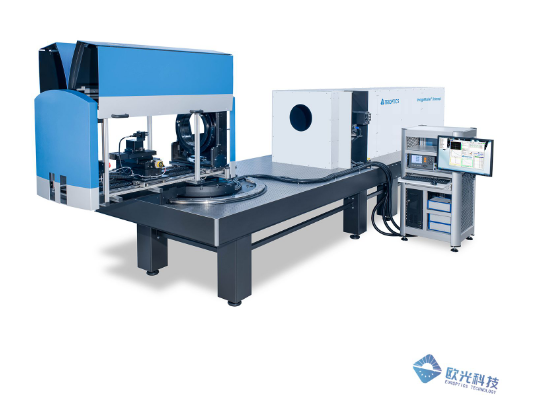
MTF测量仪是什么?为什么它是镜头检测的金标准
MTF衡量的是镜头把物体的对比度传递到像面上的能力。一个理想的镜头应该100%保留物体的对比度,但实际镜头会因为衍射、像差等因素导致对比度下降。MTF曲线就是描述这种对比度衰减随空间频率变化的曲线——曲线越高越平,说明镜头成像质量越好。
2026-10-09
-
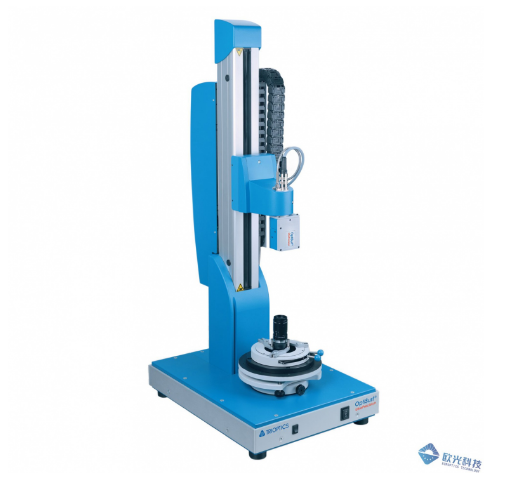
镜面定位仪:非接触式测量镜片间距的原理与应用
多片透镜组成的镜头,除了镜片本身的厚度,镜片与镜片之间还有空气间隔。这些空气间隔的大小和精度,直接决定了镜头的焦距、像差校正和成像质量。
在镜头设计中,每片镜片的位置、镜片间距都是经过严格计算的。如果实际装调中间隔偏差超过公差,就会导致像面偏移、视场不均匀、MTF下降。因此,精确测量每片镜片之间的空气间隔,是镜头装调和检测中的关键环节。2026-10-09
-
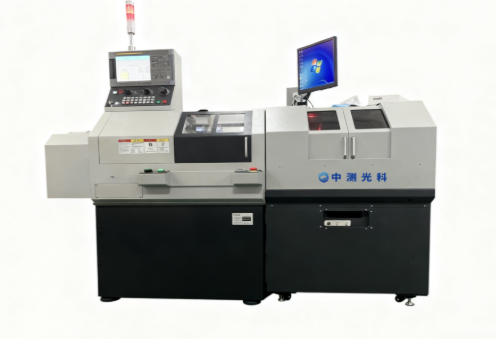
什么是光学定心车床?一文看懂透镜定心加工原理
光学定心车床是将精密机械加工与光学测量结合在一起的专用设备。它的工作流程可以概括为"测-调-车-检"四步
2026-10-09
-
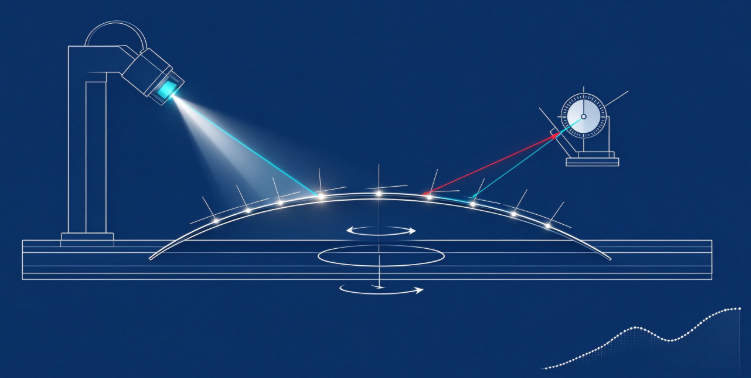
2纳米、非接触、不靠参考面: 扫描偏转轮廓仪实现曲面镜"绝对面形"最高精度测量
2026年9月29日,日本产业技术综合研究所(AIST,产综研)发布消息:其工程测量研究所长度标准组团队开发出一种新型表面轮廓测量装置,能够以非接触方式、2纳米的测量精度,测得曲面光学元件的绝对表面轮廓(absolute surface profile)。相关论文发表于《Precision Engineering》。对于从事高精度反射镜、非球面/自由曲面加工与检测的工程师而言,这项工作的看点不仅是"2纳米"这个数字,更是它绕开了传统干涉测量对高精度参考面的依赖。
2026-10-09
-
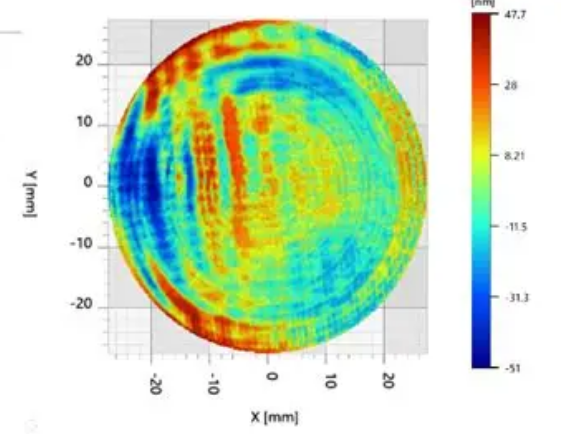
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
2026-10-08


