
2纳米、非接触、不靠参考面: 扫描偏转轮廓仪实现曲面镜"绝对面形"最高精度测量

图1 大口径曲面反射镜在扫描偏转测量装置上接受非接触面形检测(示意图)
2026年9月29日,日本产业技术综合研究所(AIST,产综研)发布消息:其工程测量研究所长度标准组团队开发出一种新型表面轮廓测量装置,能够以非接触方式、2纳米的测量精度,测得曲面光学元件的绝对表面轮廓(absolute surface profile)。相关论文发表于《Precision Engineering》。对于从事高精度反射镜、非球面/自由曲面加工与检测的工程师而言,这项工作的看点不仅是"2纳米"这个数字,更是它绕开了传统干涉测量对高精度参考面的依赖。
一、需求从哪来:EUV与同步辐射"只能用镜子"
极紫外(EUV)、X射线等短波辐射难以透过材料,无法像可见光那样用透镜聚焦或调控波前,只能依靠大口径曲面反射镜。在EUV光刻系统、先进同步辐射光源中,这类反射镜口径可达数百毫米,其表面轮廓直接决定微结构加工精度与观测分辨率;天文望远镜、引力波探测器等大科学装置同样依赖超高精度曲面镜。
这对测量提出了三层叠加的苛刻要求:一是镜面要极光滑,且整体面形(含曲率半径等几何量)必须以极高符合度贴合设计值;二是高性能元件表面往往制备有多层膜等功能涂层,测量必须非接触、不损伤表面;三是加工迭代需要知道"加工后相对设计面形的绝对偏差",而不只是相对某个参考的差值。
二、干涉法的"参考面"难题
干涉测量是应用最广的非接触高精度面形方法,但常规干涉本质上是一种比较测量:被测面要与一个参考面(或参考波前)相比较,参考面自身的误差会进入结果。要得到"绝对面形",通常需要借助多位置旋转、平移等复杂的绝对检验流程,且对大口径、强非球面,制备一个同精度的参考面本身就极其困难、成本高昂。"参考面的精度天花板,往往就是测量的天花板",这正是绝对面形计量长期寻求替代路径的原因。
三、新思路:不直接测高度,而是逐点"测斜率"
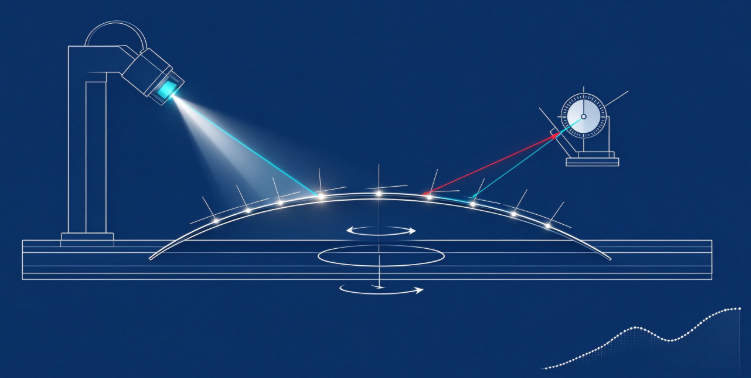
图2 扫描偏转轮廓仪原理:逐点测量反射光方向得到局部倾角,沿表面积分重建绝对面形(示意图)
AIST团队的装置称为扫描偏转轮廓仪(Scanning Deflectometric Profiler),属于偏转测量(deflectometry,又称偏折测量)路线。其核心思想可以概括为"测斜率、算面形":
-
光束照射到曲面某一点,反射光的方向由该点的局部倾角(表面斜率)决定,通过光学角度检测单元高精度测量反射光方向,即可反推该点斜率;
-
借助直线台与旋转台对整个曲面进行扫描,获得表面各位置的局部倾角(斜率)分布;
-
由于局部倾角对应面形的变化,对斜率分布沿表面积分,即可重建出包含曲率半径等几何信息的绝对表面轮廓。
与干涉法相比,偏转测量把"面形高度"问题转化为"角度(斜率)"问题:它不需要一块与被测面同精度的参考面,而是以高精度角度基准为溯源,因而在大口径、非球面/自由曲面的绝对测量上具有独特优势,且动态范围大、对局部斜率变化敏感。
四、关键技术:会"自我纠错"的角度基准 SelfA
扫描偏转法的精度,取决于角度测量本身准不准、扫描范围够不够大。角度传感器的刻划(刻度)误差、安装误差若不消除,会在积分过程中累积并放大为面形误差。为此,装置集成了AIST自研的高精度角度测量装置 SelfA,其特点是能够自动修正角度刻划误差,在很宽的角度范围内实现高精度局部倾角测量。正是"大范围扫描 + 自校准角度基准"的组合,使系统最终实现了非接触、2纳米精度的绝对面形测量。
五、性能、应用与论文信息
-
测量精度:绝对表面轮廓 2 纳米,非接触;
-
测量对象:曲面光学元件的绝对面形,含曲率半径等几何信息,适用于数百毫米量级大口径曲面镜;
-
目标应用:EUV光刻系统、同步辐射装置用超高精度反射镜的制造、研发与评价,并可延伸至天文望远镜、引力波探测器等;
-
论文:S. Masuda、Y. Kondo、Y. Hori、A. Hirai、Y. Bitou,《Non-contact Absolute Measurement of Curved Surface Profiles Using a Scanning Deflectometric Profiler》,发表于 Precision Engineering(DOI: 10.1016/j.precisioneng.2026.05.011)。
六、趋势观察:面形计量走向"绝对化"与"现场化"
把视野放宽可以看到两条清晰的技术脉络。其一是绝对化:以偏转测量、绝对检验为代表,力图摆脱对同精度参考面/参考波前的依赖,直接给出可溯源的绝对面形,满足EUV、同步辐射等"无镜可参"的极端需求。其二是现场化:让高精度测量从隔振良好的计量室走向加工车间。例如2026年《Light: Advanced Manufacturing》报道的"引入扰动干涉术"(disturbance-introduced interferometry),尝试把环境中的随机机械振动直接作为相移来源、配合自适应相位解码重建面形,以降低对严格隔振与精密相移控制的依赖,面向大口径面形与振动制造环境。
两条脉络指向同一个目标:让大口径、超高精度面形测得"更绝对、更快、更靠近机床",从而缩短"加工—测量—修正"的闭环周期。需要说明的是,偏转测量与干涉测量并非替代关系——干涉法在空间分辨率、局部中高频误差检测上仍有优势,实际产线常按口径、面形复杂度与精度需求组合使用。
七、对光学制造与检测的启示
-
绝对面形数据是确定性加工的前提:磁流变、离子束、气囊抛光等确定性修形依赖准确的全口径面形(含曲率半径、低阶像差)输入,斜率/偏转类方法值得纳入大口径与自由曲面产线的测量方案评估;
-
关注量值溯源链:偏转法以角度基准替代参考面,评估设备时应关注其角度标定、自校准机制与积分重建的不确定度,而非只看单一精度数字;
-
涂层前后与多方法交叉验证:对带多层膜等功能涂层的元件,建议结合非接触偏转/干涉测量在镀膜前后比对,并用不同原理方法交叉核验绝对面形;
-
提前布局现场计量:随着大口径元件需求增长,能在车间振动环境下稳定工作的面形测量能力,将成为高端光学制造的竞争力之一。
从"和参考面比高低"到"逐点测斜率、积分得绝对面形",AIST这台2纳米精度的扫描偏转轮廓仪,为EUV光刻、同步辐射等领域的大口径曲面镜提供了一条不依赖同精度参考面的非接触绝对测量路径。它也再次提示我们:超精密光学的竞争,很大程度上是"能不能测得准、测得绝对、测得靠近现场"的竞争。对国内正在攻关高端光学元件制造与检测的团队而言,偏转测量与绝对计量技术,值得持续跟踪与投入。
来源
1. 装置名称、测量原理(扫描偏转轮廓、测局部斜率并积分重建绝对面形)、2纳米测量精度、SelfA自校准角度测量、非接触、应用领域(EUV光刻、同步辐射、天文望远镜、引力波探测器)及论文信息,均依据日本产业技术综合研究所(AIST)2026年9月29日官方研究成果新闻稿及《Precision Engineering》论文(DOI: 10.1016/j.precisioneng.2026.05.011)整理。
2. 干涉法与偏转测量的方法学比较(相对测量/参考面依赖、斜率积分、动态范围等)为行业通识性解读,具体精度与适用性因设备配置、口径、面形类型而异,不构成对任何商用仪器的评价或选型推荐。
3. "引入扰动干涉术"趋势描述依据《Light: Advanced Manufacturing》(2026)公开摘要,本文仅作趋势性引用,未逐项核验其实验指标。
4. 本文配图均为示意图,不代表真实装置结构、光路与测量结果。
-
什么是光学定心车床?一文看懂透镜定心加工原理
光学定心车床是将精密机械加工与光学测量结合在一起的专用设备。它的工作流程可以概括为"测-调-车-检"四步
2026-10-09
-
2纳米、非接触、不靠参考面: 扫描偏转轮廓仪实现曲面镜"绝对面形"最高精度测量
2026年9月29日,日本产业技术综合研究所(AIST,产综研)发布消息:其工程测量研究所长度标准组团队开发出一种新型表面轮廓测量装置,能够以非接触方式、2纳米的测量精度,测得曲面光学元件的绝对表面轮廓(absolute surface profile)。相关论文发表于《Precision Engineering》。对于从事高精度反射镜、非球面/自由曲面加工与检测的工程师而言,这项工作的看点不仅是"2纳米"这个数字,更是它绕开了传统干涉测量对高精度参考面的依赖。
2026-10-09
-
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
2026-10-08
-
光学系统无热化设计:让镜头"不惧冷热"的工程智慧
白天 40℃、夜里 -20℃,镜头焦距一漂,画面就糊——无热化设计就是给镜头穿上"温控衣"
2026-10-08
-
波片与相位延迟片检测:偏振元件的"精度标尺"
波片(Waveplate,也称相位延迟片)是一种双折射元件,它让两个正交偏振分量之间产生一个固定的相位差(延迟量 retardance),从而改变光的偏振态。
2026-10-08


