
光学装调核心技术:中心偏检测与定心校正全解析
在光学系统制造中,镜片面形加工得再完美,若装调时光轴偏离几个微米,整个系统的调制传递函数(MTF)仍可能大幅下降。这并非理论推演,而是产线上反复发生的真实现象。
理想状态下,每一片镜片的曲率中心都应精确落在同一条直线上。然而,机械外圆的加工误差、镜筒内径的公差、装配间隙的累积,使这条"理想光轴"在实际生产中几乎不可能自然形成。
中心偏(CenteringError),即光学元件表面曲率中心与基准轴之间的不重合度,是导致成像质量恶化的直接原因。它会引入彗差和像散,而这类非轴对称像差无法通过调焦消除。
因此,中心偏检测与定心校正,成为光学装调环节中消除偏差、保障成像质量的核心技术。本文将从测量原理到工艺流程,系统梳理这一技术链路。

一、中心偏的定义与测量原理
1.1什么是中心偏
一个完美的透镜,其所有表面都精确地围绕一根共同的中心轴对称。但在实际制造和装配中,这种对称性会被打破——某个表面的球心偏离了理想轴线,这个偏离量即为中心偏差。
中心偏差通常表现为两种形式:
平移偏心:透镜整体平移,光轴与机械轴平行但不重合;
倾斜偏心:透镜绕某一点偏转,光轴与机械轴存在夹角。
实际装调中,两种偏差往往同时存在,需要分别测量与校正。
1.2电子自准直仪测量法
现代定心仪普遍采用电子自准直法(ElectronicAutocollimation)进行中心偏测量,核心过程分为三步:
第一步:聚焦。自准直仪发射会聚光束,聚焦到被测球面的曲率中心位置。光束近乎垂直地照射到表面时,一部分反射光沿原路返回,在CCD传感器上形成"球心像"(亮十字线图像)。
第二步:旋转。空气轴承主轴带动被测元件匀速旋转。若曲率中心相对旋转轴(基准轴)存在横向偏移,反射光斑将在CCD上画出圆形轨迹。
第三步:计算。轨迹圆的圆心代表基准轴位置,半径与中心偏差成正比。软件自动拟合圆轨迹,计算出偏移量(μm)或表面倾斜误差(arcsec)。
表面倾斜误差的关键公式为:
>α=arcsin(d/R)
其中d为偏移量,R为曲率半径。
空气轴承主轴的精度是整个测量的基石。高品质定心仪的空气轴承径向跳动可控制在0.05μm以内,为亚微米级测量提供稳定基准。
二、反射式定心:逐面精测的"金标准"
2.1测量原理
反射式定心的核心是:聚焦于被测表面的曲率中心,分析反射光路。
1.自准直仪测量头聚焦到被测球面的曲率中心;
2.元件绕空气轴承旋转轴旋转;
3.若存在中心偏,反射的十字线图像在CCD上画出圆形轨迹;
4.由轨迹半径推算曲率中心偏移量,进而得到表面倾斜误差。
2.2为何称为"金标准"
反射式测量是唯一能精确测量单个表面中心偏差的方法。原因在于,它直接观察被测表面本身的反射像,不受其他表面的干扰。
对于已装配的多片镜头系统,反射式测量配合MultiLens技术,可逐层测量每个光学表面的中心偏差——从最靠近测量头的表面开始,依次向下,聚焦时通过设计数据(半径、中心厚度、折射率)补偿前面表面的折射效应,无需拆解镜头。
2.3适用对象
单透镜:平凸、双凸、平凹、双凹各类球面透镜的前后表面;
胶合透镜组:双胶合、三胶合透镜各表面的独立偏心测量;
已组装镜头:相机镜头、投影模块、显微物镜等复杂系统,无需拆解即可逐面检测;
非球面元件:通过扫描表面面型确定非球面顶点的空间位置。
三、透射式定心:快速评估的"效率之选"
3.1测量原理
透射式定心的核心是:聚焦于被测透镜的焦平面,检测光线穿透后的成像偏移。
1.光源照亮分划板,经平行光管形成平行光,入射到被测透镜;
2.若透镜存在中心偏(光轴与基准轴夹角α),焦点偏离理想位置;
3.偏移经测量物镜二次放大,在自准直仪CCD上形成位移;
4.元件旋转时,偏移像画出圆形轨迹,半径与中心偏差成正比。
3.2反射式与透射式的本质差异
两者的关系可由以下公式揭示:
>T=(n 1)×R
其中T为透射式角度偏差,R为反射式表面倾斜误差,n为折射率。
这一公式表明:透射式给出的是"综合误差",反射式给出的是"单面真值"。
3.3透射式的"陷阱"
一片倾斜安装的透镜,在透射式测量中可能显示零中心偏差。若两个表面的偏心恰好互相补偿,透射式测量看不到跳动,但透镜实际上是倾斜的——这会引发非对称MTF,影响成像均匀性。
因此,反射式与透射式并非二选一,而是互补关系。量产中常用透射式做快速整体评估,遇到异常或高精度需求时切换反射式逐面定位。
四、定心车削工艺:以光轴为基准的精密制造
4.1为什么需要定心车削
传统"靠体"装配工艺通过镜筒机械内径定位镜片,会累积三类误差:镜片外圆加工误差、镜筒内径加工误差、装配间隙。这些误差叠加后,各镜片光轴在空间上错位,无法共轴。
定心车削从根本上改变了思路:不以机械轴为基准去放镜片,而是以镜片光轴为基准去车机械件。
4.2六步工艺流程
第一步:胶合固定。将镜片直接与金属镜座一体化胶合,不做传统定心磨边。镜筒与镜片之间预留灌胶间隙,镜框预留注胶孔,灌胶均匀涂抹以防止固化不均导致偏斜。
第二步:装夹与初调。将带镜片的镜座通过治具固定在车床主轴的样品调节机构上。
第三步:定心测量。主轴旋转,双光路自准直仪同时测量前后球面的球心反射像晃动轨迹,软件实时计算偏心量和偏心方向。单光路配置测量前球面,双光路配置同时测量前后球面,后者特别适用于红外材料(锗、硅、硫化锌等不透明材料)。
第四步:偏心调节。根据测量结果,通过光轴调节器修正镜片的倾斜和平移,将偏心调至最小(≤3μm),使透镜光轴与主轴回转轴线基本重合。实操技巧为"先调偏心,后调倾斜":当偏心降至初始值的1/3~2/3时切换为调倾斜,起到沿球面步进搜索的效果;若误差越过最小值,需反向回调而非更换调节方式。
第五步:精密车削。镜座持续旋转,高精度车刀在微米级驱动下依次车削外圆(确保镜框外圆轴线与光轴共轴)、端面/台肩面(确保法兰面与光轴垂直)、底面(控制空气间隔基准面的轴向位置)。三者在同一装夹中一次性完成,杜绝二次装夹误差。采用多刀切削策略(粗加工→半精加工→精加工),最后一刀切深通常<10μm,切削力小到几乎不引起弹性形变。
第六步:复测验证。车削完成后再次启动定心测量系统,确认光轴与外圆的同轴度及轴向尺寸。目标为:车削后偏心≤1μm(平移)、≤1″(倾斜)。
4.3精度链与误差预算
定心车削的最终同轴度误差是多个误差源的平方和根(RSS组合)。代入典型误差源计算,总误差ε_total≈1.4μm。
实际加工中,闭环反馈机制可使精度进一步收敛:首件加工后的离线检测数据反馈到CNC系统,自动调整刀具补偿量,经过2~3件迭代后,批量定心精度可稳定控制在3μm以内。
五、定心胶合工艺:多透镜组的高精度对准
5.1传统工艺的局限
双胶合与三胶合透镜的传统定心胶合分为透射式胶合与反射式胶合两类,但均以机械轴为核心参考基准,存在四大固有缺陷:
光学轴与机械轴不匹配:透镜光轴与外圆轴线本身不重合;
机械外圆加工偏差:外圆与光学中心不同心;
圆周表面粗糙度干扰:影响偏心测量及胶合结果;
直径公差严格:增加制造成本。
更严重的是,透射式胶合中下透镜的中心偏可通过上透镜补偿,导致透射式测量看不到跳动,但会引发非对称MTF。
5.2"穿轴式"光学定心胶合技术
"穿轴式"技术的核心突破在于:以光学轴为唯一对准基准,彻底摆脱对机械外圆的依赖。
工作原理为:
1.分别测量两片(或三片)透镜各自的光轴空间位置;
2.计算各透镜光轴之间的偏移和倾斜;
3.通过二维精密调节机构,以光轴对准为目标修正透镜相对位置;
4.在光轴对准状态下完成胶合固化。
5.3实际应用案例
以外径约1mm的内窥镜微小透镜定心胶合为例:初始Y方向偏心高达72μm,经过光轴对准后最终定心结果优于0.8μm,完全满足内窥镜光学系统的高精度要求。
5.4技术优势
亚微米级精度:不受机械外圆公差影响;
无需定心磨边:降低对透镜机械加工精度的要求;
不依赖操作者技能:基于光学测量数据驱动;
适用范围广:覆盖所有几何形状的透镜,包括半球形透镜。
六、装调精度对系统像差的影响评估
6.1偏心引入的像差类型
光学表面的偏心和倾斜属于非轴对称误差,它们引入的像差与轴对称误差(如镜间距误差引入的球差和离焦)有本质不同。轴对称误差可通过调焦或调整间隔来校正,但非轴对称误差引入的场不对称彗差和像散无法通过调焦消除,是导致像质下降的主要原因。
6.2矢量像差理论评估
现代光学设计采用矢量像差理论(VectorAberrationTheory)评估装调误差的影响。该方法基于近轴边缘光线和主光线追迹,将失调引起的像差表示为FringeZernike多项式:
Z₅(0°/90°轴像散):表征像散分量;
Z₆(±45°轴像散):表征像散正交分量;
Z₇(X轴彗差):表征彗差水平分量;
Z₈(Y轴彗差):表征彗差垂直分量。
该模型无需大量光线追迹,计算效率高,特别适合装调过程中的实时评估。
6.3偏心对MTF的量化影响
以高分辨率星载光学系统为例的实测数据表明:
镜片偏心超过0.03mm时,MTF开始显著下降;
镜片倾斜超过0.018°时,边缘视场MTF劣化明显;
对偏心最敏感的镜片(如胶合组),其装配偏心公差可能仅为2.68′(约0.045°)。
国标GB/T12052018要求高精度镜头偏心量控制在0.005~0.01mm以内,否则MTF下降可达30%以上。
6.4装调精度的实践评估方法
方法一:星点检验(定性)。在光具座上用星点板观察像面上的星点像。装调良好时,星点像中心亮且圆,周围衍射环均匀完整;存在偏心时,星点像出现彗尾或椭圆变形。
方法二:MTF测量(定量)。使用光学传递函数测量仪检测轴上和轴外视场的子午/弧矢MTF曲线。若子午和弧矢MTF曲线分离明显,说明存在像散——这是偏心或倾斜的直接表征。
方法三:波前检测(高精度)。利用干涉仪或夏克哈特曼传感器测量系统波前误差。通过Zernike多项式拟合,分离出彗差(Z₇/Z₈)和像散(Z₅/Z₆)分量,精确定位偏心来源。
方法四:偏心灵敏度分析(设计阶段)。在光学设计软件中对每个面进行偏心/倾斜扰动分析,计算各面的像差灵敏度系数,识别最敏感元件,在装调时重点控制。结合偏心测量仪的实测数据,可实现"先测后调、定量控制"的高效装调闭环。
结语:定心是一条精度链
中心偏检测与定心校正,远非"测一下、调一下"那么简单,而是一条从测量原理到工艺执行、再到像差评估的完整精度链:
测量要选对方法:反射式逐面精测,透射式快速评估,两者互补使用;
车削要管好精度链:从气浮主轴到刀具补偿,每个环节都在贡献误差;
胶合要摆脱机械依赖:穿轴式光学定心是高端透镜组的正解;
评估要量化像差:用Zernike系数和MTF曲线说话,而非仅凭星点像"看着还行"。
对于光学工程师而言,理解这条从测量到校正的完整链路,是做好装调的前提。对于企业而言,建立从定心检测到定心车削/胶合的闭环工艺能力,是提升产品良率和成像一致性的核心竞争力。
偏心1微米,像差就可能翻几倍。在光学装调的世界里,精度就是一切。
-
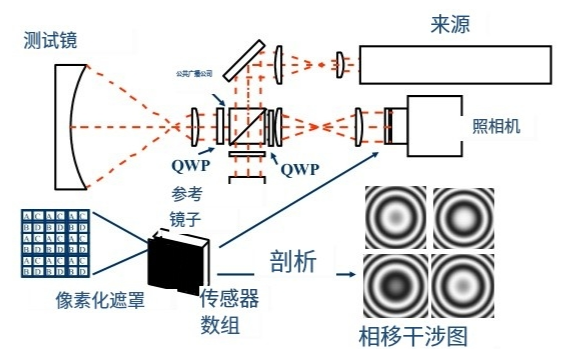
移相干涉术 PSI: 干涉测量精度的"核心算法"
同样是干涉条纹,肉眼判读和算法解相位,精度能差两个数量级——PSI 就是这道分水岭
2026-09-24
-
光学镀膜均匀性检测:膜厚一致,才是真正的好膜
中心测一点合格不等于整片合格——镀膜的难点不在"有没有",而在"整片是否均匀一致"
2026-09-24
-
【光学前沿】30分钟、50个动作自主搭出一台激光器!MIT机器人光学实验室要让装调"无人化"
搭一套光路,往往意味着在光学平台上反复搬动反射镜、透镜,盯着光斑一点点微调旋钮——复杂装置耗时数天甚至数月,高度依赖装调工程师的经验与手感。2026年9月17日,麻省理工学院(MIT)在官网报道了一套"可重构机器人激光实验室":机械臂能从散乱摆放的元件开始,自主完成取放、对准与稳束,在约 30 分钟内、用 50 个自主动作搭出一台可正常出光的桌面激光谐振腔,并在元件被人为挪动后自动恢复对准。对从事光学装调与检测的工程师而言,这是一条值得认真看待的前沿信号。
2026-09-24
-
1ppm级弱吸收怎么测?光热透镜法原理、设备与应用解析
在高功率激光系统中,光学元件哪怕只有百万分之一量级的吸收,也可能在强光辐照下演化为热透镜、热应力乃至激光损伤,成为限制功率提升的"隐形杀手"。要定量评价这类弱吸收(Weak Absorption),常规透过率/反射率法因信噪比不足而失效,工程上普遍采用基于光热效应(Photothermal Effect)的测量方法。本文解析光热透镜法的原理、系统构型与设备实现(以欧光科技官网PLI弱吸收测试仪为例),并给出典型应用与测量要点。
2026-09-23
-
色散与阿贝数测量:消色差设计的"材料密码"
同一块玻璃,红光和蓝光的折射率不一样——这个"不一样"决定了镜头会不会有色边,也决定了该怎么测
2026-09-23


