
自准直仪在光学装调中的五大应用:从平行度到角度偏差的精密测量
导读:一台装调完成的光学系统——"每个镜片的位置都是设计值,MTF正常,可以打包了。"但在装调前的每个工序,每个元件的位置如何被验证?自准直仪是光学装调车间里使用频率最高但被讨论最少的核心测量工具。从棱镜的90°角到光学平板的平行度、从导轨的直线度到多面转鏡的角度累积——这些关键的装调测量都依赖自准直仪。本文从自准直仪在光学装调中的五个典型应用出发,介绍每个应用的测量设置、精度要求和操作要点。

一、棱镜角度测量——"90°是不是真的90°"
1.1 直角棱镜的90°角检测
这是自准直仪最经典的应用。将直角棱镜的一个直角面接触转台上的参考平板,自准直仪的光束照射该面。旋转转台使光斑返回自准直仪(自准直状态)。然后将棱镜翻转(使另一条直角面进入光束),测量新状态下的角度差异。两个角度读数之差即为90°角的偏差。
对于要求90°±3角秒的棱镜(如瞄准镜的直角棱镜),自准直仪的分辨力应≥0.5角秒(测量精度的3~5倍原则)。TriAngle®系列配置双轴探测器,在一次测量中同时给出水平(主截面内)和垂直(塔差方向)的角度偏差。PrismMaster®將自准直儀與氣浮轉台整合為全自動測角系統。
1.2 屋脊棱镜的屋脊角检测
屋脊棱镜的两个屋脊面在光束中产生接近180°平角的双反射——屋脊角偏差1角秒产生4角秒的双像分离。自准直仪需要同时捕捉这两个反射光束并独立计算它们的角度——这是考验自准直仪动态范围和角分辨力的最苛刻场景之一。高精度长焦自准直仪(f=500~1000mm)是最低配置。
二、平面平行度——"一个平板有多平行"
2.1 自准直法测平板楔角
将平行平板放置在自准直仪前面。自准直仪的前表面反射光斑(A)和后表面反射光斑(B)之间的角度差Δθ对应的平板楔角为:
楔角 = Δθ / (2n)
其中n为板材折射率。对于要求平行度≤3角秒的激光窗口,自准直仪需要达0.5角秒分辨力。
2.2 方法的优势——"两个光斑就够了"
干涉仪测量平行度也是可能的(从透射波前中提取倾斜分量),但干涉法需要复杂的相移算法和参考面。自准直法只需要两个光斑的角度差异——直接测量、线性关系、无相位提取误差——是平行度检测中最简单也最稳健的方法。
三、导轨直线度——"直线上的每一个点都是直的"
3.1 自准直仪扫瞄导轨法
將一個小反射鏡固定在導軌的滑塊上,自准直儀固定不動。滑塊沿導軌逐段移動步距Δx,在每個位置讀取自准直儀的角度輸出θ(x)。導軌在該位置處的斜率誤差≈θ(x)。將所有採樣點的斜率積分,得到導軌的直線度偏差曲線y(x):
y(xₙ) = Σθ(xᵢ) × Δx (累積求和)
對於標稱直線度<2μm/100mm的精密導軌,自准直儀的分辨力應≥0.1角秒。
四、多面迴轉角度累積——"每個面都對準確嗎"
4.1 多面棱体的标定
多面棱体(8面、12面、16面等)的各面之间需要精确、等间距(360°/面数)。自准直仪扫瞄所有面的角度偏差,计算角度累积误差(最差面偏差−最佳面偏差)。这个误差决定了多面棱体作为角度基准的精度。
4.2 转台编码器的校准
转台编码器(如PrismMaster的气浮转台)的精度需要自准直仪配合多面棱体来校准。自准直仪检测多面棱体的实际角度位置,将其与编码器的理论角度比较——偏差即为编码器的分度误差。
五、光学系统的逐面测量——"每一片镜片的位置都是对的"
5.1 定心仪的反射模式
在定心仪(如OptiCentric系列)的反射式中,自准直仪系统檢測从镜片表面反射的光斑运动——光斑的跳动直接反映镜片的偏心(平移/倾斜)。自准直仪的角分辨力→定心仪的偏心测量精度(0.1角秒→~0.2μm平移)。
六、影响所有应用的一个操作要点——"光路对准"
所有自准直仪应用的第一个也是最关键步骤是将自准直仪的光轴与被測面的法线精确对准。如果初始对准有>10角秒的偏差,后续的角度测量读数不仅是大角度差——而是包含了测量链中的未补偿对准误差。在低精度应用(>5角秒公差)中这被接受;在亚角秒精度中,初始对准需要精调至<0.5角秒以内。
数字式自准直仪的自动杂项捕捉(软件自动搜索视场中的光斑)可以加速这个对准过程——从手动对准前的几分钟压缩到<10秒钟。
自准直仪是光学装调车间中最不可或缺的日常工具——它测量棱镜的角度、平板的平行度、导轨的直线度和转台的分度误差——看似分散的五个应用其实共享同一个核心原理:将微小的角度变化放大为焦距乘以光线偏移的线性信号,在探测器上精确读取。无论自准直仪的分辨率从目测时代的数个角秒演进到今天的0.005角秒——它对光学装调的贡献始终如一:让每一个"角度偏差"被准确测量,让每一个"装调对中"有数据支撑。
-

微透镜阵列(MLA)的金刚石车削加工:快刀伺服的"逐点雕琢"
一个工件上成百上千个微透镜,每个都要有精确的曲率、矢高和一致性——快刀伺服(FTS)让金刚石车刀像"绣花针"一样,把光学微结构逐个车出来
2026-11-09
-
自由曲面金刚石车削:让"非旋转对称"的面形也能一刀车出
自由曲面没有旋转轴、没有单一顶点,传统车床转不出来——慢刀伺服与快刀伺服让刀具的轴向行程随角度"起伏",把复杂的自由曲面逐点车成型
2026-11-09
-
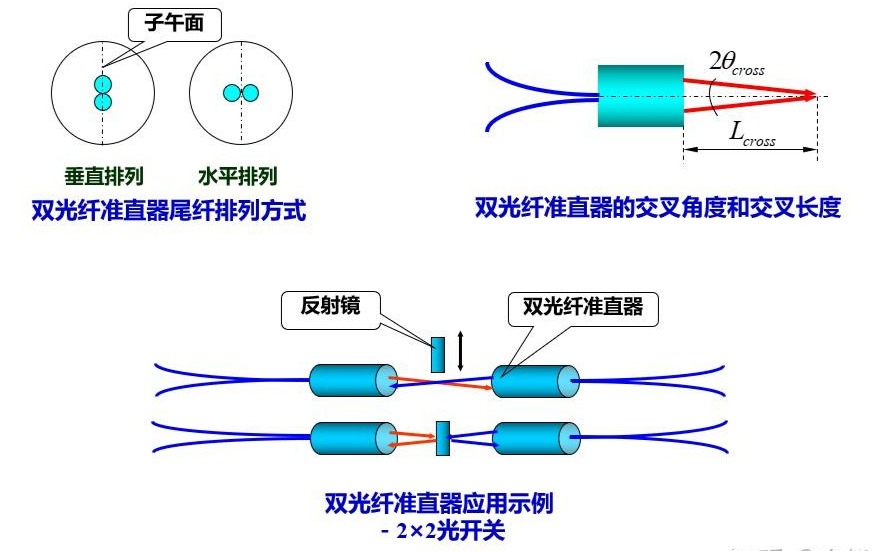
光纤准直器与光纤耦合器件的光学检测
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06


