
光学公差灵敏度分析:从面形偏差到MTF劣化的预测方法
导读:干涉仪测出面形RMS=0.04λ——"这个偏差对系统MTF意味着什么?"在光学产线中,镜片的检测数据和系统MTF之间的桥梁就是公差灵敏度分析(Tolerance Sensitivity Analysis)。它不是简单地把面形RMS代入公式——它需要知道偏差的空间分布(哪个Zernike项贡献了多少),因为这个分布决定了偏差是"可调焦补偿"还是"不可调的硬伤"。本文从Zernike公差分解、补偿器的影响和MTF预测三个维度,介绍光学公差灵敏度分析的工程方法。

一、灵敏度分析的三个层次
|
层次 |
输入 |
输出 |
适用场景 |
|---|---|---|---|
|
波前RMS→Strehl近似 |
总RMS值(单数字) |
S≈exp[-(2π×RMS)²] |
快速初筛 |
|
Zernike分解→MTF预测 |
各Zernike项的系数 |
各空间频率处的MTF劣化量 |
精密公差分析 |
|
全链⿊特卡洛公差分析 |
所有元件的所有公差的概率分布 |
系统的MTF产线分布估计 |
光学设计阶段 |
二、补偿器——能"吸收"的公差和不能"吸收"的公差
2.1 可补偿偏差:离焦和像面漂移
在系统中,离焦(Zernike Z₄)可以在装配过程中通过对焦调整来完全补偿——Z₄对系统MTF的影响可以"归零"。这并不意味着"镜片的Z₄无所谓"——过大的Z₄意味着材料的曲率半径偏差过大,对焦机构可能没有足够的行程来补偿全批次的偏差。
2.2 不可补偿偏差:彗差、像散、球差
彗差(Z₇,Z₈)、像散(Z₅,Z₆)和球差(Z₉)没有可以通过简单调整来补偿的系统自由度——这些偏差直接转化为MTF的永久劣化。一个系统如果有RMS=0.1λ的总偏差,但主要由彗差组成——即使对焦完全正确,MTF在中高频也会显著下降(可达15%~25%)。
|
Zernike项 |
像差名称 |
是否可通过调补偿补偿? |
对MTF的影响区域 |
|---|---|---|---|
|
Z₄ |
离焦 |
是(机械对焦) |
全视场整体(可补偿后为零) |
|
Z₅/Z₆ |
像散 (0°/45°) |
否 |
正交方向上不一致的对比度 |
|
Z₇/Z₈ |
彗差 (X/Y) |
否 |
随视场增大而急剧增大 |
|
Z₉ |
球差 |
否(除非使用非球面) |
对中心视场影响最大 |
三、从Zernike系数到MTF劣化的量化路径
3.1 关键假设
从Zernike系数预测MTF劣化需要三个条件:
-
Zernike系数已通过干涉仪(如µPhase系列)精确提取
-
设计软件中已运行该镜片或该镜组的公差灵敏度(预处理计算)
-
需要预测的MTF空间频率和视场位置已确定
3.2 近似方法——"Zernike-Tolerance Sensitivity Table"
在设计阶段,光学设计软件(Zemax/Code V)对每个镜片的每一阶Zernike项进行公差分析——对每个Zernike项分别从-λ→0→+λ扫描,记录对应的系统MTF变化。结果构成一个"Zernike公差灵敏度表"——告诉你"Z₇有1λ的错误→MTF在50lp/mm处下降约8%"。
在产线中:
-
干涉仪测量镜片的Zernike系数
-
从灵敏度表中查表——各Zernike项的MTF劣化贡献
-
将各项的贡献在对应空间频率上叠加(考虑补偿器的修正效应)
-
输出系统的预测MTF—— "在可补偿偏差被有效归零后的系统MTF预测"
四、公差的产线监控——"批量公差一致性"
4.1 单片的公差敏感性 vs 批量的统计敏感性
单片镜片可能通过了"Z₇必须在±0.3λ以内"的公差检查——但上个月的10000片中,Z₇的分布均值为+0.05λ(系统性偏向于正彗差),标准差为0.08λ。这个系统的偏倚(偏斜分布)对系统的影响不同于单片的随机波动——它意味着大部分系统将在同一方向上呈现MTF的劣化。
灵敏度分析如果只看单片的公差检查而不看批量的统计分布→对系统性偏差是"盲"的。
4.2 从灵敏度分析到过程能力指数Cpk
对每阶Zernike项计算Cpk(过程能力指数):
Cpk = min[(USL - μ)/(3σ), (μ - LSL)/(3σ)]
当系统发现某一Zernike项的Cpk<1.33时→警告加工过程不稳定,偏差的分布范围接近公差边界→产线需要调整。灵敏度表将Cpk的数值映射为"MTF产线合格率的预测"。
光学公差灵敏度分析不是"设计阶段的一次性仿真"——它是连接干涉仪数据和系统MTF的持续质量桥梁。了解每个Zernike项对MTF测量的独立贡献→判断哪些偏差"可以通过对焦补偿"和哪些是"不可救的硬伤"→从产线过程的Cpk统计来预测批量系统的合格率。这条完整的数据链路:干涉仪→Zernike→灵敏度表→MTF预测→产线Cpk→系统合格率,是光学量产质量控制的最优数据闭环。
本文由欧光科技(福建)有限公司整理发布。产品咨询:0591-83855102 | www.europtics.com.cn
-
群折射率测量与材料来料检验:测厚之前,先"认准"材料
所有光学测厚方法,本质上测到的都不是几何厚度 d,而是光程差 OPL(光学路径长度)——光在材料里走过一段距离所积累的光学长度。要把光程换算成几何厚度,必须除以材料的群折射率 n_g:
2026-11-02
-
中心厚度测量的曲率补偿:光斑要打在"顶点"上
中心厚度(Center Thickness)的定义是:透镜两表面在光轴(顶点)方向上的距离。注意,这个定义有一个严格的几何前提——测量点必须落在透镜的顶点上。
2026-11-02
-

非球面镜片中心厚度测量:顶点没有单一球心,怎么测准
非球面镜片凭借"一片顶多片"的像差校正能力,在手机镜头、车载镜头、安防、投影、AR/VR 等领域越来越普及。但非球面也给中心厚度测量带来了新的难题:它的表面不再是单一球心、单一曲率半径的球面。
2026-11-02
-
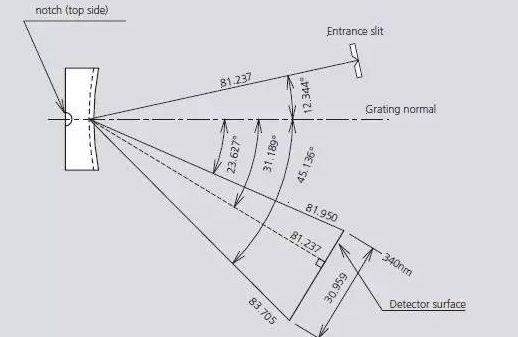
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
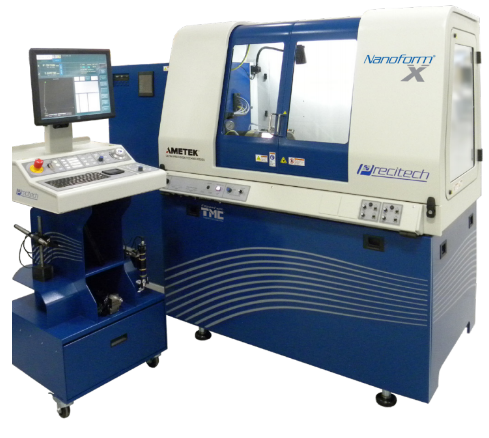
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30


