光学元件的净口径与边缘效应:从图纸标注到通光效率的完整评估
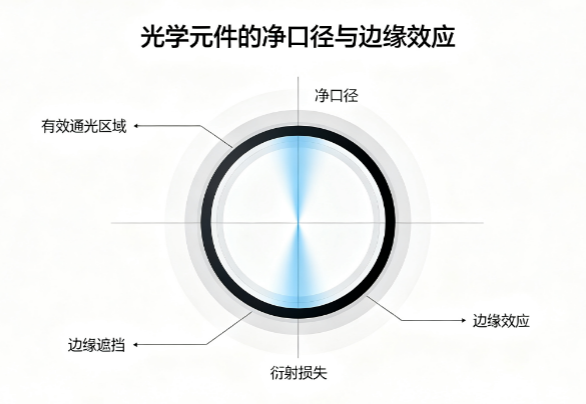
导读:光学图纸上标注"通光口径Φ40mm",你拿出一片Φ42mm的透镜——看上去多了2mm的边缘余量,应该"完全够用了"。但当干涉仪测量这片透镜的有效通光区域时,发现在Φ40mm~Φ42mm的边缘环带内,面形偏差急剧恶化(从λ/20退化到λ/2),表面粗糙度在最后1mm内放大了10倍——这2mm的"安全边际"在光学上几乎是废的。净口径(Clear Aperture)不只是机械尺寸的减法——它是有效通光区域的光学质量边界。本文从边缘效应的产生原因、检测标准和工程实践三个维度,系统介绍净口径的概念和评估方法。
一、净口径的三种定义
1.1 几何净口径 vs 光学净口径
|
定义 |
判断标准 |
典型标注 |
|---|---|---|
|
几何净口径 (Geometric CA) |
镜片外径减去结构件的遮挡 |
"CA=Φ40mm" |
|
光学净口径 (Optical CA) |
在此区域内面形RMS<λ/10且表面光洁度合格 |
"有效通光口径≥Φ38mm @ λ/10" |
|
有效净口径 (Effective CA) |
在此区域内系统的实际通光效率≥95% |
不常标示,通常通过测试确认 |
三种口径的典型差距:几何净口径最大,光学净口径次之(通常比几何净值小0.5~2mm每边),有效净口径最小。对于一般成像系统,这三者的差距<2%透光面积损失;但对于微光学和集成光路,1mm的边缘环带可能遮挡50%以上的像素阵列。
1.2 边缘环带中发生了什么?
在镜片的最边缘2~5mm区域内,以下几个效应聚集在一起:
-
抛光边缘塌边(Roll-off):抛光模在镜片边缘失去支撑,局部压力增大,产生塌边——中频面形偏差在最后1~2mm内急剧上升
-
定心磨边的表面损伤:磨边过程中金刚石砂轮在镜片边缘留下的亚表面微裂纹(深度5~20μm),在应力或激光辐照下成为散射或损伤起点
-
镀膜边缘不均匀:蒸发镀膜的膜厚在镜片边缘因遮挡效应而变薄——反射率/透射率偏离设计值
这三个效应叠加在一起,使镜片最外缘的光学性能急剧退化——这就是为什么图纸上标注的通光口径通常比镜片的几何外径小5%~10%。
二、边缘效应的检测与评价
2.1 面形边缘环带分析
干涉仪测量全口径面形后,将数据分为两个区域:
-
中心区(central 0%~90%口径):计算面形RMS和PV
-
边缘环带(90%~100%口径,即外缘10%):单独计算该环区的面形RMS
当边缘环带的RMS超过中心区的2~3倍时,说明存在显著的边缘效应——镜片的有效光学净口径应缩小至边缘环带的内界位置(即90%口径处)。
2.2 轮廓仪边缘扫描
光学轮廓仪(白光干涉轮廓仪)沿径向扫描镜片从中心到边缘的轮廓线,局部提取塌边量:
Roll-off = z(100%口径) - z(98%口径在理论轮廓上的投影)
塌边量大于λ/2时,该边缘区是不可用的(产生非衍射环的散射光)。轮廓仪的纵向分辨力<0.1nm足够精确定量捕捉塌边量级。
2.3 MTF检测的全视场一致性
净口径不合格的影响在MTF检测中表现为全视场MTF的不一致——中心视场MTF合格(使用了镜片中心的"好区域"),边缘视场MTF下降(光路越靠近镜片边缘,穿过了"坏的边缘环带")。全视场MTF扫描(如ImageMaster系列的多视场MTF模式)通过对比中心/边缘的MTF差异,间接判断净口径是否满足系统公差需求。
三、不同类型镜片的边缘效应表现
|
镜片类型 |
边缘效应严重程度 |
主要机制 |
有效净口径损失(每边) |
|---|---|---|---|
|
小直径(<10mm)球面透镜 |
轻微 |
磨边损伤 |
0.2~0.5mm |
|
中等直径(10~50mm)球面透镜 |
中等 |
抛光塌边+镀膜边缘效应 |
0.5~1.5mm |
|
大直径(>50mm)球面透镜 |
严重 |
抛光塌边为主 |
1.5~3mm |
|
非球面透镜 |
因非球面偏离量大而加剧 |
塌边在陡峭非球面上更显著 |
1~2mm或更大 |
|
平面窗口/分光镜 |
最轻微 |
仅磨边损伤 |
<0.3mm |
四、净口径的工程控制——从加工到验收
4.1 加工中的控制手段
-
预留边缘余量:在抛光阶段使用比最终镜片外径大10%~15%的毛坯。抛光覆盖全部毛坯面(包括将来会被磨除的边缘区域)。最后在磨边工序中将有塌边的边缘环带去除,使保留的光学表面的边缘效应降至最低。
-
保护环抛光:在镜片周围放置一个同材料的保护环,与镜片一起被抛光。抛光模的压力均匀分布在整个镜片+保护环的复合面上——镜片最外缘不再暴露在"压力突变"的环境中。抛光后再去除保护环。
4.2 验收中的净口径验证
|
验收级别 |
检测项目 |
验收标准示例 |
|---|---|---|
|
精密光学系统(S≥0.8要求) |
边缘环带RMS / 中心区RMS |
≤ 2:1 |
|
一般成像系统 |
有效净口径 ≥ 几何净口径的95% |
≥95% |
|
微光学/集成光路 |
边缘环带RMS / 中心区RMS |
≤ 1.5:1(要求更严密) |
光学元件边缘效应的本质是:在光学表面与边缘(机械表面)的过渡区域,超精密加工的三道核心工序(抛光、磨边、镀膜)都在不同程度上"掉链子"。抛光产生塌边、磨边产生亚表面损伤、镀膜产生厚度不均匀——三种效应在最后的1~3mm内集中爆发。净口径的评估方法很简单:干涉仪分区分析边缘环带RMS、轮廓仪捕捉塌边量级、全视场MTF验证通光口径的一致性。工程上的解决方案也很直接——预留边缘余量让其塌边的产生在"将被切除的区域",用保护环避免边缘的压力突变。
欧光科技代理的µPhase干涉仪和ImageMaster系列MTF测量仪,为光学元件的净口径评估提供从面形边缘分析到全视场MTF扫描的完整方案。
-
面形光圈数 N 与局部光圈 ΔN 判读:光学面形验收的第一道语言
光圈数(N)与局部光圈(ΔN)是光学加工行业沿用几十年的面形验收术语。它既是抛光盘上最朴素的判定依据,也是从牛顿环目视判读到数字化干涉测量的技术演进线索。
2026-10-26
-
光学系统轴向色差与垂轴色差测量:两种"颜色跑偏"的定量表征
色差是折射式光学系统与生俱来的像差,也是镜头成像质量评价中最直观、最常被客户关注的指标之一。轴向色差与垂轴色差本质不同、成因各异,测量方法也因此分道扬镳。
2026-10-26
-
反射镜面形测量与评价:从平面镜到非球面镜的干涉测量
反射镜是光学系统的"骨架"——望远镜主镜、激光腔镜、扫描振镜、投影物镜反射面,都离不开高精度反射面。与透射元件不同,反射面测量有它独特的一套逻辑与误差来源。
2026-10-26
-
镀膜引起的面形变化测量:膜层应力如何"掰弯"你的镜片
一块面形 λ/20 的合格镜片,镀完膜可能就变成了 λ/8——这不是加工失误,而是膜层内应力在做功。理解并测量镀膜引起的面形变化,是高精度光学量产的关键一环。
2026-10-26
-
球面面形干涉测量:球面参考镜与球面 PV
虽然非球面越来越常见,但光学系统里数量最多的,仍然是球面——透镜的每一个面、球面反射镜,绝大多数都是球面。球面的面形质量,直接决定了镜头的成像好坏。
2026-10-23


