
光学图纸的语言进化:ISO 10110-6:2025新版标准与工程师日常
一张图纸从外国寄到中国,装配师傅看不懂外语,但看得懂上面的符号。这就是标准的力量。
2025年5月,ISO 10110-6发布了第三版,距离上一版整整十年。这十年里,自由曲面从实验室走进产线,AR光波导从PPT变成产品——图纸上标注中心偏差的方式,也在悄悄变了。
一、光学图纸的"世界语"
先快速捋一下ISO 10110是个什么东西。
简单说,它是光学元件图纸的国际通用语言。从德国TRIOPTICS设计的检测镜组,到长春光机所加工的离轴抛物面,只要图纸按ISO 10110标注,任何一个光学工程师都能准确理解制造要求和检测标准。
这套标准分18个部分,每一部分管一件事:
|
部分 |
内容 |
工程师日常 |
|---|---|---|
|
Part 1 |
总则:图纸格式、坐标系 |
看图的起点 |
|
Part 5 |
表面面形公差 |
PV、RMS怎么标 |
|
Part 6 |
中心偏差与倾斜公差 |
偏心和倾斜怎么标 |
|
Part 7 |
表面疵病 |
划痕/麻点/破边 |
|
Part 9 |
表面处理与镀膜 |
镀什么膜、怎么标 |
|
Part 12 |
非球面表面 |
非球面参数标注 |
|
Part 14 |
波前变形公差 |
透射波前要求 |
|
Part 18 |
应力双折射 |
材料残余应力 |
其中Part 6——中心偏差与倾斜公差——是装调工程师打交道最多的部分。
原因很简单:不管你用多贵的定心仪、多精密的工装,图纸上中心偏差怎么标、基准怎么定,决定了"合格"的边界在哪里。
二、2025版变了什么
ISO 10110-6:2025(第三版)替代了2015年发布的第二版。十年之隔,有三处变化对日常工作影响比较大。
变化一:非对称表面有了正式"名分"
第二版(2015)主要处理球面、平面和旋转对称非球面。2025版新增了对非对称表面的公差标注规则,直接引用ISO 10110-19(非对称表面)建立了公差分类体系。
换句话说,自由曲面终于不用再"借用"球面的标注方式了。以前你标一个离轴抛物面的偏心公差,只能凑合着用球面的标注符号;现在有了专门的语言。
变化二:基准系统更灵活也更复杂
2025版定义了三种基准建立方式:
-
显式基准:图纸上明确用三角形符号标出基准面/基准轴——最不容易产生歧义,推荐用于精密系统
-
隐式基准:不标注则默认以边缘圆柱面轴线为基准——省事,但容易翻车
-
复合基准:球面曲率中心+边缘圆中心点共同构成基准轴——对胶合组件尤其重要
同时2025版简化了基准符号系统,取消了旧版中的目标基准符号,让标注更直观。
变化三:非球面要求同时标注倾斜和位移
旧版对非球面允许只用轴向跳动(axial runout)来间接控制偏心。2025版明确规定:非球面应同时标注倾斜角和横向位移,避免单参数导致的测量歧义。
这一点很接地气。搞过非球面装调的都知道,倾斜和位移是耦合的——你调好了倾斜,位移可能又偏了;你只看跳动量,可能不知道是倾斜过大还是位移过大。现在标准要求你两个都标,相当于逼着设计端把公差分配想清楚。
三、这些变化对你意味着什么
作为工程师,标准更新不只是一份文件编号变了。它会影响你的日常工作。
场景一:你收到一张外协厂发回来的图纸确认
以前菲涅尔透镜的偏心标注,可能借用了球面的"4/3'"格式(4表示基准代码,3'表示倾斜角)。但如果透镜本身就是非对称表面,这个标注就不够用了。2025版新增了非对称表面公差标注,你要检查图纸是否按新规则更新了——否则加工回来装不上,两边都说不清楚。
场景二:你设计了一个胶合镜组
胶合界面的楔角公差很关键——它直接影响光轴偏差。2025版推荐用"4/Δτ"标注(如4/Δ1'表示楔角公差1角分),测量时需要旋转组件检测透射光束锥角,取轨道全锥角的一半作为偏差值。
这里有个容易被忽略的细节:胶合组件的基准怎么定?标准建议用球面的曲率中心加上边缘圆中心点构成基准轴(即复合基准)。但如果图纸上没明确标,默认就是以边缘圆柱面为基准——两种基准方式对这个胶合镜组来说,偏心计算结果差多少?如果没有算过,建议你算一下。
场景三:你负责验收一批非球面镜片
供应商的报告说"轴向跳动合格"。但轴向跳动只是一个间接指标——它告诉你镜片外缘跑了多少,但没法区分是整体倾斜还是光轴平移。2025版要求非球面同时标倾斜角(σ)和横向位移(L),这对验收方来说是好消息:你能看清楚公差到底是哪一维给的余量最多,供应商也没法"倾斜位移互相吃"了。
四、不只是一套标准:ISO、MIL与GB的三角关系
中国光学行业有个现实:一份图纸上可能同时涉及ISO、MIL和GB三套标准体系。
拿表面疵病来说:
|
标准体系 |
标注方式 |
本质逻辑 |
典型场景 |
|---|---|---|---|
|
ISO 10110-7 |
5/N×A(如5/3×0.063) |
物理面积量化 |
精密成像、光刻镜头 |
|
MIL-PRF-13830B |
S-D(如60-40) |
散射截面经验 |
高功率激光、出口订单 |
|
GB/T 1185 |
级数 |
定性分级 |
内部管控 |
ISO体系的最大优势是直接物理量——"0.004mm²"就是0.004mm²,不需要换算系数。MIL体系则用"散斑散射截面"这一经验参数来关联LIDT(激光损伤阈值),在高功率激光领域有不可替代的工程价值。
回到Part 6——中心偏差标注。ISO 10110-6用倾斜角(σ)和横向位移(L)作为公差参数,这个标注体系在国际上已经是事实标准。和GB/T 7242(光学零件中心偏差)相比,ISO体系更精细:它区分了球面/非球面/柱面不同基准方式,也支持胶合组件和多光路元件的特殊标注。
值得注意的是,中国国家标准正在加速与ISO体系接轨。2026年最新一批光学标准立项中,GB/T计划项目对ISO的采标率在持续提升。对国内工程师来说,熟悉ISO 10110不再是"高端的选项",而正在变成基本功。
五、标准在进化,问题也在进化
ISO 10110-6从1996年第一版到2025年第三版,三十年间三次迭代。每次更新背后,都是新的光学制造技术对"公差标注精度"提出的更高要求:
-
1996年版 → 球面/平面为主
-
2015年版 → 非球面大规模量产需求
-
2025年版 → 自由曲面、非对称表面的工程化
但标准也有它管不到的地方。三个事实得提前说清楚:
标准不是设计工具。ISO 10110-6告诉你"怎么标",但它不告诉你"标多少"。某个镜片的倾斜公差应该给2角分还是5角分,这个判断来自你的光学设计公差分析和装调工艺经验,标准帮不了你。
标准也不替代检测。图纸上标了"4/3'",到产线上你怎么检?是用定心仪测光轴偏差,还是用三坐标测机械面?检测方法的选择、测量不确定度的评估,这些ISO 10110管不到,需要你和检测团队共同确定。
多标准混用的"翻译"成本。一个项目同时引用ISO 10110和MIL-PRF-13830B的情况并不少见。两个体系间没有简单的换算公式,需要建立内部的"标准对照手册",尤其是在外观缺陷和表面面形这些维度上。
ISO 10110-6:2025里多出来的那几条"同时标注倾斜和位移"的规则,多半是因为有人在非球面装调上吃过亏——轴向跳动合格了,MTF依然不达标,最后发现倾斜和位移互相抵消了。
这大概就是标准进化的底层逻辑:我们对"测量精度"的理解每进一步,图纸语言就得跟着变一步。从"差不多了"到"标清楚、测明白、算得出"——这是工程师和工匠之间真正的距离。
欧光科技(EUROPTICS®)是德国TRIOPTICS在中国区的合作伙伴,专注超精密光学检测设备与解决方案。关注我们,获取光学检测技术前沿动态与工程实践内容。
本文参考:ISO 10110-6:2025标准文本、ISO 10110-6对比文档、DIN ISO 10110-1:2020制图标准、MIL-PRF-13830B标准体系解读。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
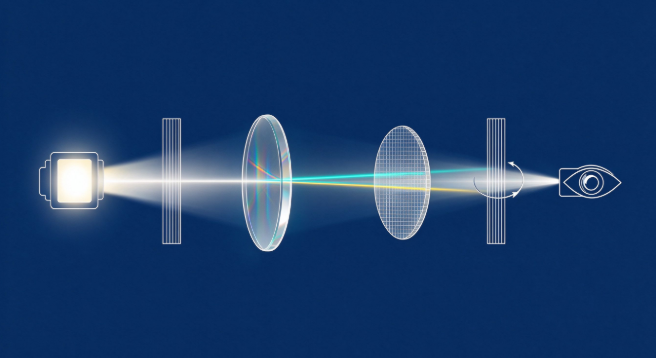
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
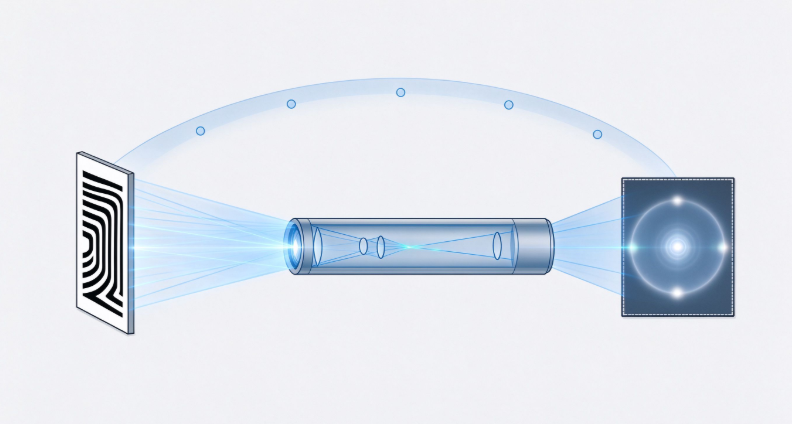
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
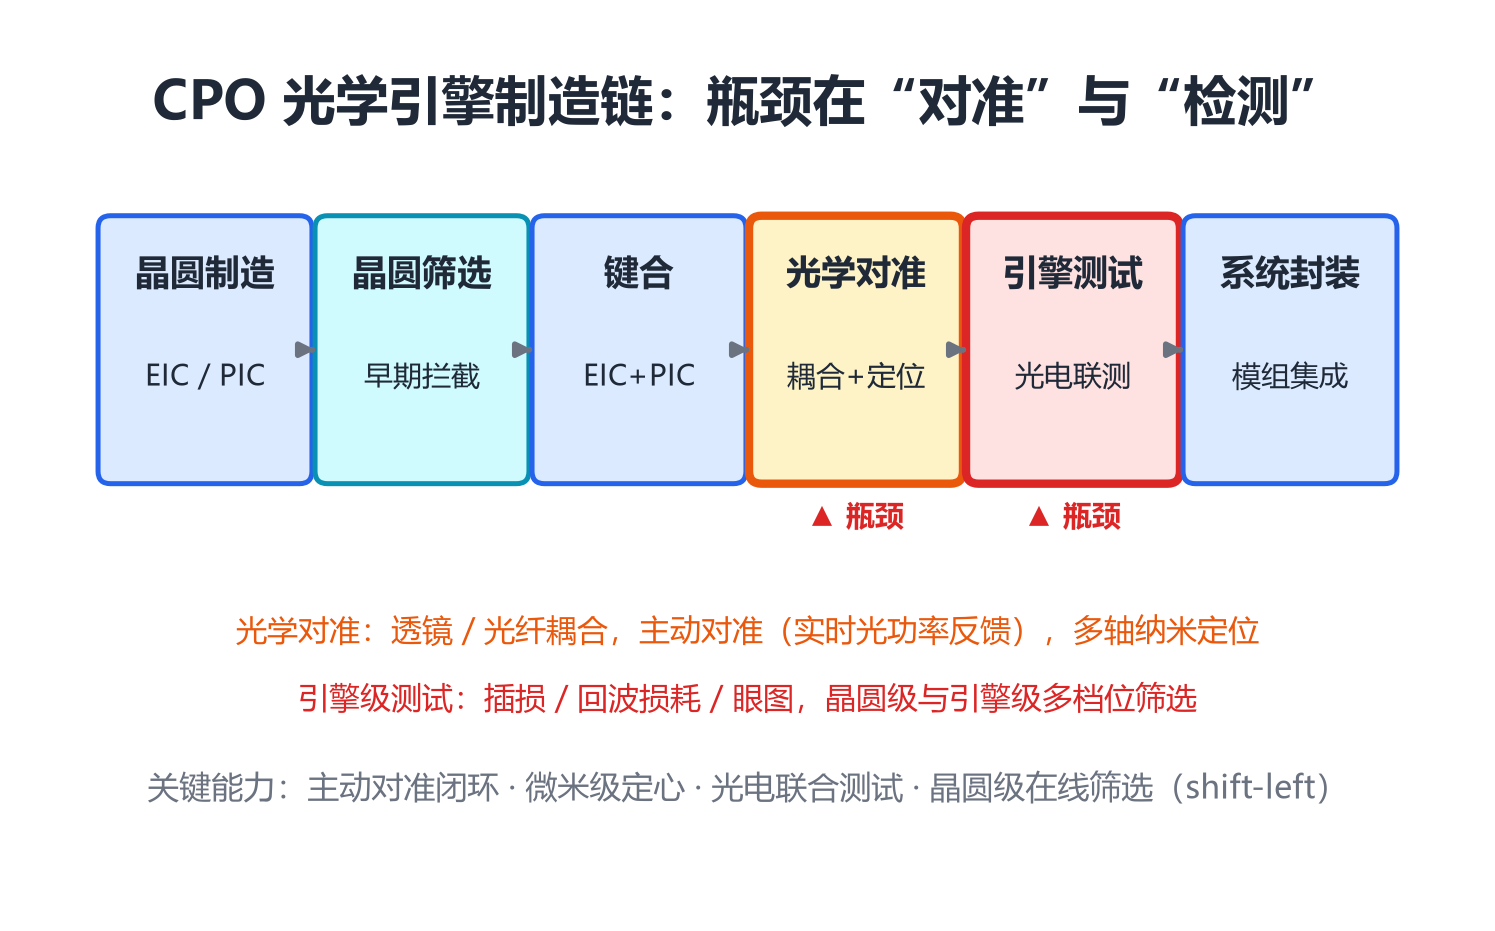
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
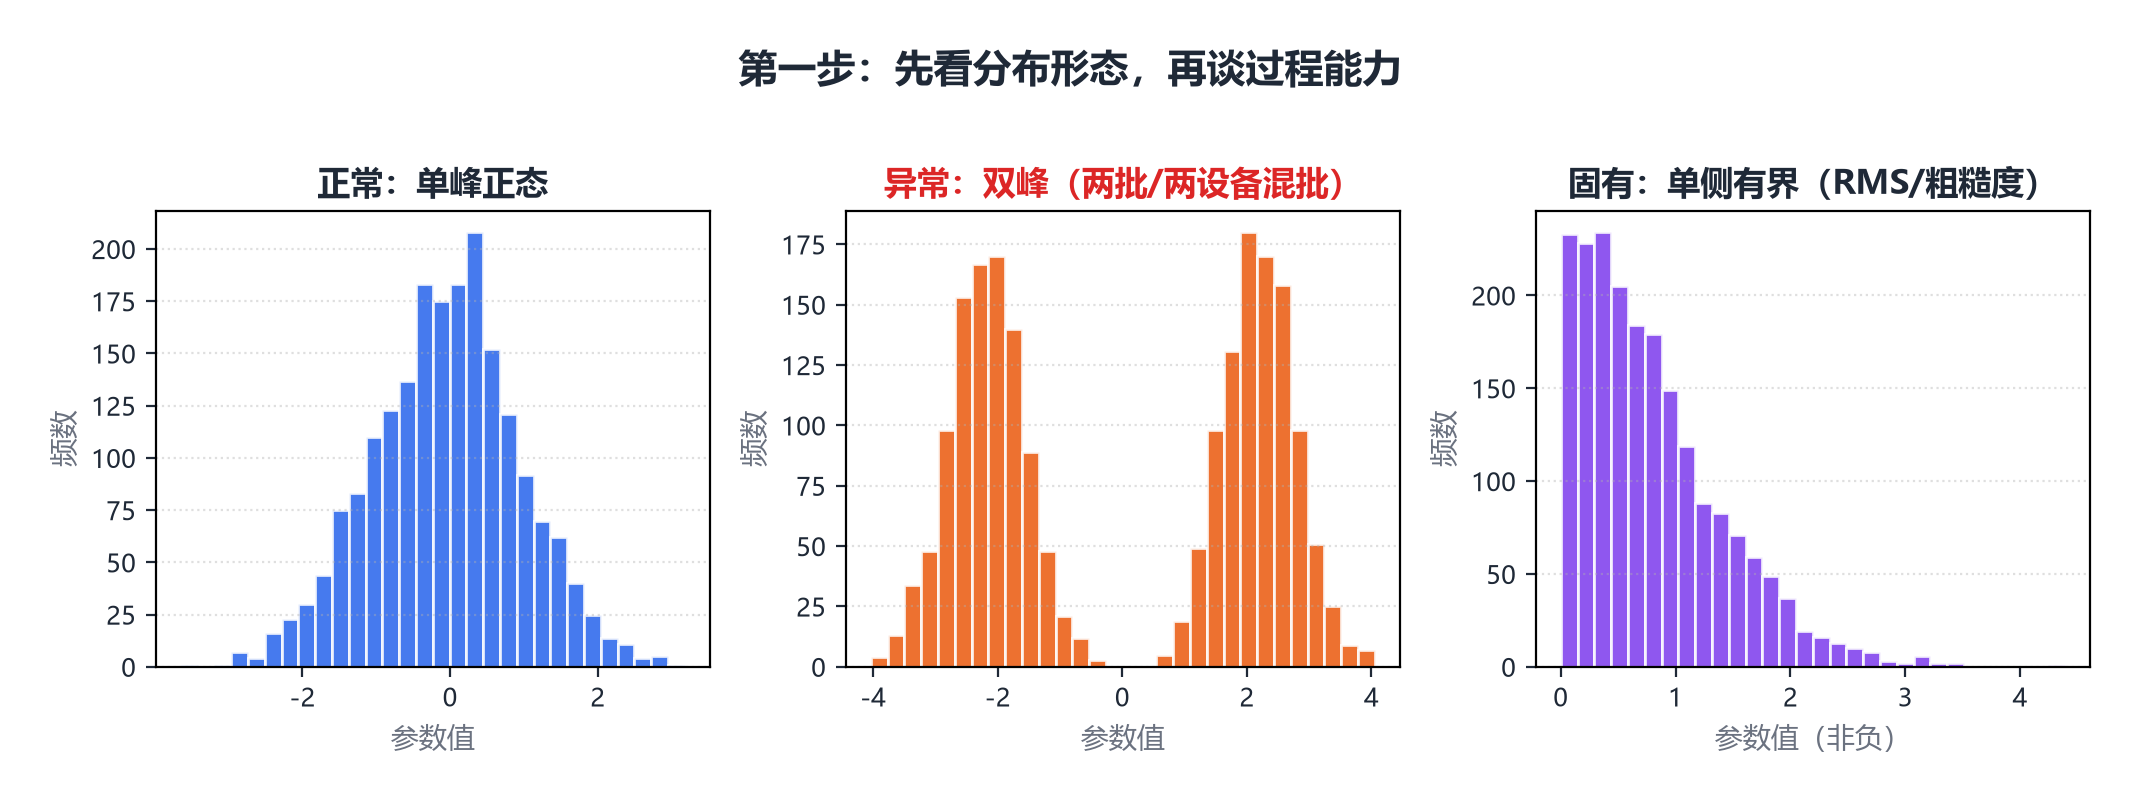
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


