
光学材料折射率精密测量:从V棱镜法到最小偏向角法的技术选择
导读:折射率是光学设计的第一组输入参数——透镜的曲率半径、厚度、间隔,所有几何参数的计算都建立在准确的折射率数据之上。nd偏差0.001,经多片透镜累积放大后,系统焦点漂移可达数十微米。本文从工程选型角度,对比V棱镜法和最小偏向角法两种主流折射率测量方案的精度、适用条件和产线效率,帮助光学制造企业根据实际需求做出合理选择。
一、折射率测量为什么重要?
光学设计软件(Zemax、Code V)输出的每一组透镜参数,都以玻璃牌号的折射率和阿贝数为计算基础。如果材料的实际折射率与设计数据库中假设的值存在差异,那么即使镜片的曲率半径加工到完美精度、中心厚度控制在微米级公差内,最终系统的成像质量仍然会偏离设计预期。
实际工程中的折射率偏差来源包括: - 材料批次波动:同一牌号的玻璃,不同熔炼批次的折射率可能有±0.0005~±0.001的偏差 - 退火历史影响:退火温度和降温速率影响玻璃的微观密度分布,进而改变折射率 - 温度效应:dn/dT通常为1~10×10⁻⁶/K,精密系统中不可忽略
因此,折射率测量不仅是来料检验的必检项,更是精密光学系统的设计-制造闭环中不可替代的验证环节。
二、主流测量方法对比
2.1 V棱镜法——产线中的效率之选
原理:将样品制成具有两个垂直抛光面的方块,浸入V形参考棱镜槽中(填充折射率匹配液)。平行光束穿过V棱镜-样品-V棱镜的路径后发生偏折,偏折角与样品和参考棱镜的折射率差相关。
精度:±1×10⁻⁵(±0.00001),满足绝大多数光学系统的精度要求。
核心优势: - 样品制备简单:不需要精密棱镜角度,只需两个垂直抛光面 - 测量速度快:单件样品测量周期数分钟,适合多批次来料的快速筛查 - 对操作者技能要求适中:远低于最小偏向角法
典型设备:TRIOPTICS SpectroMaster系列折射率测量仪。该系统基于V棱镜原理,集成了全自动测量、自动温度补偿和多波长切换功能,可在d线、e线、F线、C线、g线等多种标准谱线下进行折射率测量,直接输出完整的材料色散数据。
2.2 最小偏向角法——精度之巅
原理:将样品制成顶角为A的精密棱镜(两个折射面需抛光至λ/4以上面形精度),测量单色光通过棱镜后的最小偏向角δmin。折射率由公式 n = sin[(A+δmin)/2] / sin(A/2) 精确计算。
精度:±3×10⁻⁶(±0.000003),是所有折射率测量方法中精度最高的。
精度来源:最小偏向角法不依赖任何参考材料的已知折射率——它是基于角度测量的绝对方法。现代精密测角仪(如PrismMaster系列)的角度测量精度可达±0.5角秒,使得折射率测量精度可以推至10⁻⁶量级。
适用场景: - 光学设计中对折射率数据要求极高的严公差系统(光刻物镜、干涉仪参考镜) - 新材料研发中的精确折射率标定 - 光学玻璃出厂检验的最高精度验证
三、两种方法的选择逻辑
|
考量维度 |
V棱镜法 |
最小偏向角法 |
|---|---|---|
|
测量精度 |
±1×10⁻⁵ |
±3×10⁻⁶ |
|
样品制备难度 |
低(两个垂直抛光面) |
高(精密棱镜) |
|
测量速度 |
快(数分钟/件) |
慢(数十分钟/件) |
|
操作者技能要求 |
中等 |
高 |
|
适合场景 |
来料检验、批量筛查 |
精密标定、新材料研发 |
选型建议:
产线批量来料检验 → V棱镜法(SpectroMaster)。精度满足绝大多数需求,速度快,样品制备成本低。
高精度研发/标定 → 最小偏向角法(PrismMaster测角仪+精密棱镜样品)。需要最高精度数据时的不二选择。
综合方案:以SpectroMaster折射率测量仪为日常来料检验和过程质控的主力设备,以PrismMaster测角仪为高精度标定和争议判断的"金标准"——两者搭配构成完整的折射率检测能力。
四、测量中的关键技术细节
4.1 温度控制的必要性
折射率随温度变化的系数dn/dT为1~10×10⁻⁶/K。对于±1×10⁻⁵精度的V棱镜测量,±1°C的温度波动可能导致10%的测量误差。SpectroMaster内置了精确的温度监控和自动补偿算法,基于Edlén公式对空气折射率和样品温度效应进行实时修正。
4.2 多波长测量的价值
折射率是波长的函数。在d线(587.56nm)测得的nd值,不能直接替代e线(546.07nm)的ne值进行光学设计——两者之差可能达0.001以上。SpectroMaster支持d、e、F、C、g等多条标准谱线的自动切换测量,为光学设计提供完整的材料色散数据。
4.3 样品制备质量
无论V棱镜法还是最小偏向角法,样品的光学质量都直接限制测量精度。两个抛光面的面形和角度误差会引入系统偏差。SpectroMaster通过多次旋转测量和统计拟合算法,可部分补偿样品角度不完美引入的误差。
折射率测量是光学制造中最"基础"但最不能被轻视的环节——因为基础,它的精度向上传递到整个系统的性能评估。偏差0.001的折射率数据,经过多片透镜的累积放大,可能产生数十微米的焦面偏移——在精密光学系统中,这意味着整个设计-制造-检测链条的基准偏移。
TRIOPTICS SpectroMaster系列折射率测量仪和PrismMaster精密测角仪,为光学材料折射率的精密测量提供了从产线批量检验到实验室最高精度标定的完整方案。
-
双筒望远镜与瞄准镜的光轴平行度、视差检测:为什么看久了会头晕
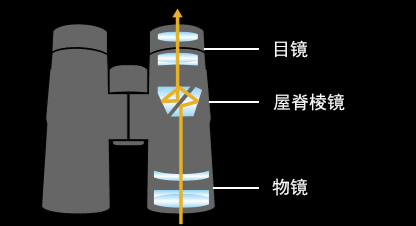
双筒望远镜两筒光轴一歪,左右眼看到的目标就"对不上",看久了头晕眼胀;瞄准镜有视差,准星就会"飘"。这两项是望远类目视仪器的出厂必检
2026-11-11
-
光学系统视场角(FOV)测试:广角有多"广"、长焦有多"远"
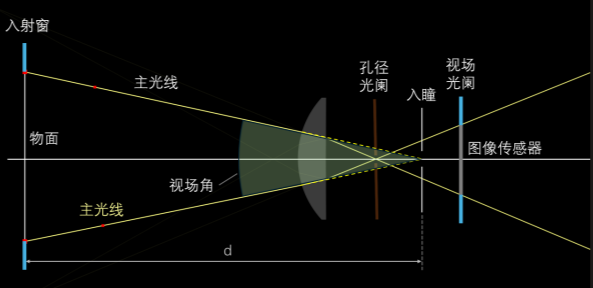
评价一个镜头,除了"清不清楚"(MTF、分辨率),还有一个同样基础、却常被忽视的量——视场角(Field of View,FOV)。它回答的问题是"这个镜头能看到多大的范围"。广角监控要 120° 以上,长焦望远可能只有几度,手机主摄要 78° 左右。视场角测不准,选型、装调、多摄拼接、畸变校正全都会失之毫厘。本文系统讲清楚视场角的定义、与焦距的关系、以及它到底该怎么测。
2026-11-11
-
光学系统分辨率测试:分辨率板怎么看、线对/mm 怎么读
要评价一个镜头"清不清楚",最常听到的两个词是分辨率(Resolution)和 MTF。MTF 通过调制传递函数把整个空间频率区间的成像能力画成一条曲线,是精密计量手段;而分辨率测试用一块刻有标准黑白线对的分辨率板,直接问"这个镜头到底能分辨多细的线",是产线和实验室里最直观、最快的成像质量判定方法。本文讲清楚分辨率测试的原理、分辨率板怎么读、以及它和 MTF 的关系。
2026-11-10
-

光谱透过率与反射率测量:分光光度法怎么测光学镀膜
一片增透膜到底增了多少透、一片滤光片到底挡没挡住——把光"按波长拆开"逐点测,才是镀膜质量的硬指标
2026-11-10
-

微透镜阵列(MLA)的金刚石车削加工:快刀伺服的"逐点雕琢"
一个工件上成百上千个微透镜,每个都要有精确的曲率、矢高和一致性——快刀伺服(FTS)让金刚石车刀像"绣花针"一样,把光学微结构逐个车出来
2026-11-09


