光学镜头坎合工艺全解析:精密自定心组装的原理、技术难点与解决方案
随着光学镜头向高像素、高成像质量、小型化方向持续演进,多镜片架构成为行业主流,传统仅依靠镜筒内径约束同轴度的堆叠组装方式,已难以满足高端镜头的偏心控制与结构稳定性要求。在此背景下,坎合工艺凭借机械啮合自定心、低偏心误差、结构稳固等核心优势,逐渐成为精密光学镜头组装的主流技术方案。
一、坎合工艺的技术定义与核心价值
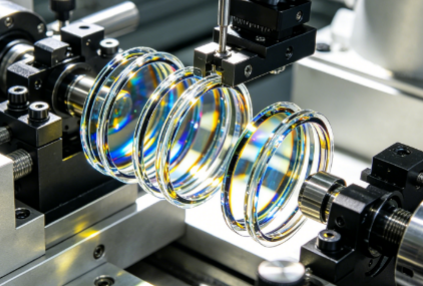
坎合工艺是光学镜头精密组装领域的定位技术,其核心原理是在相邻镜片的非光学成像区(结构承载区)设计相互配合的凹凸啮合结构,通过机械嵌合实现镜片之间的精确定位与堆叠。
与传统组装方式相比,坎合结构可让镜片在组装过程中部分脱离镜筒内径的约束,组装完成后整体结构强度更高,同时能大幅降低镜片间的偏心误差,尤其适配多镜片复杂镜头的高精度组装需求,是支撑高像素、小体积镜头量产的关键工艺之一。
二、坎合工艺的核心工作原理
2.1自定心定位机制
坎合工艺的核心能力是通过镜片结构区的精密配合实现自定心。单片镜片通常设置上承靠面、下承靠面,以及位于二者之间的坎合结构,相邻镜片通过上述结构完成承靠与定位。
在典型设计方案中,靠近物侧的镜片承载部包含垂直于光轴方向的承靠面,以及自承靠面向光轴方向延伸的坎合斜面;组装时两片镜片沿预设啮合面相互嵌合,可同时实现径向与轴向的双向约束,从结构上保障定位精度。
2.2受力与传力路径
组装过程中,设备通过压头模块对镜片施加压力,推动两片镜片的坎合结构逐步啮合到位。坎合角度是影响力学传递的核心参数,不同的角度组合会直接导致组装高度误差产生显著差异。
从量化关系来看,组装高度误差是坎合角度的函数,同时受坎位内径、坎合凸起高度、组装定位误差等多个参数共同影响,是工艺设计阶段需要重点管控的核心指标。
2.3精度实现的三大核心环节
坎合工艺的超高精度依赖全流程环节的协同管控,核心包含三个维度:
模具加工精度:镜片模具的加工精度决定了坎合结构的几何一致性,是整体精度实现的基础;
设备定位精度:组装设备的视觉识别精度、机械臂运动精度,直接决定镜片对位的准确性;
组装力控精度:精准的压力控制可确保镜片压合到位,同时避免过度变形或结构损伤。
依托WLG等超精密玻璃成型技术,坎合组装可实现面间偏心1μm以内的精度水平。
三、坎合工艺落地的五大核心技术难点
3.1坎合角度的最优设计
坎合角度是影响组装精度的核心参数,不同角度组合会带来不同的组装高度误差。行业当前的核心挑战在于:如何在满足光学性能约束的前提下,找到使组装高度误差最稳健的角度组合。当镜片坎合数量增加时,设计难度会大幅上升,严重时会直接导致产品良率下降。
3.2组装偏心累积控制
实际生产中,镜片坎合圆度难以达到理想的配合精度,组装过程中易产生偏心误差;随着镜片数量增加,偏心会出现累积放大效应,最终导致镜头模组稳定性下降、成像品质恶化。传统斜坡式坎合虽能缓解偏心问题,但又衍生出坎合角度测量效率低、镜片贴合不紧密等新问题。
3.3镜片回弹与到位检测
压合过程中,镜片材料本身的弹性恢复特性会导致撤去压头后出现回弹。若回弹量超出允许范围,会导致镜片未压至设计位置,直接影响镜头总高度(TTL)与最终成像性能。同时,在手工坎合操作中,人工无法精准判断镜片是否完全坎合到位,存在质量管控盲区。
3.4坎合后结构松动风险
坎合斜面直接抵接的结构中,无中间填充部件,存在镜片压合不到位、环境应力试验后坎合松动的风险。在高低温循环、振动等严苛工况下,该问题更为突出,直接影响车载、工业等高端应用场景下镜头的长期可靠性。
3.5坎合圆度与配套部件的配合精度
实际成型过程中,镜片的坎合圆度与遮光板外径圆度往往无法精准匹配,导致镜片组装过程中稳定性不足,组装良率偏低。在包含多片镜片、多种中间部件的复杂镜头结构中,该问题会被进一步放大。
四、行业主流解决方案与技术路径
针对上述技术难点,行业内已发展出覆盖结构设计、工艺方法、设备升级、仿真验证的多维度解决方案体系。
4.1基于遗传算法的坎合角度优化
通过建立坎合角度与组装定位误差的镜片位置偏移模型,结合光学蒙特卡洛分析结果设定性能约束条件,利用遗传算法求解,可得到组装高度误差最稳健的坎合角度组合。该方法能够定量揭示角度设计与组装误差的关联规律,为结构设计提供量化数据支撑。
4.2带直升位的坎合结构设计
在坎合结构中部设置局部直升位,可同时解决回弹与偏心管控问题。直升位高度通常设计为坎合结构总高度的1/6至1/4,数值范围在0.020.05mm;直升位两侧设置20°至30°的倒角,倒角边缘设置半径不小于0.03mm的圆角以降低应力集中。该结构可让镜片组同时满足偏心与高度两项核心指标要求。
4.3注胶孔辅助胶合固定
在坎合斜面上设置绕光轴等间距分布的盲孔注胶孔(典型参数:直径约0.035mm,深度约0.1mm),注入胶体胶合固定相邻镜片。该方案可让镜片接触更紧密,降低坎合配合精度要求,同时抑制组装后的回弹,显著提升镜头长期可靠性。
4.4磁力坎合方案
在镜片承靠部与遮光板(或相邻镜片)内设置极性相反的磁体,利用磁吸引力实现固定。磁体填充于承靠部的收容槽内,布置在镜片与遮光板抵接最近的位置以增强吸力。该方案无需严格匹配坎合圆度与外径圆度,可有效提升模组稳定性与组装良率。
4.5自动化坎合组装设备
自动化坎合设备通常包含直线移动平台、定位承载机构与挤压机构:定位承载机构带动镜片移动,求心机构通过对称夹爪同步挤压调整同心度,压头模块沿垂直方向完成压合。自动化生产可在压合过程中持续管控镜片位置,避免手工操作的定位偏差与固化漂移,大幅提升坎合精度与产品良率一致性。
4.6基于瞬态动力学的组装仿真分析
通过有限元仿真手段对坎合组装过程进行模拟,可提前预判镜片压合后的回弹情况。典型流程为:建立镜片组三维模型,导入有限元软件完成网格划分与参数设置,模拟压头施压的组装过程,求解得到回弹量以验证设计合理性。通过调整直升位高度等参数并重复仿真,可快速得到满足要求的工艺参数范围,为工艺优化提供量化依据。
五、总结与发展趋势
坎合工艺作为光学镜头精密组装的核心技术之一,其核心价值在于通过镜片结构区的机械啮合实现自定心定位,从而有效控制偏心误差、压缩镜头整体高度,适配高端镜头的发展需求。
当前行业的核心挑战集中在坎合角度优化、偏心累积控制、回弹抑制与长期可靠性保障四大方向。对应地,行业也已形成结构优化、材料辅助、自动化生产、仿真前置等多维度的解决方案体系。
未来,随着光学镜头向更高像素、更小尺寸、更严苛应用场景持续演进,坎合工艺将沿着设计精确化与组装自动化两大方向不断深化,成为高端光学镜头量产制造的关键支撑技术。
文章来源:微信公众号「光学装调及检测」
-
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29


