
定心车装配工艺技术详解
定心车装配工艺(又称珀克法)是光机系统装配中实现高精度透镜与镜座对接的核心工艺,其核心原理是将单透镜安装于镜座后,通过精密加工镜座边缘及端面,确保镜座边缘与透镜光轴同心,同时使透镜折射面相对于镜座特定端面保持精准的轴向位置,最终完成光学组件或部件的装配。该工艺广泛应用于高精度光学设备制造,依托单点金刚石切削(SPDT)技术满足严苛的光机技术规范,相关内容摘录自《光机系统设计》(第四版中文译制卷I),并结合实际应用需求进行适当整理。

定心车装配工艺的精准实施,核心依赖单点金刚石切削(SPDT)技术,其性能直接决定装配精度等级。该技术以专用定向金刚石晶体为切削刀具,可加工出极精细的工件表面,完美适配高精度光学组件的制造需求。加工过程中,工件被固定于配备空气或静压轴承的高精度转轴上,随转轴同步旋转,刀具缓慢移动并对工件表面进行线性或旋转加工;同时搭配实时干涉控制系统,全程把控切削刀具的位置与方向精度,确保加工误差控制在允许范围之内。Erickson等人(1992)、Arriola(2003)及Rhorer和Evans(2010)已对该技术的原理及应用进行详细阐述,其在光机加工领域的适用性已得到行业广泛验证。
基于SPDT技术的支撑,定心车装配工艺对组件的尺寸与精度有着明确且严苛的要求,以典型BK7弯月形透镜与6061-T6铝材镜座的装配为例,具体标准如下:BK7弯月形透镜的通光孔径为3.000±0.005in(76.200±0.127mm),轴向厚度为0.667±0.004in(16.942±0.102mm),装配时需采用GERTV88弹性材料固定以保障透镜位置稳定;6061-T6铝材镜座的外径为4.0000±0.0002in(101.6000±0.0051mm),外径与透镜轴线的同心度需控制在0.0005in(0.013mm)以内,外径与光轴的平行度不超过10.0",轴向厚度为1.151±0.0002in(29.2354±0.0051mm),镜座表面-B-与-C-的平行度需控制在5.0"以内,上述所有精度指标均需通过SPDT技术实现。
要满足上述精度要求,定心夹盘作为关键工装不可或缺,其设计与加工质量直接影响透镜与SPDT机床转轴的对接精度。该装置通常采用黄铜材质,核心原因是黄铜易于通过SPDT机床精密加工至设计尺寸,且能保证加工表面形状一致,同一台机床加工可确保各表面间的高精度配合,其余非关键表面则可采用普通加工工艺。定心夹盘设计有锥形界面,可与透镜凸面精准对接;装配时,夹盘需恰当地置入基板插座孔,基板固定于SPDT机床主轴,依靠气路槽抽真空实现夹盘的精准定位,为后续装配精度奠定基础。
在明确精度要求、配备关键工装后,定心车装配工艺需遵循标准化流程分步实施,确保装配精度与稳定性,具体步骤如下:第一步,采用上盘蜡或临时性紫外(UV)固化胶,将抛光后的透镜固定于定心夹盘,在胶料固化前,通过径向移动透镜实现与机床主轴的初步共轴对准,先用机械方法结合高精度指示表完成粗对准,再借助干涉仪或定心仪完成最终精对准,同时测量顶点距,为后续镜座端面轴向位置的确定提供数据支撑。第二步,将待装配的镜座放置于透镜边缘,该镜座除需通过SPDT加工的表面外,其余表面均已达到最终尺寸,通过机械方法使镜座与主轴轴线对准后,用蜡将其与透镜胶合固定。第三步,将夹盘与透镜组件从主轴上拆除,倒置在水平面上,通过径向排列的四个孔,向镜座内径与透镜外径之间的环形腔体注入人造橡胶,需注意组件必须倒置,以约束橡胶弹性体固化过程中的形变,固化期间可拆除夹盘,提高机床利用率。第四步,橡胶弹性体完全固化后,将组件重新安装到转轴基板上,通过SPDT技术将镜座相关表面加工至最终尺寸,加工前建议用干涉仪或定心仪核实定心结果,加工完成后,通过加热融化蜡或用溶剂溶解临时胶料,完成组件拆卸。第五步,对拆卸后的组件进行清洗、检验,合格后进行包装与标识,以备后续使用。
SPDT技术的适用材料范围,直接决定了定心车装配工艺的应用场景,其涵盖金属、非金属晶体及部分塑料三大类:金属材料包括铝、黄铜、铜等;非金属晶体以红外领域应用为主,如氟化钙、氟化镁、锗、硒化锌等;塑料材料则有聚甲基丙烯酸甲酯(有机玻璃)、聚碳酸酯、聚酰亚胺等。需注意的是,部分材料在采用金刚石切削技术时,可能会加速刀具磨损或导致工件表面质量不佳,实际应用中需结合材料特性合理选择加工参数。
与常规光学元件表面的研磨和抛光方法相比,定心车装配工艺依托SPDT技术与专用定心夹盘,具备显著优势:其一,可通过同一台机床的一套装置加工组件的多个表面,能够精准控制光学表面与安装表面的相对位置和方向,有效提升装配精度;其二,该工艺可实现非球面的加工,拓展了光学组件的设计与制造范围;其三,加工效率高,能够快速完成各表面的精密加工,适配高精度光学组件的批量制造需求。此外,若透镜材料符合SPDT技术要求,还可通过该工艺直接完成透镜表面的最终加工,进一步简化制造流程。
综上,定心车装配工艺以SPDT技术为核心支撑、以定心夹盘为关键工装,通过标准化流程实施,实现了透镜与镜座的高精度同轴装配。其严苛的精度控制、广泛的材料适配性及高效的加工优势,使其成为光机系统高精度组件制造中的核心工艺,为光学设备的性能提升提供了可靠的技术支撑。
-
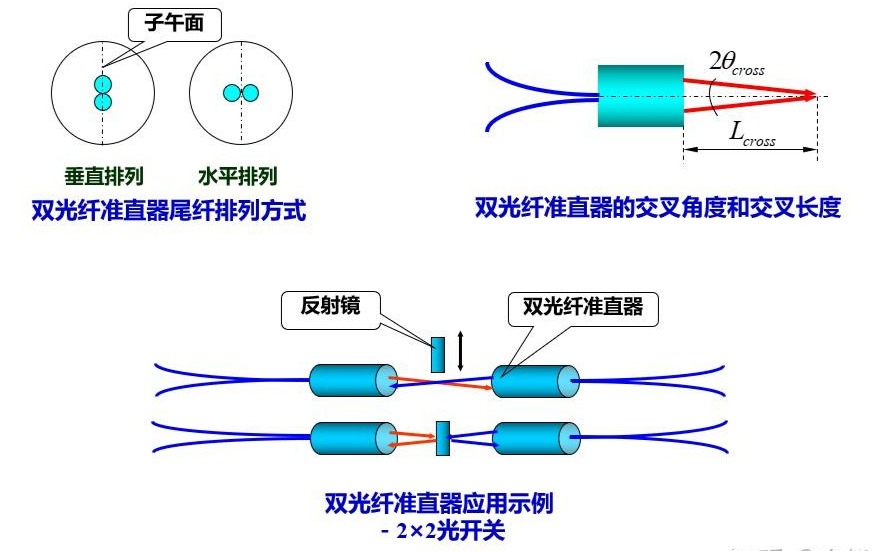
光纤准直器与光纤耦合器件的光学检测
光纤出射的发散光"准得直不直",直接决定耦合效率、损耗与系统性能——准直度、发散角、焦距、波前,一项都不能含糊
2026-11-06
-
球面参考镜:干涉法检测球面面形的关键装备与选型标定
用干涉仪检测一片平面镜的面形,把待测平面往参考平晶上一"贴"、看条纹即可;但检测一片球面透镜或球面反射镜时,问题就复杂了——球面波前不会自己生成,必须先把平面波"变成"一个曲率精确已知的球面波。承担这一转换任务的,就是干涉仪出口处那只不起眼却至关重要的标准透射球(球面参考镜)。标准球选对了,条纹清晰可判读;选错或标定不准,测出来的面形数据可能比真实值差一个数量级。本文系统介绍球面参考镜的工作原理、关键指标、选型方法与标定技术。
2026-11-06
-

透镜胶合工艺与胶层质量控制:从 UV 胶固化到镜组检测
两片透镜之间那层只有几微米到几十微米厚的胶,是整个镜组光学性能里"最薄、也最容易被忽视"的一环。胶选得不对,固化后折射率不匹配会让色差前功尽弃;点胶量没控制好,胶层厚薄不匀会直接引入像散;固化应力释放不彻底,三个月后镜片可能缓慢"走位"导致 MTF 漂移。胶合镜组不是"涂点胶、照一下灯"那么简单——它是材料、工艺与检测三者咬合的一门精密活。本文从胶合目的、工艺流程、胶层测量到缺陷检测,系统梳理透镜胶合的全链条质量控制。
2026-11-06
-
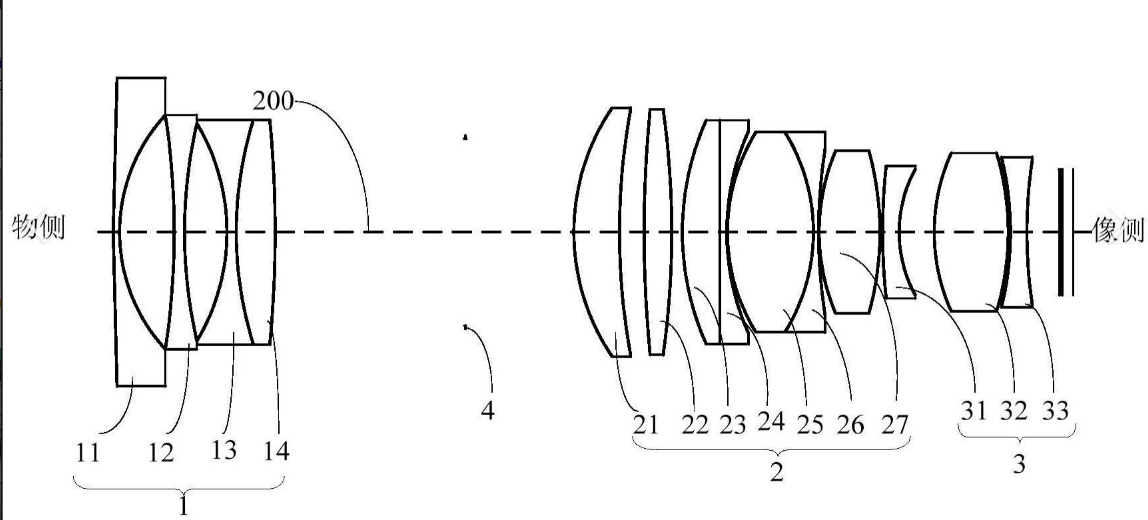
变焦镜头光学检测:从单一状态到全行程的一致性控制
变焦镜头(Zoom Lens)不是一个"镜头",而是同一光学系统在无数个焦距状态下的集合。它的检测难点在于——每一个变焦位置,MTF、中心偏差、焦距、像面位置都在变。
2026-11-05
-
车载激光雷达(LiDAR)光学系统检测:从准直到同轴度的关键控制
激光雷达的探测距离与角分辨率,最终由它的光学系统决定。准直度、收发同轴度、视场角与发散角——这些参数任何一项超差,都会直接吃掉激光雷达的"视程"。
2026-11-04


