
EUV极紫外光刻物镜波像差绝对式检测技术及应用分析
极紫外光刻(EUV)技术是支撑7nm及以下先进半导体制程的核心工艺,光刻物镜作为光刻机的核心光学组件,其光学性能直接决定光刻成像分辨率与工艺稳定性。波像差作为表征光学系统成像质量的关键指标,实现对EUV光刻物镜波像差的高精度、绝对式检测,是高端光学系统研制、装调校正及质量管控的核心技术环节,对推动光刻装备技术迭代具有重要支撑意义。

一、EUV光刻物镜系统核心技术特征
当前主流EUV光刻机所配置的反射式光刻物镜由蔡司研发制造,采用六反射镜光学系统架构,集成非球面与自由曲面光学设计,系统通光口径接近1米量级。为适配极紫外波段高反射传输需求,光学镜片表面采用超百层精密镀膜结构,在实现高反射效率的同时,兼顾光学稳定性与环境耐受性。
该系列物镜具备顶尖的光学精度指标:镜面面形精度PV值达0.12nm,RMS精度约0.1nm,表面粗糙度低至20pm;系统整体透射波前误差控制在1nmRMS以内,为先进制程光刻提供了高精度成像基础。

二、波像差绝对式检测技术原理
波像差绝对式检测技术可直接获取光学系统真实波前畸变,摆脱传统相对检测方式对高精度参考标准件的依赖,有效规避参考元件引入的系统误差,是高端光学系统检测的主流发展方向。
在EUV光刻物镜检测中,双光路相移点衍射干涉仪为核心技术方案。该技术通过点衍射方式生成接近理想状态的球面波作为参考波前,结合双光路相移干涉测量原理,实现对物镜透射波前的高精度重构,可精准识别纳米级波像差畸变,为光学系统装调、误差补偿与性能优化提供量化数据支撑。

三、高精度检测环境与关键装备
EUV光学元件及系统检测对环境控制与装备精度提出严苛要求。反射镜面形检测需在直径5米真空检测舱内完成,通过真空环境消除大气扰动、温度梯度、粉尘等环境因素对测量结果的干扰。
同时配套使用真空适配型电子自准直仪,实现光学元件角度、位置的高精度标定与监测,保障面形测量与波像差检测的长期稳定性。整套检测系统集成精密位移控制、实时环境参数监测等模块,形成全流程闭环式高精度测量体系。
四、技术延伸与行业应用场景
依托EUV光刻物镜检测所积累的高精度光学测量技术,可拓展应用于多领域高端光学系统质量检测,形成覆盖多场景的技术应用体系:
1.传统深紫外(DUV)光刻物镜性能检测与装调校正;
2.医疗内窥镜光学系统成像质量检测;
3.AR/VR光学模组综合性能测试;
4.通用光学系统曲线MTF测量;
5.精密光机系统定心装调与误差检测。
该技术体系为先进光刻、医疗光学、消费电子光学等领域的高端产品研发与生产质控提供关键技术保障。

五、技术价值与发展意义
EUV光刻物镜波像差绝对式检测技术,是连接高端光学设计与半导体光刻装备工程化应用的关键纽带。亚纳米级检测能力保障了EUV光刻系统的成像精度与工艺可靠性,推动半导体先进制程持续迭代升级。
同时,该类高精度光学检测技术的突破与积累,有助于完善高端光学制造产业链,缩小国内在先进光学检测领域与国际先进水平的差距,为光刻装备及高端光学系统自主化发展提供重要技术支撑。
EUV极紫外光刻物镜代表了当代高端光学系统的技术顶峰,波像差绝对式检测技术是其研制与量产应用的核心保障。随着半导体制程不断向更小节点演进,光学检测技术将持续朝着更高精度、更高稳定性、复杂环境自适应方向发展,为光刻技术与高端光学装备的持续升级奠定坚实基础。
-
光学系统环境可靠性检测:温度与振动——温度循环 · 振动冲击 · 试验后像质复测 · 装调稳定性
一块镜片、一个镜头,在实验室里测出来指标再漂亮,也只是一半的答案。真正决定它能否上路的,是它在温度变化、振动冲击、湿热环境下,能否依然保持设计的光学性能。这就是环境可靠性检测——光学系统交付前的"成人礼"。
2026-10-15
-
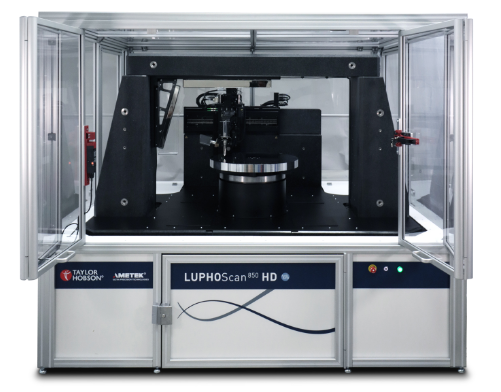
非球面透镜为什么必须用轮廓仪测量?
球面透镜的表面是标准球面的一部分,加工和测量都相对简单——用一个标准球面参考镜做干涉比对,就能直接读出面形偏差。但非球面透镜不一样:它的表面曲率从中心到边缘连续变化,没有统一的曲率半径。
2026-10-15
-
全线宽、开机即用:EPFL让芯片激光器"永远不掉锁"
在相干光通信、FMCW激光雷达、分布式光纤传感和光原子钟里,窄线宽、低相位噪声的激光器往往是整套系统的性能上限所在。近日,瑞士洛桑联邦理工学院(EPFL)团队在 Nature Photonics 上报道了一种"开机即用(turnkey)"的光子集成激光器:它在整个驱动电流范围内都能保持自注入锁定的窄线宽状态,本征线宽低于10 Hz,无需任何主动电子稳频或反馈相位控制。这项工作为把实验室级的超低噪声光源推向现场、车载和便携场景提供了新的思路。
2026-10-15
-
光学轮廓仪选型指南:接触式与非接触式怎么选
轮廓仪(Profilemeter)是测量光学零件表面形状和粗糙度的精密仪器。与干涉仪测量面型偏差(相对于理想球面的误差)不同,轮廓仪直接测量零件的实际几何轮廓——包括球面曲率半径、非球面曲线、平面度、表面粗糙度、边缘形状、中心厚度等几何参数。
2026-10-14
-
干涉测量子孔径拼接技术——大口径元件 · 子孔径拼接 · 误差累积 · 精度与口径权衡
干涉仪是面形检测的金标准,但它的测量口径受到参考镜和扩束系统尺寸的限制——一台 φ150mm 的干涉仪,无法一次性测完 φ500mm 的镜子。对于天文望远镜主镜、大型平面镜、光刻机大口径反射镜这类元件,动辄数百毫米甚至米级的口径,超出了单台干涉仪的能力范围。
2026-10-14


