
群折射率测量与材料来料检验:测厚之前,先"认准"材料
一、测厚测的其实是"光程",不是"厚度"
所有光学测厚方法,本质上测到的都不是几何厚度 d,而是光程差 OPL(光学路径长度)——光在材料里走过一段距离所积累的光学长度。要把光程换算成几何厚度,必须除以材料的群折射率 n_g:
d = OPL / n_g
这带来一个常常被忽略的问题:如果 n_g 取值不准,测出来的厚度就"系统性偏错"。误差传递关系为:
Δd ≈ −(OPL / n_g²) · Δn_g
举例:一片 5mm 厚的透镜(n_g≈1.5),如果群折射率错了 0.001,厚度误差就约达 3.3μm——对精密镜头已经相当可观。也就是说,测厚的精度上限,很大程度取决于 n_g 的准确度。
核心结论:做精密测厚之前,先要"认准"材料的群折射率。材料牌号错认、批次差异、甚至同一牌号不同熔炼批次的折射率波动,都会直接折算成厚度误差。
二、群折射率 n_g 为什么和"常规"折射率不同
很多人熟悉的折射率 n(相折射率),描述的是单色光的相位传播速度;而低相干测厚用的是宽谱光源,光脉冲/波包的传播速度由群折射率 n_g 决定。两者关系为:
n_g = n − λ · (dn/dλ)
其中 dn/dλ 是材料折射率随波长的变化(色散)。对光学玻璃,n_g 通常比相折射率 n 大 1%~2%。若把相折射率当群折射率用,会引入约 1% 的系统性厚度误差——对 5mm 的镜片就是 50μm,完全不可接受。
因此,精密测厚必须使用对应测量波段的群折射率,而不是随手查一个 d 线(587.6nm)折射率了事。
三、OptiSurf 的群折射率反算能力
OptiSurf 系列低相干干涉测厚系统,除了常规的"输入 n_g 测厚度",还支持反向测量:
-
已知厚度标准样品 → 反算 n_g:用一块厚度已知、可溯源的标准块,仪器测得 OPL,直接反算 n_g = OPL/d,得到该材料在当前测量波段下的真实群折射率;
-
用于来料检验:同一牌号材料,其群折射率应在极窄范围内波动。若某批来料的 n_g 明显偏离标称值,可提示材料牌号错误、批次异常或成分偏差;
-
质量追溯:把测得的 n_g 记录进检验档案,为后续每片镜片的厚度换算提供准确依据。
这一"先定 n_g、再测厚度"的闭环,是精密测厚从"能用"走向"可靠"的关键一步。
四、来料检验中的实用流程
|
步骤 |
动作 |
目的 |
|---|---|---|
|
1. 确认材料牌号 |
核对来料牌号与设计图纸 |
防止用错玻璃 |
|
2. 反算群折射率 |
用标准块测 n_g |
获得该批材料真实 n_g |
|
3. 比对标称值 |
与牌号标称 n_g 比对 |
识别批次异常 |
|
4. 用实测 n_g 测厚 |
以实测值换算厚度 |
消除系统性误差 |
这个流程的价值在于:把"厚度测不准"这个模糊问题,拆解成"折射率对不对"这个可核查、可追溯的具体问题,让品控有抓手。
精密测厚,测的是光程,要的是厚度,中间隔着群折射率这一道"换算关卡"。材料的群折射率没认准,再精密的测厚也只是"精确地错"。把 n_g 的测量与标定纳入来料检验,是精密光学制造里一处容易被忽略、却收益巨大的细节。
TRIOPTICS OptiSurf 系列低相干干涉测厚仪,非接触中心厚度测量精度优于 0.5μm,并支持群折射率反算、镜面定位与反射/透射双模式,为精密测厚提供从材料标定到厚度换算的完整方案。欢迎联系获取针对具体材料的测量建议。
-
群折射率测量与材料来料检验:测厚之前,先"认准"材料
所有光学测厚方法,本质上测到的都不是几何厚度 d,而是光程差 OPL(光学路径长度)——光在材料里走过一段距离所积累的光学长度。要把光程换算成几何厚度,必须除以材料的群折射率 n_g:
2026-11-02
-
中心厚度测量的曲率补偿:光斑要打在"顶点"上
中心厚度(Center Thickness)的定义是:透镜两表面在光轴(顶点)方向上的距离。注意,这个定义有一个严格的几何前提——测量点必须落在透镜的顶点上。
2026-11-02
-

非球面镜片中心厚度测量:顶点没有单一球心,怎么测准
非球面镜片凭借"一片顶多片"的像差校正能力,在手机镜头、车载镜头、安防、投影、AR/VR 等领域越来越普及。但非球面也给中心厚度测量带来了新的难题:它的表面不再是单一球心、单一曲率半径的球面。
2026-11-02
-
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
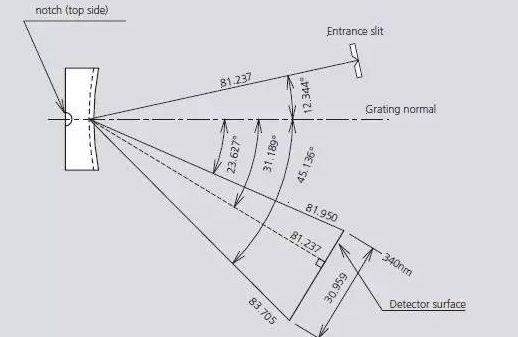
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30


