塑料非球面透镜怎么检测?注塑工艺的质控关键
一、为什么手机镜头用塑料
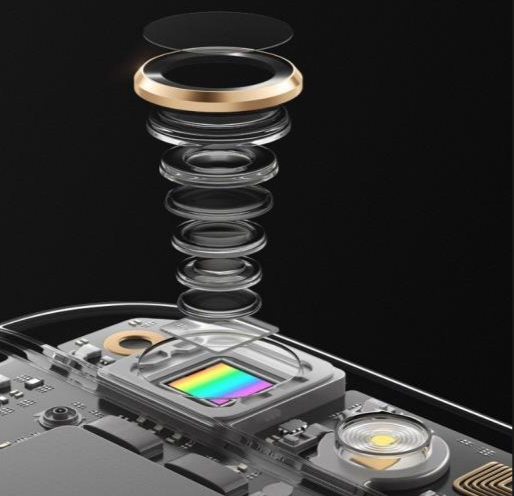
你每天用的智能手机,背后那几个摄像头里面装的不是玻璃镜头,而是塑料非球面透镜。一部手机镜头模组里通常有5-7片塑料非球面透镜,每片直径只有几毫米。
为什么用塑料?三个原因:第一,轻——塑料密度比玻璃小一半,对手机减重很重要;第二,便宜——注塑成型一次可以大批量生产,成本远低于玻璃研磨;第三,可以做复杂形状——注塑很容易一次成型高精度非球面,而玻璃非球面需要精密磨削和抛光,成本高得多。
但塑料非球面的质量控制也有特殊挑战。
二、塑料透镜的常见缺陷
注塑成型的塑料非球面透镜,常见质量问题包括:
收缩变形:塑料冷却过程中收缩不均匀,导致实际面形与模具形状有偏差。收缩量受材料温度、注射压力、冷却时间等参数影响。
浇口痕迹:注塑时材料从浇口进入型腔,浇口位置会留下小凸起或流痕,需要后处理去除。
双折射:塑料在注塑过程中分子取向不均,产生内应力,导致双折射——这会影响偏振相关光学系统的性能。
气泡和缩孔:材料充模不完全或冷却不均,在透镜内部形成微小气泡或表面凹陷。
脱模变形:从模具中取出时,镜片受力不均匀,导致轻微变形。
三、轮廓仪在塑料透镜检测中的作用
塑料非球面透镜的检测,非接触式轮廓仪是最常用的设备:
第一,不接触不损伤。塑料比玻璃软,接触式测针可能划伤表面或压出凹痕。非接触式光学测量完全不接触,不会损伤透镜表面。
第二,速度快。手机镜头产量巨大——一条产线每天产出几万片。非接触式三维轮廓仪可以在60秒内完成一片小透镜的全表面测量,满足产线节拍。
第三,测量参数全。一次扫描可以获得:非球面面形偏差(PV/RMS)、中心厚度、曲率半径、面形分布云图。这些数据直接反馈给注塑工艺——面形偏了说明模具温度或注射压力需要调整。
第四,批量统计分析。测量数据自动上传SPC系统,统计每批次透镜的面形分布,监控工艺稳定性。
四、塑料透镜检测的关键参数
面形精度:塑料非球面的面形偏差通常要求PV<1μm(精密镜头)到几微米(普通镜头)。
中心厚度:塑料透镜的中心厚度公差通常在±2-5μm,直接影响镜头组的空气间隔。
表面粗糙度:塑料注塑表面的粗糙度通常Ra<5nm,远优于玻璃研磨表面。
偏心:透镜外圆与光轴的偏心量,影响镜头装配后的中心偏。
这些参数中,面形和中心厚度主要靠轮廓仪测量;偏心靠定心仪检测;双折射靠偏光应力仪检测。
五、从模具到产品的闭环
塑料非球面的质量控制本质上是模具的质量控制。注塑成型是"复制"工艺——产品形状由模具决定。如果模具面形偏差大,生产出来的每一片透镜都有同样的偏差。
因此,轮廓仪在塑料透镜生产中有两个应用阶段:
模具验证阶段:新模具试制后,测量试模样品的面形,与设计模型比对。如果偏差系统性偏大,说明需要修改模具——这就是所谓的"模具补偿"。
量产抽检阶段:批量生产中定时抽检,监控工艺漂移。如果某批次面形突然偏差增大,可能是模具磨损、材料批次变化或工艺参数漂移。
六、总结
塑料非球面透镜是消费电子光学的主力军,其检测核心要求是:不接触、速度快、数据全。非接触式三维轮廓仪正好满足这些需求,成为手机镜头、车载摄像头等大批量塑料透镜生产的标配检测设备。理解塑料透镜的检测特点,有助于在产品设计初期就建立合理的质量控制流程。
-
塑料非球面透镜怎么检测?注塑工艺的质控关键
你每天用的智能手机,背后那几个摄像头里面装的不是玻璃镜头,而是塑料非球面透镜。一部手机镜头模组里通常有5-7片塑料非球面透镜,每片直径只有几毫米。
2026-10-27
-
自由曲面测量:AR/VR时代光学检测的新挑战
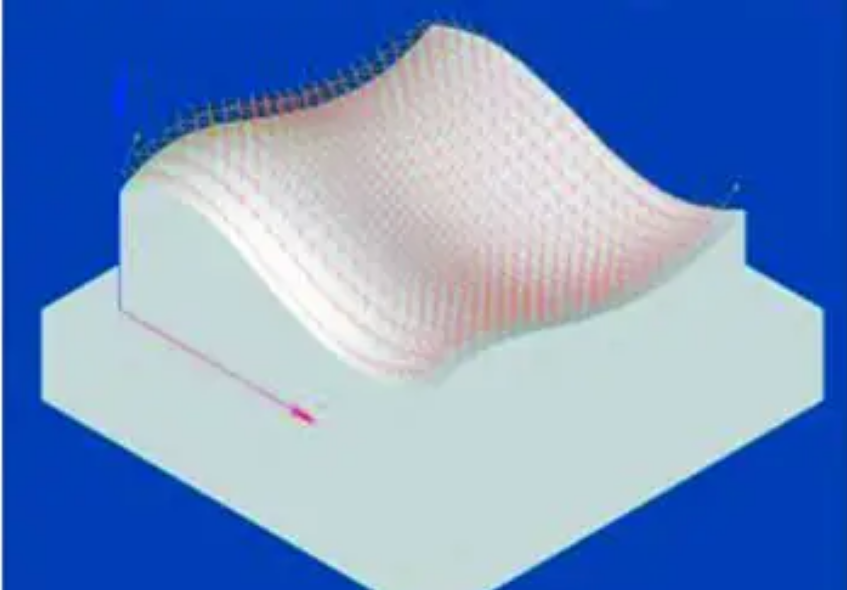
传统光学表面是旋转对称的——绕中心轴旋转一周,表面形状不变。球面、球面、甚至常规非球面,都属于旋转对称面。
2026-10-27
-
微透镜阵列面形与均匀性检测:一颗镜头很小,一片阵列很挑剔
微透镜阵列(MLA)是波前传感器、光通信耦合、3D 传感、手机摄像头等领域的核心元件。它由成千上万颗微米级小透镜组成,检测难点不在单颗,而在"整片阵列的一致性"。
2026-10-27
-
干涉测量重复性与环境稳定性控制:精度藏在细节里
干涉仪的标称精度是 λ/100 甚至 λ/1000,但实际测量能不能达到,取决于环境。振动、温度、气流这些"看不见的敌人",才是决定干涉测量可靠性的关键。
2026-10-27
-
面形光圈数 N 与局部光圈 ΔN 判读:光学面形验收的第一道语言
光圈数(N)与局部光圈(ΔN)是光学加工行业沿用几十年的面形验收术语。它既是抛光盘上最朴素的判定依据,也是从牛顿环目视判读到数字化干涉测量的技术演进线索。
2026-10-26


