面形光圈数 N 与局部光圈 ΔN 判读:光学面形验收的第一道语言
光圈数(N)与局部光圈(ΔN)是光学加工行业沿用几十年的面形验收术语。它既是抛光盘上最朴素的判定依据,也是从牛顿环目视判读到数字化干涉测量的技术演进线索。
一、"光圈"是什么:从牛顿环说起
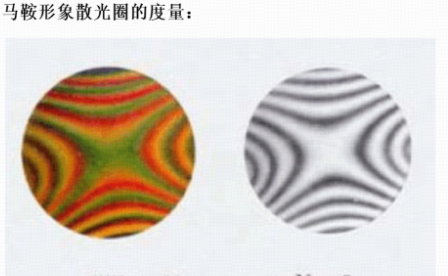
把一块待检平面放在标准平面平晶上,用单色光斜照,两表面之间的空气楔会形成一组明暗相间的同心圆环——这就是牛顿环。每一条环,都对应两表面间光程差变化半个波长(λ/2)。环的多少、弯多少,直接反映被测面与标准面的偏离程度。
传统光学车间里说的"光圈",本质是把"面形误差"翻译成"用肉眼能数的环"。两个最常用的量由此而来:
-
光圈数 N:整个被测面相对标准面的弯曲程度,即"面形弯了多少",对应曲率半径误差(宏观偏差)。
-
局部光圈 ΔN:某个局部区域相对整体光圈的不规则起伏,即"局部有多不规整",对应局部面形误差(中频不规则度)。
用今天的语言说:N 对应离焦(Power/曲率)项,ΔN 对应不规则度(Irregularity)项。这两个概念与干涉测量中的 Zernike 分解一脉相承。
二、光圈数 N 的判读与换算
光圈数 N 的经典定义:被测面与标准面的空气楔产生的干涉环,从中心到边缘数出的环数。判读时,光线从被测面中心垂直看下去,环越多、越密,说明面越"弯"。
光圈数 N 与面形矢高、曲率半径误差之间的关系可以用几何关系导出。对于直径 D 的圆形被测面,若光圈数为 N,则面形矢高(Sag)近似为:
sag = N · λ/2
其中 λ 为所用单色光波长(通常 546.1nm 汞绿线或 632.8nm 氦氖线)。也就是说,一个光圈对应的面形矢高约 λ/2≈0.27μm(用氦氖光)。
对应到曲率半径误差,若名义曲率半径为 R,则:
ΔR ≈ (4 R² · N · λ) / D²
这个式子很直观:同样的光圈数 N,口径越小、曲率半径越大,对应的曲率半径绝对误差越小,反之越松。因此验收一个球面时,只写"N 个光圈"而不写口径和曲率半径是不完整的——这也是图纸上"光圈数 + 局部光圈 + 口径 + 曲率半径"必须同时给出的原因。
三、局部光圈 ΔN:不规则的"局部脾气"
一个面可能整体弯曲量合格(N 达标),但局部有一块凸起或凹陷,这块"局部不规整"用 ΔN 描述。判读方法是:看干涉环在局部区域相对平滑圆弧的最大偏离量,按"偏离一个环间距 = 一个局部光圈"来计数。
局部光圈的大小直接关系成像质量:局部不规则会产生局部像散、局部波前畸变,对高精度物镜尤其致命。典型公差如下表:
|
光学元件类型 |
典型光圈数 N |
典型局部光圈 ΔN |
用途 |
|---|---|---|---|
|
普通照明透镜 |
3~5 |
1~2 |
一般成像 |
|
照相/投影物镜 |
1~3 |
0.5~1 |
较高像质 |
|
精密物镜/干涉参考面 |
0.2~0.5 |
0.1~0.2 |
衍射极限成像 |
|
标准平面平晶 |
≤0.1(λ/20) |
— |
计量基准 |
四、从目视判读到干涉仪数字化
牛顿环目视判读依赖检验员经验,主观性强、不可复现,且只能给出"环数"这一维粗糙信息。现代干涉测量把这一过程完全数字化:
-
移相干涉术(PSI):通过压电陶瓷推动参考镜,采集多帧条纹图,逐像素反演出面形相位,分辨率远高于"数环"。
-
指标换算:软件自动从面形数据中分离出离焦项(对应 N)和不规则项(对应 ΔN),输出 PV、RMS、以及按口径归一化的光圈数。
-
可溯源性:结果可保存、可对比、可出具报告,满足现代制造的质量追溯要求。
以µPhase 系列移相干涉仪为例,其通过更换平面/球面参考镜,覆盖平面与球面面形测量,软件直接输出面形图、PV/RMS、以及可换算成光圈数的离焦与不规则分量,把传统"数光圈"的模糊经验变成可量化的数据,测量重复性可达 λ/1000 量级,远高于肉眼判读的 λ/10 极限。
五、判读中的常见误区
|
误区 |
正确认识 |
|---|---|
|
"光圈越少越好" |
N 只反映弯曲量,还要看 ΔN;两者都小才算好面形 |
|
"环的位置不影响判读" |
判读时要以中心垂直视角为准,斜视会多算环 |
|
"白光也能数光圈" |
白光相干性差、环模糊,必须用单色光(绿光/氦氖) |
|
"N 和 ΔN 是同一回事" |
N 是宏观弯曲,ΔN 是局部不规则,评价维度不同 |
|
"数字干涉仪输出可以忽略温度" |
温度梯度会改变面形,测量前需恒温稳定 |
小结:光圈数 N 与局部光圈 ΔN 是面形验收的"母语",它把抽象的波前误差翻译成加工现场能直接操作的量。理解 N 与 ΔN 的物理含义及其与现代干涉指标的换算,是从传统光学加工走向数字化质控的关键一步。
面形验收,从"数光圈"到"看数据"
µPhase 系列移相干涉仪以 λ/1000 级重复性覆盖平面、球面与透过波前测量,自动分离离焦与不规则项,直接输出 PV、RMS 及可换算为光圈数的面形指标,让面形验收可量化、可追溯、可出具报告。如需了解具体型号与测量范围,欢迎联系欧光科技。
-
面形光圈数 N 与局部光圈 ΔN 判读:光学面形验收的第一道语言
光圈数(N)与局部光圈(ΔN)是光学加工行业沿用几十年的面形验收术语。它既是抛光盘上最朴素的判定依据,也是从牛顿环目视判读到数字化干涉测量的技术演进线索。
2026-10-26
-
光学系统轴向色差与垂轴色差测量:两种"颜色跑偏"的定量表征
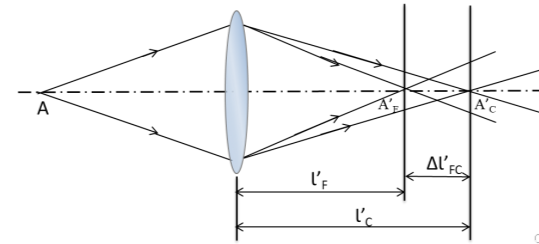
色差是折射式光学系统与生俱来的像差,也是镜头成像质量评价中最直观、最常被客户关注的指标之一。轴向色差与垂轴色差本质不同、成因各异,测量方法也因此分道扬镳。
2026-10-26
-
反射镜面形测量与评价:从平面镜到非球面镜的干涉测量
反射镜是光学系统的"骨架"——望远镜主镜、激光腔镜、扫描振镜、投影物镜反射面,都离不开高精度反射面。与透射元件不同,反射面测量有它独特的一套逻辑与误差来源。
2026-10-26
-
镀膜引起的面形变化测量:膜层应力如何"掰弯"你的镜片
一块面形 λ/20 的合格镜片,镀完膜可能就变成了 λ/8——这不是加工失误,而是膜层内应力在做功。理解并测量镀膜引起的面形变化,是高精度光学量产的关键一环。
2026-10-26
-
球面面形干涉测量:球面参考镜与球面 PV
虽然非球面越来越常见,但光学系统里数量最多的,仍然是球面——透镜的每一个面、球面反射镜,绝大多数都是球面。球面的面形质量,直接决定了镜头的成像好坏。
2026-10-23


