划痕与麻点怎么分级、怎么测? 光学元件表面疵病检测完全指南

图1 暗场照明下,镜片表面划痕与麻点因散射而显现
在光学车间,面形精度(PV/RMS)合格的镜片,仍可能因为一条划痕、几个麻点被判不合格。表面疵病(Surface Imperfection)是光学零件交付中最常见、也最容易引发争议的检验项目:等级怎么读、为什么同样标"60-40"两家判出来不一样、目视和自动设备结果如何对应?本文系统梳理表面疵病的危害、两套主流标准体系、五级检测方法与工程实践要点。
一、表面疵病为什么是必检项
表面疵病是研磨、抛光、镀膜、搬运与装配过程中在光学表面留下的局部缺陷,它与描述整体面形的面形误差、描述微观起伏的表面粗糙度是三个不同层面的指标,不能互相替代。疵病的危害主要体现在三方面:
-
散射与杂光:划痕、麻点会散射入射光,产生眩光与杂散光,降低像面对比度和MTF,在强光/逆光场景尤为明显;
-
激光损伤风险:高功率激光系统中,缺陷处的吸收增强与局部场增强会显著降低激光损伤阈值(LIDT),是激光元件的关键控制项;
-
膜层可靠性:镀膜针孔、脱膜会从局部扩展,影响膜层透过/反射性能与长期稳定性。
需要区分外观疵病与功能性疵病:消费光学更多关注外观,而成像与激光系统更关注疵病对散射、损伤阈值的实际影响。同时,有效孔径(Clear Aperture)以内与以外通常执行不同公差,边缘区域允许适度放宽,但崩边不得延伸进有效孔径。
二、先统一术语:疵病有哪些类型
-
划痕(擦痕,Scratch):线状缺陷,长而窄,多由擦拭、夹持或抛光不当造成;
-
麻点(点疵病,Dig/Pit):近点状凹坑、气泡露头或材料脱落;
-
崩边(破边):元件边缘的缺损;镀膜针孔:膜层局部缺失;抛光雾斑:成片的细微雾化区域;
-
表面污染:灰尘、指纹、清洗剂残留——这不是疵病,检验前必须先规范清洁,否则会造成误判。
三、两套主流标准体系:S-D 与 ISO 10110-7
3.1 美标 MIL-PRF-13830B:划痕-麻点(Scratch-Dig)
美军用"划痕号-麻点号"表示,例如60-40。两个数字的物理含义并不对称,这是最常见的理解误区:
-
麻点号(Dig):是明确的尺寸量,单位为1/100 mm。Dig 40 表示最大麻点直径不超过 0.40 mm,Dig 20 即 0.20 mm;
-
划痕号(Scratch,10/20/40/60/80):是可见度等级而非物理宽度,需在规定照明条件下与标准划痕比较样块目视比对。划痕号数字不等于划痕宽度(μm),同号样板的实际宽度还与其制备方式有关;
-
常见等级由粗到细约为 80-50、60-40、40-20、20-10、10-5,数值越小要求越高,激光与高端成像元件常要求 20-10 甚至 10-5。
3.2 ISO 10110-7 与国标 GB/T 1185:面积定量体系
ISO 10110-7《光学和光子学—光学零件和光学系统图样 第7部分:表面疵病公差》在图纸上以代号"5/"标注,按"数量×等级数"定量规定,我国 GB/T 1185《光学零件表面疵病》与之对应,试验方法可参照 ISO 14997:
-
局部(点状)疵病:5/N×A,N 为允许的最大疵病个数,A 为单个疵病最大允许面积的平方根(mm),即单个疵病面积不超过 A² mm²;
-
簇疵病:C N′×A′,约束聚集出现的疵病群;长疵病(划痕):L N″×A″,此时 A″表示允许的最大划痕宽度(mm);
-
例如 5/3×0.16;L 3×0.01 表示:最多3个点状疵病、每个面积不超过 0.16²=0.0256 mm²,最多3条划痕、每条宽度不超过0.01 mm。
关键提示:S-D 是"可见度比对"体系,ISO 10110-7 是"面积/宽度定量"体系,两者不存在严格的一一换算公式。图纸与采购规范必须写清执行哪一套标准、哪个版本、等级,以及检验的照明与观察条件,否则供需双方极易产生判定争议。
四、五级检测方法:从目视判等到定量测量
表面疵病检测按量化程度可分为五级,工程上通常是"目视定等级 + 仪器出数据"组合使用。
① 目视样板比较法(量产通用)
在洁净暗室中以强光源暗场斜照,缺陷因散射发亮,检验员与标准疵病样块比对判级。成本低、速度快,适合批量抽检;局限是主观性强、结果依赖人员状态与检验条件,无法给出微小缺陷的定量尺寸。
② 显微暗场散射成像 + 机器视觉自动检测(自动化主流)
大角度环形斜照明让完美镜面的反射光避开相机,只有划痕、麻点的散射光进入镜头,形成"暗背景、亮缺陷"的高对比图像;配合位移平台与图像算法,可全域自动扫描、计数、测量尺寸并分类(划痕/麻点/崩边/脏点),检出能力可达亚微米级,是精密镜头与激光元件量产自动检测的主流方向。
③ 微分干涉(DIC)显微镜
利用偏振分光把表面微小相位/高度差转化为浮雕状明暗图像,对极浅划痕、抛光雾斑、超薄镀膜针孔等低反差缺陷尤其敏感,属于半定量的局部观测手段。
④ 白光干涉 / 激光共聚焦(三维定量)
非接触获取表面三维形貌,可测量划痕的宽度、深度、截面轮廓与麻点体积,纵向分辨率达纳米级;缺点是视场小、效率有限,适合缺陷复核、工艺分析与仲裁测量。
⑤ 散射法(TIS/BRDF)与 AFM(科研与高功率激光)
总积分散射(TIS)、双向反射分布函数(BRDF)直接量化表面散射损耗,可与激光损伤阈值关联;AFM则用于纳米级超光滑表面的实验室标定,视场仅几十微米,不用于量产质检。
|
方法 |
量化程度 |
效率/范围 |
典型场景 |
|---|---|---|---|
|
目视样板比对 |
定性等级 |
快、全域 |
批量抽检、出厂初检 |
|
暗场机器视觉 |
尺寸/数量自动 |
中高、全域扫描 |
精密/激光元件量产 |
|
DIC微分干涉 |
半定量形貌 |
低、局部 |
浅划痕、雾斑、膜层 |
|
白光干涉/共聚焦 |
三维纳米定量 |
中、小视场 |
缺陷复核、工艺分析 |
|
TIS/BRDF、AFM |
散射/纳米定量 |
低、点位 |
高功率激光、科研标定 |
五、工程实践五个要点
-
检验条件标准化:暗室环境、光源照度与入射角度、观察距离、检验员矫正视力都应按标准固化,条件不同,判级结果就会漂移;
-
先清洁、后判等:用规范方式去除灰尘指纹后再检,避免把污染误判为疵病,同时防止擦拭本身造成二次划伤;
-
分区判定:有效孔径内严格按等级,孔径外与崩边按单独规则,记录缺陷位置分布;
-
定性+定量结合:目视判等级保证交付一致性,自动设备与三维仪器输出的缺陷尺寸、密度数据用于定位抛光/清洗/镀膜工序问题,形成工艺改善闭环;
-
文件先行:采购与验收文件明确标准版本、等级、检验条件与抽样/全检方案,从源头减少供需争议。
表面疵病检测看似是"靠眼睛看"的经验活,背后却是一套严谨的标准与方法体系:读懂 S-D 与 ISO 10110-7 的差异、选对与产品等级匹配的检测手段、把检验条件和判定规则固化下来,才能让"合格/不合格"从主观印象变成可复现、可追溯、可用于工艺改进的工程结论。
参考文献:
1. 标准内容依据 ISO 10110-7《光学和光子学—光学零件和光学系统图样 第7部分:表面疵病公差》、ISO 14997 表面疵病试验方法、MIL-PRF-13830B、GB/T 1185《光学零件表面疵病》等公开标准资料整理;具体判定以标准原文及图纸标注为准。
2. 检测方法的检出能力数值为公开技术资料中的典型量级,实际指标以具体设备规格为准。
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29
-
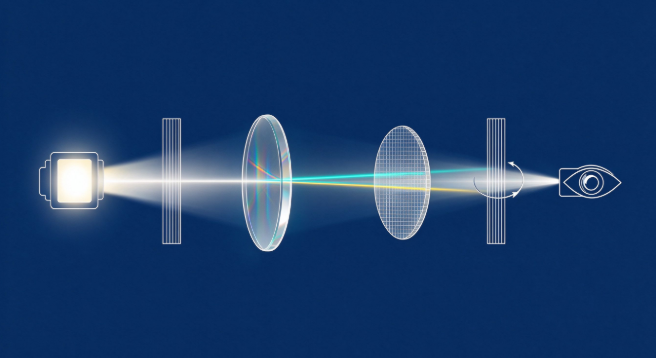
镜片一装上去像就变?光学元件应力双折射的成因、定量检测与装夹启示
不少装调工程师都遇到过这样的情况:一片单独检测合格的镜片,装进镜筒、拧上压圈后,波前或偏振状态却发生了变化;胶合固化后的透镜,在偏光仪下出现一圈圈彩色条纹。这些现象背后,往往是同一个"看不见的变量"——应力双折射(Stress Birefringence)。本文梳理应力双折射的成因、它对光学性能的影响、定量检测原理与相关标准,并讨论它对光学装夹(预紧力/应力平衡)的实际启示。
2026-09-29
-
130°大视场、25点测量、60秒出MTF 内窥镜光学性能怎么做量产检测?
无论是腹腔、关节、鼻窦等硬管内窥镜,还是电子胃肠镜、胶囊内镜,医生都要通过一根细长的镜体看清体内细节。视场够不够大、边缘清不清晰、有没有变形,直接关系到病灶能否被发现。随着医用内窥镜国产替代加速、工业孔探应用增多,仅靠人工看分辨率板"数线对"已难以满足量产质控要求。本文结合 TRIOPTICS 的 ImageMaster® ENDO PRO 内窥镜专用光学传递函数测量仪,梳理内窥镜光学检测的特殊点、MTF 测量方法与量产化设备实现。
2026-09-28
-
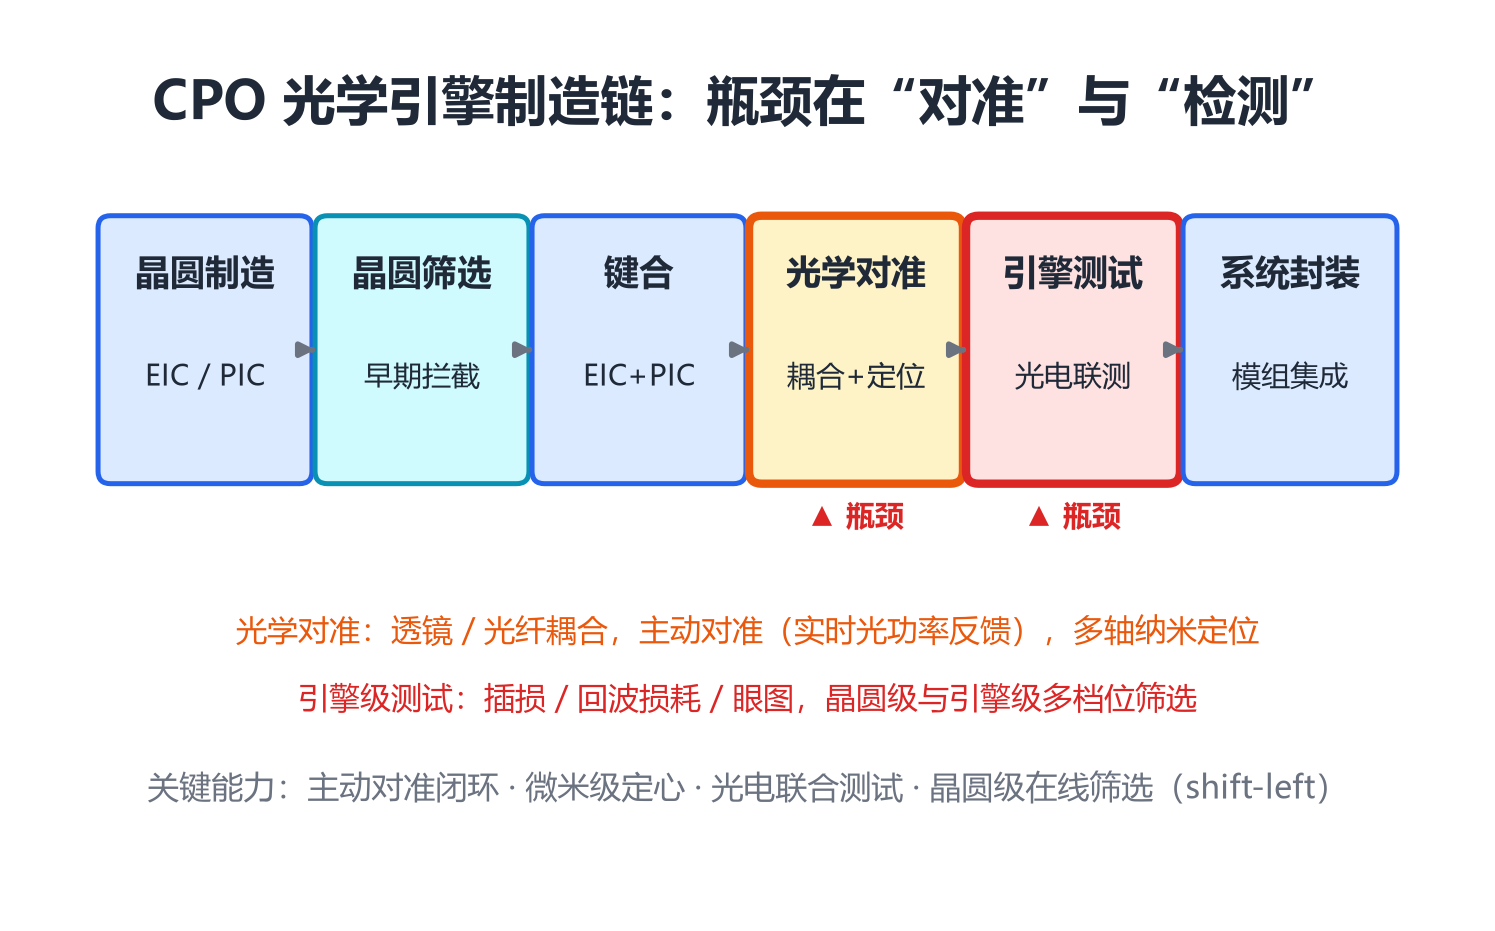
AI 芯片扩产,卡在"最后一道“光学关”——从 CoWoS 到 CPO,为什么光学对准与检测成了新瓶颈
9 月初的 SEMICON Taiwan 2026 上,多家国际机构的调研罕见地指向同一个判断:AI 半导体的扩产,正在从“前端增产”走向“全链条扩产”——产能压力从晶圆厂蔓延到先进封装、光互连和测试。而对光学行业的人来说,这条链的末端藏着本次展会最实在的信号:量产的卡点,恰好落在了光学对准与检测上。
2026-09-28
-
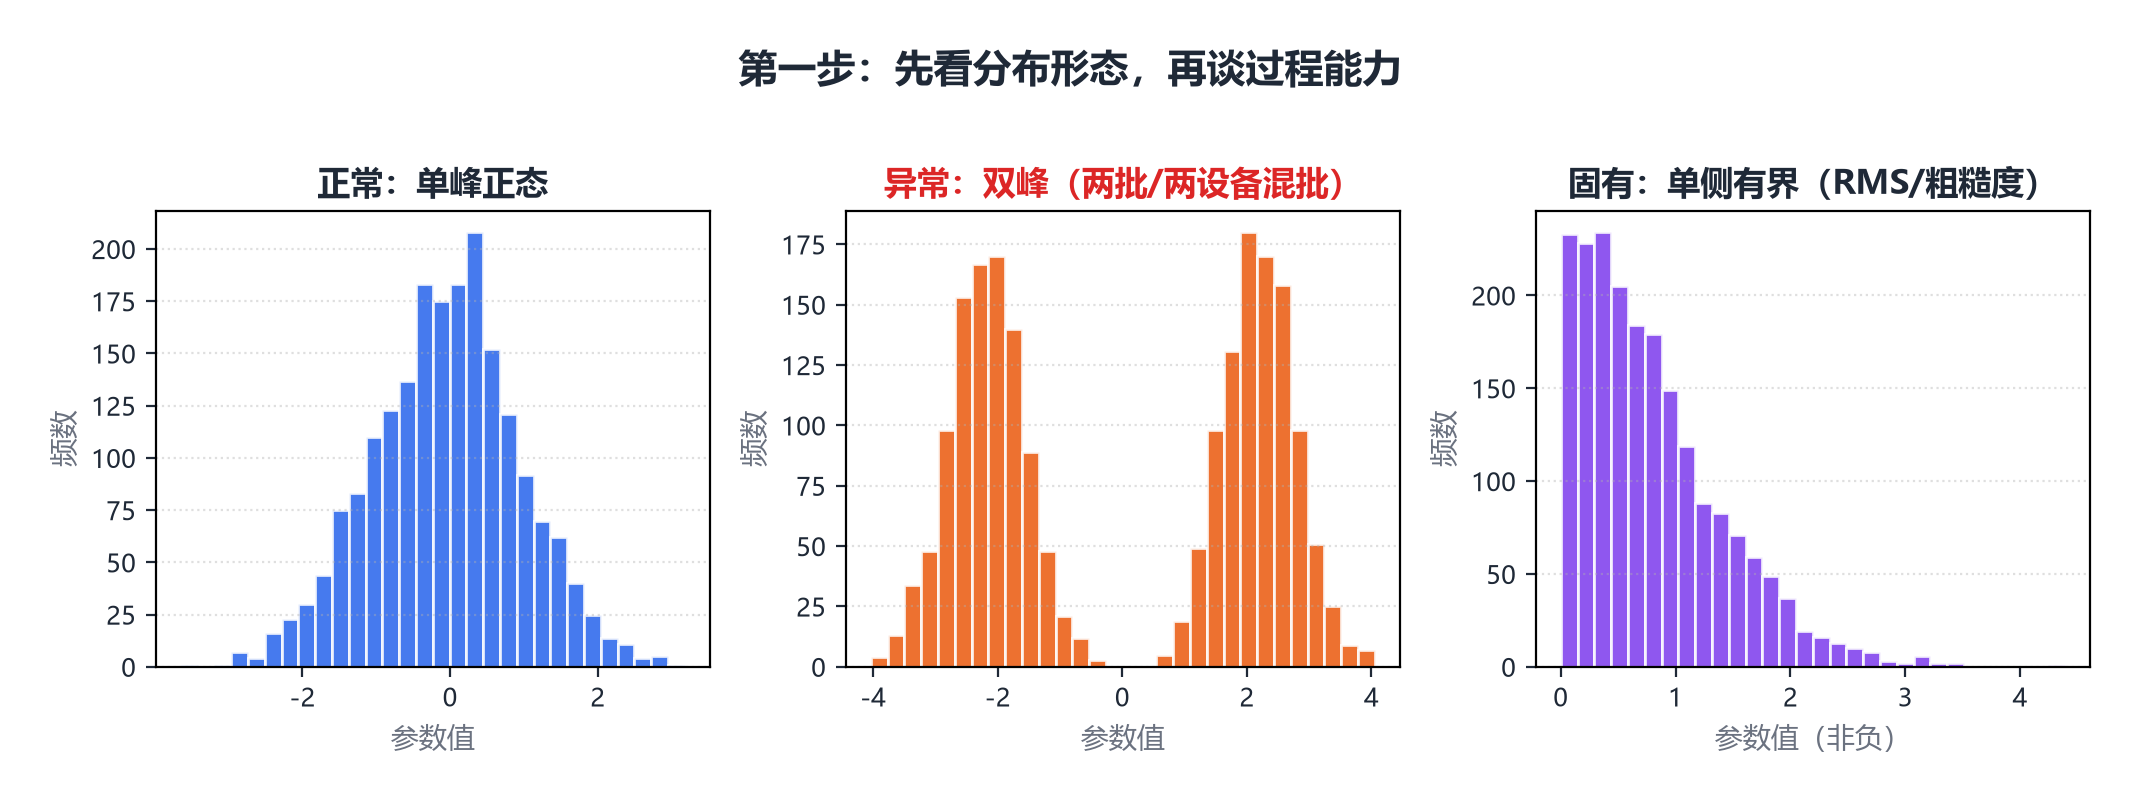
批产一致性数据读图指南:单片合格,为什么批次还是不达标
一条 MTF 曲线、一张波面图、一份偏心报告。但量产阶段真正决定交付质量的,往往是批次数据的一致性:100 片镜头里每一片都过规格,并不意味着这一批就是稳定的。
原因在于下游系统通常由多片光学元件级联构成。单片各自满足容差,其偏差在系统内随机叠加后,合成波前误差会显著放大;批内离散度越大,装配后系统性能的可预测性越差。因此,读批次数据的方法与读单片数据有本质区别:关注的不是"某一片好不好",而是"整批是否受控、变异来自哪里"。2026-09-28


