
曲率半径测量:球径仪与干涉法的原理与选择
导读:一片透镜的曲率半径标注为R=100.000mm,公差±0.02%。这个0.02%的精度要求——对100mm的半径来说就是±0.02mm——决定了用什么方法测量:用千分尺加球径仪能测到±0.05%,但要做更精密的测量,就需要干涉法或球径仪的精密版本。曲率半径是球面光学元件最基础的几何参数,它直接决定了透镜的焦距和成像特性。一个半径偏了0.1%,镜头的焦距就偏了0.1%,整个系统的成像位置都会偏移。本文从曲率半径的物理意义、球径仪法和干涉法两种测量方法的原理对比,到实际选型建议,系统介绍光学元件曲率半径的精密测量。

一、曲率半径为什么重要?
1.1 曲率半径与焦距的关系
对于薄透镜,焦距f与两个面的曲率半径R₁、R₂及材料折射率n的关系由磨镜者公式给出:
1/f = (n-1) × (1/R₁ - 1/R₂)
这意味着曲率半径的偏差直接转化为焦距的偏差。对于要求焦距精度±0.1%的系统,曲率半径的测量和控制精度必须达到±0.05%甚至更高。
1.2 曲率半径影响的其他参数
-
球差(曲率半径的微小偏差引入球差)
-
透镜厚度(曲率半径决定透镜的矢高,进而影响中心厚度)
-
装配间隙(多片透镜的半径匹配)
二、球径仪法——经典而实用
2.1 测量原理
球径仪(Spherometer)用一个已知直径的圆环接触球面,测量球面顶点相对于圆环平面的高度(矢高sagitta),通过几何关系计算曲率半径:
R = (r² + h²) / (2h)
其中r为球径仪圆环半径,h为测得的矢高。球径仪的核心是精确测量矢高h——这是决定精度的关键。
2.2 球径仪的精度
|
球径仪类型 |
测量精度 |
适用场景 |
|---|---|---|
|
机械千分尺球径仪 |
±0.05%~±0.1% |
一般加工检验 |
|
数字球径仪 |
±0.02%~±0.05% |
精密加工检验 |
|
精密球径仪(带温度补偿) |
±0.005%~±0.02% |
计量级测量 |
球径仪的优点是简单、快速、直接,适合产线检验。缺点是接触式测量,可能划伤表面,且对非常小或非常大的曲率半径精度下降。
三、干涉法——高精度的选择
3.1 测量原理
干涉法测量曲率半径的原理:将被测球面放在干涉仪中,找到球面曲率中心的位置(此时干涉条纹为直条纹),测量曲率中心到球面顶点的距离,即为曲率半径。
干涉法的关键是精确找到曲率中心——通过观察干涉条纹的形态(直条纹对应曲率中心位置),配合精密位移测量,得到高精度的曲率半径值。
3.2 干涉法的优势
-
非接触测量,不损伤表面
-
精度高,可达±0.001%甚至更高
-
可同时测量面形(一举两得)
干涉法(如OptiSpheric系列)是曲率半径精密测量的首选方法,特别适合计量实验室和高精度光学元件的检测。
四、两种方法的对比与选型
|
维度 |
球径仪法 |
干涉法 |
|---|---|---|
|
精度 |
±0.02%~±0.1% |
±0.001%~±0.01% |
|
接触性 |
接触式 |
非接触 |
|
速度 |
快(秒级) |
较慢(需找曲率中心) |
|
成本 |
低 |
高 |
|
适用场景 |
产线快速检验 |
精密计量、研发 |
|
附加信息 |
仅曲率半径 |
曲率半径+面形 |
选型原则:精度要求决定方法。公差±0.1%以上用球径仪即可;公差±0.05%以下建议用干涉法;公差在±0.02%左右则需要精密球径仪或干涉法。
五、测量的注意事项
5.1 温度影响
曲率半径测量对温度敏感——材料热膨胀会改变曲率半径。精密测量需要在恒温环境(±1°C甚至±0.5°C)下进行,并做温度补偿。
5.2 表面质量
球径仪法要求表面足够光洁,避免划伤;干涉法要求表面反射率足够,必要时镀膜。
5.3 曲率半径范围
球径仪适合中等曲率半径(几十mm到几百mm),干涉法适合更广的范围(从几mm的凸球到几米的凹球)。
曲率半径是球面光学元件的基础参数,其测量精度直接决定透镜的成像性能。球径仪法简单实用,适合产线;干涉法高精度非接触,适合计量。选择哪种方法,核心看公差要求——精度要求越高,越需要干涉法。球径仪和OptiSpheric系列焦距/曲率半径测量系统,为光学元件的曲率半径检测提供从产线到计量的完整方案。
-
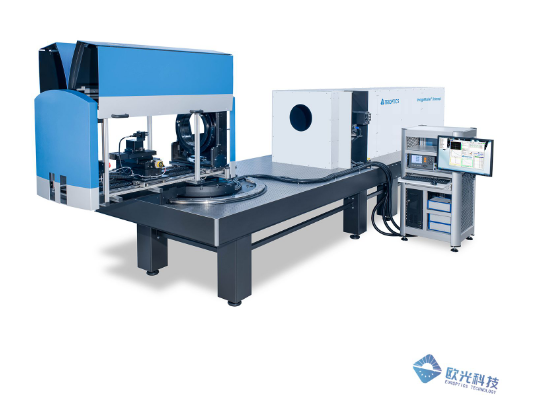
MTF测量仪是什么?为什么它是镜头检测的金标准
MTF衡量的是镜头把物体的对比度传递到像面上的能力。一个理想的镜头应该100%保留物体的对比度,但实际镜头会因为衍射、像差等因素导致对比度下降。MTF曲线就是描述这种对比度衰减随空间频率变化的曲线——曲线越高越平,说明镜头成像质量越好。
2026-10-09
-
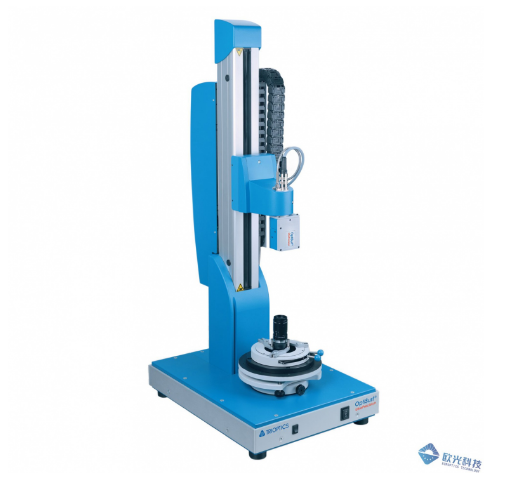
镜面定位仪:非接触式测量镜片间距的原理与应用
多片透镜组成的镜头,除了镜片本身的厚度,镜片与镜片之间还有空气间隔。这些空气间隔的大小和精度,直接决定了镜头的焦距、像差校正和成像质量。
在镜头设计中,每片镜片的位置、镜片间距都是经过严格计算的。如果实际装调中间隔偏差超过公差,就会导致像面偏移、视场不均匀、MTF下降。因此,精确测量每片镜片之间的空气间隔,是镜头装调和检测中的关键环节。2026-10-09
-
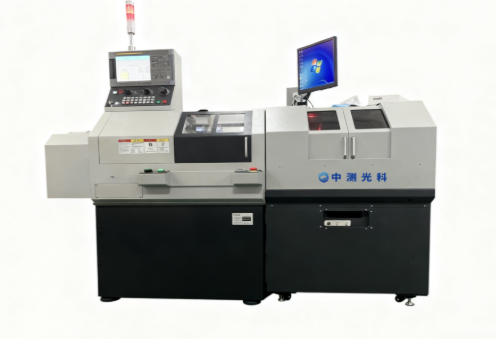
什么是光学定心车床?一文看懂透镜定心加工原理
光学定心车床是将精密机械加工与光学测量结合在一起的专用设备。它的工作流程可以概括为"测-调-车-检"四步
2026-10-09
-
2纳米、非接触、不靠参考面: 扫描偏转轮廓仪实现曲面镜"绝对面形"最高精度测量
2026年9月29日,日本产业技术综合研究所(AIST,产综研)发布消息:其工程测量研究所长度标准组团队开发出一种新型表面轮廓测量装置,能够以非接触方式、2纳米的测量精度,测得曲面光学元件的绝对表面轮廓(absolute surface profile)。相关论文发表于《Precision Engineering》。对于从事高精度反射镜、非球面/自由曲面加工与检测的工程师而言,这项工作的看点不仅是"2纳米"这个数字,更是它绕开了传统干涉测量对高精度参考面的依赖。
2026-10-09
-
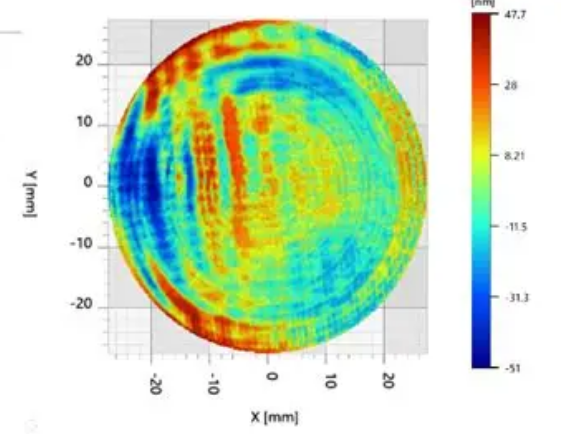
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
2026-10-08


