
你用的玻璃折射率,真的是设计值吗?——从目录值到熔炼实测值,高精度光学系统为什么必须测量材料折射率

01 一个被默认正确的参数
打开Zemax或Code V,从玻璃库中选一种材料——比如N-BK7,软件立刻给出它在各波长下的折射率:n_d=1.5168,n_e=1.5187,阿贝数64.17。几乎所有光学设计师都在直接使用这些数值,很少有人追问:我手上这批玻璃的实际折射率,和目录值差多少?
答案可能让人不安。
光学玻璃目录给出的折射率是典型值或标称值,而每一炉熔炼的实际折射率都存在批次偏差。以常见的冕牌玻璃为例,不同熔炼批次之间n_d的偏差可达±0.0005~±0.001;对于高折射率镧系玻璃,偏差范围可能更大。这个偏差看起来很小——0.001的折射率变化,肉眼完全不可见——但在高精度光学系统中,它足以让设计完美的镜头在实际加工后MTF不达标。
更关键的是:折射率偏差是系统性的。同一炉玻璃的所有镜片折射率都偏高或偏低,这意味着它不会像随机加工误差那样相互抵消,而是同向叠加,直接导致系统的焦距、像面位置和色差校正偏离设计值。
02 折射率偏差如何影响光学系统
要理解折射率测量的重要性,需要看它如何沿"材料→设计→加工→装调"链条传导。
焦距与像面偏移
薄透镜的焦距公式为f=R₁R₂/[(n-1)(R₂-R₁)],折射率n直接出现在分母中。以一个f=100mm的单透镜为例,n从1.5168变为1.5178(偏差0.001),焦距变化约0.2mm。对于多镜片系统,各镜片的焦距偏差会累积,导致系统总焦距和像面位置偏移。在光刻物镜这类物像位置精度要求微米级的系统中,0.0001的折射率偏差都不可接受。
色差校正失效
消色差设计依赖两种玻璃的折射率和阿贝数精确匹配。如果正透镜和负透镜材料的实际折射率与目录值偏差方向不一致,消色差条件就会被打破,导致轴向色差和垂轴色差超标。对于复消色差和超消色差系统,三种以上玻璃的色散曲线需要精确配合,折射率偏差的影响更为敏感。
非球面面形补偿偏差
现代镜头大量使用非球面镜片,非球面系数是在特定折射率下优化得到的。如果实际折射率偏离设计值,非球面面形就无法正确补偿像差,且这种偏差无法通过装调修正——它固化在镜片的几何面形中。
一个工程经验:当系统MTF在偏心、间隔、面形都合格的情况下仍然偏低时,折射率偏差是需要排查的首要因素之一。
03 折射率怎么测:从最小偏向角法说起
测量透明光学材料折射率的方法有多种,包括阿贝折射仪法(临界角法)、V棱镜法和最小偏向角法。其中,最小偏向角法是精度最高的绝对测量方法,也是国际标准ISO 12123规定的光学玻璃折射率基准测量方法。
其原理如下:将待测材料加工成顶角已知的棱镜,当光线通过棱镜时,入射角和出射角之差称为偏向角。旋转棱镜,当入射角等于出射角时,偏向角达到最小值δ_min。根据几何关系,折射率n满足:
n = sin[(A+δ_min)/2] / sin(A/2)
其中A为棱镜顶角。通过精密测角仪测量A和δ_min,即可计算出折射率。
最小偏向角法的精度取决于角度测量精度。使用测角精度0.5角秒的精密测角仪,折射率测量不确定度可达±1×10⁻⁵量级,这是其他方法难以达到的。
但传统最小偏向角法有一个工程痛点:测量过程需要人工操作——调整棱镜姿态、寻找最小偏向角位置、在多个波长下逐一测量,一个样品测完整色散曲线可能需要数小时。这使得它更适合计量院所作为基准方法,而难以满足玻璃生产和光学制造中的批量检测需求。
04 SpectroMaster®:把基准测量变成自动化流程
德国TRIOPTICS的SpectroMaster®折射率测量仪正是为解决这一矛盾而设计的。它将最小偏向角法的测量精度与全自动化操作结合,使高精度折射率测量从"计量室技能"变成"产线可重复的流程"。
不同光学玻璃的折射率-波长色散曲线
全自动最小偏向角测量
SpectroMaster®内置精密测角仪转台和自动准直系统,样品棱镜装入后,设备自动完成以下步骤:测量棱镜顶角、搜索各波长下的最小偏向角位置、记录角度数据、计算折射率和阿贝数。整个过程无需人工干预,单个样品的全光谱测量可在数十分钟内完成。
多波长覆盖
设备配备可切换的谱线光源或单色仪系统,可测量从可见光到近红外波段多条特征谱线(如d线587.6nm、e线546.1nm、F'线480.0nm、C'线643.8nm、g线435.8nm等)下的折射率。多波长测量数据可用于拟合Sellmeier色散方程,获得材料在任意波长下的折射率,直接导入光学设计软件。
温度控制与修正
折射率是温度的函数(dn/dT),不同玻璃的温度系数不同。SpectroMaster®配备温度控制样品室,可在设定温度下测量,并自动进行温度修正,确保测量结果与标准参考温度(通常为22°C或20°C)一致。这对于需要在不同温度环境下工作的光学系统(如车载镜头、航空光学)尤为重要。
熔炼数据管理
测量结果可直接生成熔炼数据表(melt data sheet),包含各波长折射率、阿贝数、色散系数等参数。光学设计师可以将实测熔炼数据替换设计文件中的目录值,重新优化系统,确保"按设计加工"真正建立在"按实际材料设计"的基础上。
05 哪些场景必须实测折射率
并非所有光学系统都需要逐炉测量折射率。对于公差宽松的消费类镜头,目录值通常足够。但在以下场景中,实测折射率是必要的质量控制环节:
高精度成像系统:光刻物镜、卫星遥感相机、天文光学仪器——这些系统的波像差要求在λ/20甚至λ/50量级,折射率偏差0.0001就可能吃掉全部公差预算。
大批量量产镜头:手机镜头、车载镜头——单批次玻璃用量大,如果整炉玻璃折射率存在系统性偏差而未被发现,可能导致数万片镜片组装后MTF批量不合格。来料检验时抽检折射率,是防范批量风险的有效手段。
特殊材料与红外材料:硫系玻璃、CaF₂、ZnSe、Ge等红外材料的折射率批次一致性通常不如可见光光学玻璃,且部分材料的折射率温度系数较大,更需要实测数据支撑设计和装调。
光学塑料注塑:塑料透镜的折射率受注塑工艺(温度、压力、冷却速度)影响显著,不同批次甚至不同模穴的产品折射率都可能有差异,需要通过测量进行工艺监控。
玻璃熔炼质量控制:光学玻璃生产企业需要对每一炉产品进行折射率检测,出具熔炼合格证,这是产品交付的必要环节。
06 从"用目录值设计"到"用实测值闭环"
折射率测量的价值不止于"检验材料是否合格",更深层的意义在于建立材料数据与光学设计之间的闭环。
传统流程是:设计师用目录值完成设计→工厂按图加工→组装后检测MTF→不合格则返修或报废。折射率偏差在这个流程中是一个"隐性变量"——它藏在材料内部,不测量就无法发现。
引入折射率实测后,流程变为:玻璃来料→测量熔炼数据→设计师用实测值复核并微调设计→加工→组装→检测。如果实测折射率与目录值偏差在设计余量内,直接加工;如果偏差超出余量,设计师可以在加工前调整曲率半径或镜片间距进行补偿,把问题消灭在加工之前。
在TRIOPTICS的产品体系中,SpectroMaster®负责材料折射率的精确测量,OptiSurf®负责成品镜头中心厚度和空气间隔测量,OptiCentric®负责中心偏差测量,ImageMaster®负责MTF测量仪——从材料参数到几何尺寸到成像性能,构成了光学制造全流程的测量闭环。
写在最后
光学制造中有一个容易被忽视的事实:你设计时用的折射率,和你手上玻璃的折射率,不一定是同一个数。
目录值是一个很好的起点,但它不是保证。对于高精度系统,把材料折射率从"默认正确的假设"变成"经过测量的已知量",是提升设计达成率和量产良率的关键一步。SpectroMaster®这类自动化折射率测量设备的意义,正在于让这一步从"计量室里的高难度操作"变成"日常质量流程中的标准环节"。
毕竟,光学设计的精度上限,不只取决于设计师的优化水平,也取决于你对材料真实参数的掌握程度。
-
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
2026-10-08
-
光学系统无热化设计:让镜头"不惧冷热"的工程智慧
白天 40℃、夜里 -20℃,镜头焦距一漂,画面就糊——无热化设计就是给镜头穿上"温控衣"
2026-10-08
-
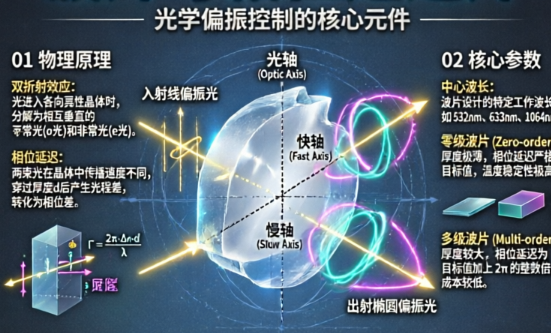
波片与相位延迟片检测:偏振元件的"精度标尺"
波片(Waveplate,也称相位延迟片)是一种双折射元件,它让两个正交偏振分量之间产生一个固定的相位差(延迟量 retardance),从而改变光的偏振态。
2026-10-08
-
衍射光学元件DOE检测:微纳结构的"质量评价"
衍射光学元件(Diffractive Optical Element,DOE)不是靠曲面折射,而是靠表面微米/纳米级的浮雕台阶结构来调控光的相位,从而把一束激光整形为特定的光场分布——点阵、线条、网格、任意图案、平顶光斑等。
2026-10-08
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29


