
光学检测设备选型总览:不同规模光学工厂的配置思路
导读:一家初创光学工坊可能只需要一台球径仪和一台定心仪,而一家年产千万片镜头的工厂需要覆盖从原材料检测到成品MTF的全自动检测线。光学检测设备的选型不是"买最贵的"或者"买最便宜的",而是根据产品精度、产量规模和成本预算在三者之间找到最优平衡点。本文从入门级、产线级、研发级和计量级四个层次,为不同规模的光学制造企业提供检测设备的选型参考。
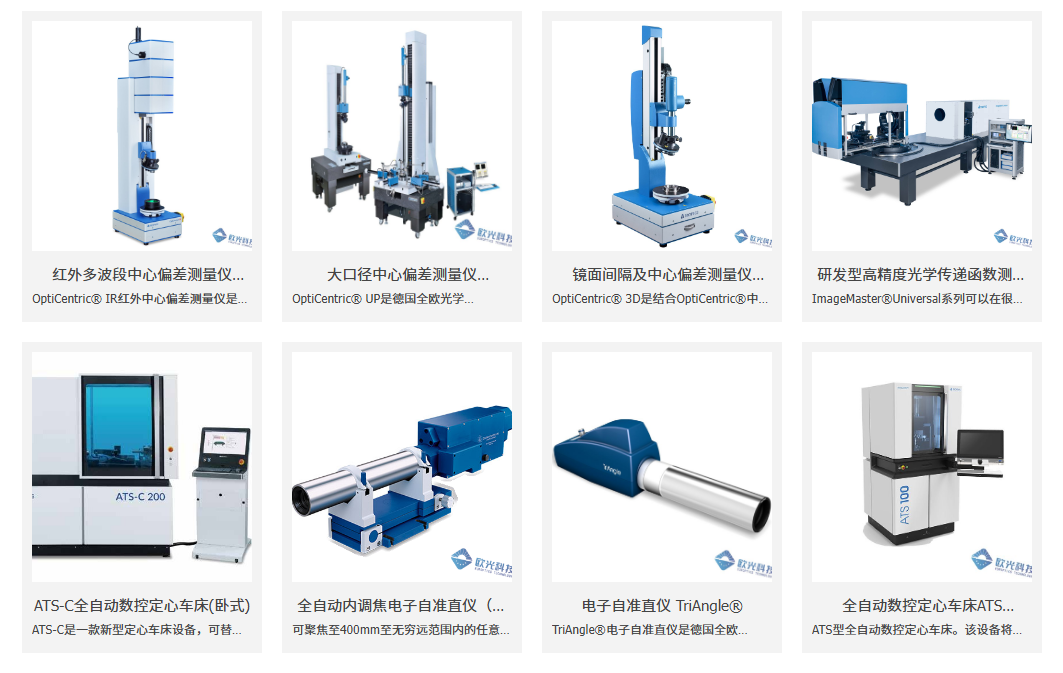
一、入门级配置——小批量定制镜片的必需装备
适用场景:光学工坊、科研单位加工车间、年产量<10万片
核心检测需求:只要能判断"这个镜片做出来能不能用"
|
设备 |
检测项目 |
替代方案 |
|---|---|---|
|
曲率半径 |
样板比对法(精度低) |
|
|
定心仪(UP系列入门) |
透镜偏心 |
机械定心法(精度>5μm) |
|
可见光干涉仪 |
面形PV/RMS |
样板法(定性) |
|
角度偏差、平行度 |
— |
二、产线级配置——百万至千万片产量的效率优先
适用场景:手机/车载/安防镜头量产工厂、年产百万~千万片
核心特征:自动化、快速、全检
|
设备 |
检测项目 |
单件节拍 |
自动化程度 |
|---|---|---|---|
|
产线版MTF测量仪(ImageMaster PRO) |
全视场MTF、EFL |
1.3秒 |
全自动上下料 |
|
产线版定心仪(UP系列+自动化适配) |
中心偏差 |
3~5秒 |
机械手上料 |
|
非接触式测厚仪(LensThick) |
中心厚度、间隔 |
1~3秒 |
在线集成 |
|
表观缺陷检测(AOI) |
划痕、麻点、气泡 |
<1秒 |
全自动判级 |
产线级配置的核心逻辑是用检测替代人工判级——人的眼睛和判断力无法在半秒内完成面形判级,但AOI+MTF的自动化组合可以。投资门槛通常为200~500万元,但产能覆盖百万片以上,单件检测平摊成本可低至0.1~0.5元/片。
关键选型点:MTF测量仪是产线终检的"关卡"——它决定了每一片镜头在出厂前的最后一道质量判定。ImageMaster PRO系列以1.3秒/件的速度和±0.02的MTF精度,成为镜头量产线的标准配置。
三、研发级配置——新产品开发的全面检测方案
适用场景:光学设计公司、镜头研发中心、首件验证
核心差异化:检测项目全面、测量精度最高——研发需要的不是"快"而是"全"和"准"
|
设备 |
检测项目 |
精度层级 |
特殊价值 |
|---|---|---|---|
|
高精度干涉仪(µPhase 300/500系列) |
面形PV/RMS、波前 |
λ/50 |
面形验收的"金标准" |
|
全波段MTF测量仪(ImageMaster Universal) |
UV~LWIR MTF |
±0.02 MTF(轴上) |
覆盖研发所需的全部波段 |
|
镜面定位仪(OptiSurf) |
镜片间隔、中心厚度 |
±0.15μm |
装调过程在线监测 |
|
中心偏差3D测量仪(OptiCentric 3D) |
全场偏心+间隔、非球面偏心 |
0.2μm/2″ |
装调终检的一步到位 |
|
折射率测量仪(SpectroMaster) |
多波长折射率 |
±1×10⁻⁵ |
光学设计的基础数据输入 |
|
精密测角仪(PrismMaster) |
棱镜角度 |
0.2″~0.5″ |
棱镜单元的独立验收 |
|
焦距测量仪(OptiSpheric) |
有效焦距 |
±0.1% |
与MTF互补的系统级验证 |
四、计量级配置——ISO 17025校准实验室
适用场景:第三方检测机构、国家计量院、企业中心实验室
核心要求:可溯源性——每个测量值都必须能追溯到国际单位制(SI)或国家级计量标准
计量级与研发级共享大部分设备,但增加了以下特殊要求:
-
计量级参考面:面形精度校准至λ/100,附带NIST/PTB/中国计量院的可溯源校准证书
-
环境监控系统:不间断记录温度、气压、湿度数据,作为测量不确定度预算的输入
-
定期量值比对:参与ILAC互认的实验室间比对(如iNEMI)
-
测量不确定度预算:每项检测参数需建立完整的不确定度预算文档
五、选型的三个核心问题
在做设备选型决策时,回答以下三个问题比对比设备参数更重要:
Q1:你的产品最大公差是多少? → 检测设备的精度应至少为公差的1/5~1/10("十分之一原则")。如果产品偏心公差为5μm,定心仪的精度必须≤0.5μm。
Q2:你的产能目标是什么? → 单件检测时间×日产量器件数/每日工作时长→所需检测设备数量。一台MTF产线机台一个班次最多测约20000件。
Q3:你的团队能驾驭什么复杂度的设备? → 一台干涉仪的操作培训需要2~5天,但一台全自动AOI系统的维护需要专业的图像算法支持。设备复杂度和人才储备必须匹配。
光学检测设备的选型不是一份"购物清单"——它是根据产品精度、产能需求和团队能力进行的系统化工程决策。入门级解决"能不能用"的问题,产线级解决"能不能快"的问题,研发级解决"能不能做到最好"的问题,计量级解决"能不能证明"的问题。四个层级不是彼此排斥的——一家成熟的光学企业可能同时拥有产线级的MTF全检和研发级的干涉仪精密验证。
欧光科技为客户提供从MTF测量仪、干涉仪到定心仪的全系列检测设备,以及根据客户实际需求定制的整体检测方案咨询。
-
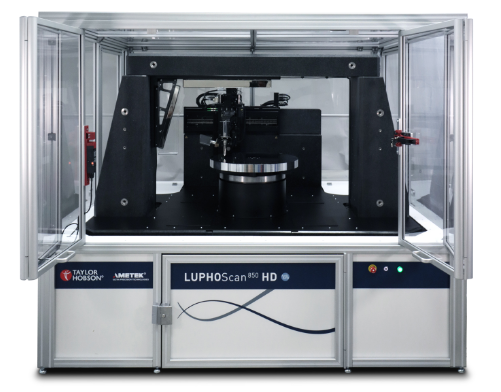
非球面透镜为什么必须用轮廓仪测量?
球面透镜的表面是标准球面的一部分,加工和测量都相对简单——用一个标准球面参考镜做干涉比对,就能直接读出面形偏差。但非球面透镜不一样:它的表面曲率从中心到边缘连续变化,没有统一的曲率半径。
2026-10-15
-
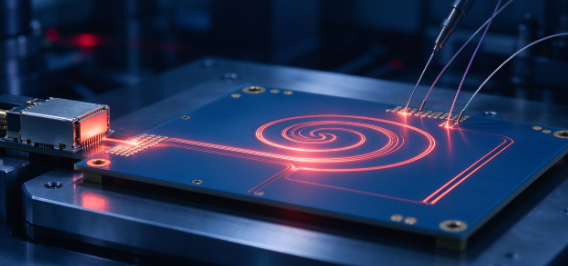
全线宽、开机即用:EPFL让芯片激光器"永远不掉锁"
在相干光通信、FMCW激光雷达、分布式光纤传感和光原子钟里,窄线宽、低相位噪声的激光器往往是整套系统的性能上限所在。近日,瑞士洛桑联邦理工学院(EPFL)团队在 Nature Photonics 上报道了一种"开机即用(turnkey)"的光子集成激光器:它在整个驱动电流范围内都能保持自注入锁定的窄线宽状态,本征线宽低于10 Hz,无需任何主动电子稳频或反馈相位控制。这项工作为把实验室级的超低噪声光源推向现场、车载和便携场景提供了新的思路。
2026-10-15
-
光学轮廓仪选型指南:接触式与非接触式怎么选
轮廓仪(Profilemeter)是测量光学零件表面形状和粗糙度的精密仪器。与干涉仪测量面型偏差(相对于理想球面的误差)不同,轮廓仪直接测量零件的实际几何轮廓——包括球面曲率半径、非球面曲线、平面度、表面粗糙度、边缘形状、中心厚度等几何参数。
2026-10-14
-
干涉测量子孔径拼接技术——大口径元件 · 子孔径拼接 · 误差累积 · 精度与口径权衡
干涉仪是面形检测的金标准,但它的测量口径受到参考镜和扩束系统尺寸的限制——一台 φ150mm 的干涉仪,无法一次性测完 φ500mm 的镜子。对于天文望远镜主镜、大型平面镜、光刻机大口径反射镜这类元件,动辄数百毫米甚至米级的口径,超出了单台干涉仪的能力范围。
2026-10-14
-
多镜组光轴累计偏差检测 ——单片偏心 vs 整组累计 · 曲率中心对齐 · MultiLens 分层
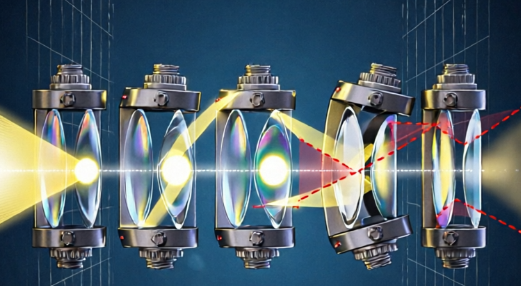
镜头装配车间里最常见的困惑之一:每一片镜片单独检测,偏心都在公差以内;可一旦装成整个镜组,成像质量却明显下降。问题就出在光轴偏差的累计效应——每一片镜片微小的偏心,在装配过程中会沿着光路逐片叠加,最终在像面上放大成不可忽视的整组误差。
2026-10-14


