
光学塑料透镜的精密检测:手机、车载与AR镜头中的特殊挑战
导读:非球面塑料透镜已从"低成本替代方案"升级为智能手机、车载摄像头和AR眼镜中的核心光学元件。一片手机镜头模组中可能包含6~8片塑料非球面透镜,年出货量数百亿片。但塑料光学元件的检测方法与玻璃元件存在本质差异——塑料的低折射率和不稳定性、注塑成型的非球面面形误差模式、以及量产场景下的全检需求,都对检测设备提出了不同于传统玻璃光学的特殊要求。本文从材料特性、面形检测和产线全检三个维度,探讨塑料光学元件检测的技术挑战和解决方案。
一、塑料与玻璃:检测视角下的核心差异
1.1 折射率与阿贝数
光学塑料的材料库远小于光学玻璃——常用塑料仅PMMA(丙烯酸)、PC(聚碳酸酯)、COC/COP(环烯烃共聚物)等寥寥数种。它们的折射率和阿贝数组合远不如玻璃丰富:
|
材料 |
nd |
νd(阿贝数) |
dn/dT(×10⁻⁶/K) |
|---|---|---|---|
|
PMMA |
1.492 |
57.4 |
-105 |
|
PC |
1.585 |
30.0 |
-110 |
|
COC |
1.533 |
56.0 |
-90 |
|
BK7(对照) |
1.517 |
64.2 |
+2 |
塑料折射率的温度系数(dn/dT)比玻璃大50~100倍,且符号相反(塑料为负,玻璃为正)。这意味着:塑料透镜的焦距在温度变化10°C时可能漂移0.5%以上——而设计允差可能要求<0.1%。因此塑料透镜的检测必须在严格温控条件下进行,且检测结果需标注测量温度。
1.2 注塑成型的表面特性
注塑成型的塑料非球面透镜表面不是"光滑"的——模具表面的金刚石车削轨迹以亚微米尺度复制到镜片表面,形成周期性微纹。这些微纹在干涉仪上表现为高频空间频段的条纹调制——需要与"真正"的面形偏差区分开。
对策:塑料透镜的面形检测通常使用空间滤波——低通滤波去除模具车削轨迹的高频成分,保留低频面形偏差(这才是影响成像质量的偏差)。
二、面形检测:非球面塑料透镜的特殊方法
2.1 为什么不用接触式探针
接触式轮廓仪(金刚石探针)在玻璃透镜的研磨阶段是常规检测工具。但塑料透镜的表面硬度远低于玻璃(PMMA莫氏硬度约3,玻璃约6)——探针在塑料表面留下不可逆的划痕。塑料透镜的面形检测几乎完全依赖非接触方法。
2.2 白光干涉轮廓仪——首选方案
白光干涉轮廓仪利用宽谱光源的短相干长度(<2μm),通过干涉包络峰值精确定位表面高度。它在塑料透镜检测中的核心优势:
-
完全非接触——无损伤风险
-
亚纳米纵向分辨力——足以分辨注塑面形的亚微米偏差
-
对表面反射率不敏感——PMMA的反射率仅约4%,但白光干涉仍可稳定工作
2.3 CGH补偿干涉——研发验证的"金标准"
对于精密塑料非球面(如高端车载镜头的玻璃-塑料混合系统),面形精度要求可能为λ/4~λ/10(在可见光波段约0.15~0.6μm)。CGH(计算全息图)补偿干涉检测是验证这类非球面面形的首选方法,精度可达λ/20。
但CGH元件需要为每个非球面单独设计——制作周期和成本决定了它仅适用于研发验证和首件检验,不适合产线全检。
三、产线全检的特殊需求
3.1 速度要求
手机镜头产线的典型节奏为2~5秒/件。面形检测(无论干涉仪还是轮廓仪)无法在此节拍下完成。产线全检的策略是"等效替代":
-
非球面面形:仅首件检验和定时抽检使用干涉仪,产线中使用MTF快速检测(如ImageMaster PRO系列,1.3秒/件)作为面形成像质量的等效检验
-
中心偏差:使用产线化的中心偏测量仪(UP系列),单件测量3~5秒
3.2 自动化程度
塑料透镜的检测几乎全部在自动化产线上完成——机械手自动上下料、自动装夹、自动测量、自动判级。检测设备需要提供MES接口和自动判级功能,将测量数据实时上传至产线管理系统。
四、面形之外的关键参数
塑料透镜检测的另外两个关键参数:
应力双折射:注塑过程的非均匀冷却导致残余应力,引起应力双折射(Birefringence)——偏振光学系统中这是致命的。检测需要偏光仪或应力双折射测量仪定量评估。
膜层附着力:塑料透镜表面通常需要镀增透膜或硬质保护膜(Hard Coating)。膜层与塑料基底的附着力远弱于膜层与玻璃基底的附着力——百格测试(Cross-Hatch Test)和胶带剥离测试是产线中常用的膜层附着力评价方法。
五、结语
光学塑料透镜的检测,不是因为塑料"精度低"而简单,恰恰相反——塑料的低折射率带来的温度敏感性、注塑面形的特殊误差模式、以及消费电子产线对检测速度和自动化的极高要求,共同构成了比传统玻璃光学更复杂的检测挑战。检测策略需要在精度、速度和成本之间寻找三层平衡:干涉仪提供最高精度(研发验证)、轮廓仪提供非接触面形数据(过程质控)、MTF快速检测提供产线终检(量产全检)。
欧光科技代理的全系列光学检测设备(µPhase干涉仪、OptiCentric定心仪、ImageMaster MTF测量仪),为光学塑料透镜的研发和量产检测提供从实验室到产线的完整方案。
-
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
2026-10-08
-
光学系统无热化设计:让镜头"不惧冷热"的工程智慧
白天 40℃、夜里 -20℃,镜头焦距一漂,画面就糊——无热化设计就是给镜头穿上"温控衣"
2026-10-08
-
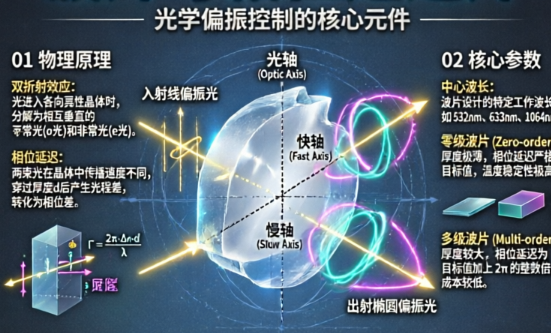
波片与相位延迟片检测:偏振元件的"精度标尺"
波片(Waveplate,也称相位延迟片)是一种双折射元件,它让两个正交偏振分量之间产生一个固定的相位差(延迟量 retardance),从而改变光的偏振态。
2026-10-08
-
衍射光学元件DOE检测:微纳结构的"质量评价"
衍射光学元件(Diffractive Optical Element,DOE)不是靠曲面折射,而是靠表面微米/纳米级的浮雕台阶结构来调控光的相位,从而把一束激光整形为特定的光场分布——点阵、线条、网格、任意图案、平顶光斑等。
2026-10-08
-
横向色差与纵向色差:镜头色差异从哪里来,怎么测?
白光是由不同波长的光组成的复合光。由于透镜材料对不同波长的光折射率不同,不同颜色的光经过透镜后会产生不同的折射角度和焦距——这就是色差(Chromatic Aberration)。
2026-09-29


