

高精密标准镜头定心装调技术:车削+计算机辅助的高精度解决方案
随着光学设计技术的成熟,高端光学系统的性能瓶颈已从设计端转向制造与装调端,其中定心精度是决定镜头最终成像质量、分辨力的核心因素。针对紫外OTF测量装置标定用高精密计量标准镜头的严苛定心要求,行业提出了车削加工与计算机辅助装调相结合的全新高精度定心装调技术,可实现光轴倾斜偏差与平移误差的精准控制,满足高精密计量级镜头的装调需求。
一、技术背景与装调痛点
当前普通光学镜头多采用滚边、压圈等传统固定式装调结构,依靠零件公差实现自定心,通常镜组平移误差超过0.02mm,倾斜偏差在30″左右,完全无法满足计量级标准镜头的要求。
本次研究的紫外传函标准镜头,由2片镀中心波长高透过率紫外增透膜的单透镜组成,要求装调后镜组间倾斜偏差、平移误差均控制在微米级、角秒级精度,传统工艺无法实现,亟需全新的高精度定心装调方案。
二、定心装调核心原理与工艺流程
光学系统的中心偏差分为两类:一是光轴的平移误差,二是光轴的倾斜偏差。本技术采用「分阶段控制、分维度校正」的思路,分别对两类误差进行精准管控。

整体定心装调流程分为4个核心步骤:
1.镜组定心车削粗校准:分别对两组镜组进行定心车削,采用反射式定心法锁定透镜光轴,精车镜框凹槽端面,保证端面与光轴的垂直度,初步控制光轴倾斜误差。
2.隔圈装配初步约束:按照光学系统间隔要求,加工两端面平行度达标的平行隔圈,完成两组镜组的装配,初步约束镜组间倾斜偏差。
3.计算机辅助精调倾斜偏差:通过高精度中心偏测量仪检测残余倾斜偏差,结合球心像空间坐标,用三维软件模拟光轴实际偏移状态,定点定量修磨隔圈,将倾斜偏差控制在允差范围内。
4.固化过程校正平移误差:镜组灌封硅橡胶固化过程中,实时监控4个透镜表面的球心反射像,通过镜框外圆预留的工艺孔微调镜组径向位置,将平移误差控制在合格范围。

三、五大核心关键技术
1.可调式镜组结构设计
摒弃传统无调整余量的固定式光机结构,设计分体可调式镜组结构:透镜独立固定在专属镜框内,镜框与镜筒预留充足调整间隙,通过工艺孔实现平移误差的径向调整;搭配可修磨平行隔圈,在保证光学间隔的同时,实现镜组间倾斜偏差的灵活校正。

2.专用定心工装设计
为保证车削与装调过程的基准统一、连接稳定,定制两款专用定心接头,避免加工过程中出现松动、颤刀导致的精度偏差:
-车削定中心接头:通过高精度细牙螺纹与车床定心夹具连接,搭配防松螺钉分别适配两组镜组,保证车削过程的连接刚性;
-装调定中心接头:适配高精度中心偏测量仪转台,满足镜组装调过程的高精度回转要求。

3.球心反射像位置精准计算
多透镜系统中,除第一面外,其余镜面的球心反射像会受后续折射面的影响发生偏移,导致测量偏差。本技术基于单个折射球面成像原理,推导了各镜面球心像位置与透镜光学参数的数学关系式,可精准定位、区分每个镜面的球心反射像,为定心测量与调整提供精准的数据支撑。
4.高精度定心车削工艺优化
针对车削定心过程中的精度干扰问题,优化形成了成熟的车削工艺方案,大幅提升装调效率与精度:
-科学调试逻辑:球心距夹具回转中心近的镜面采用平移调节,距离远的镜面采用倾斜调节,避免双像调整相互干扰,解决了「越调偏差越大」的行业痛点;
-分级倍率调试:先采用低倍转像显微物镜粗调缩小像点划圈,再切换高倍物镜精调,将反射像划圈直径控制在极限精度范围内;
-钛合金适配工艺:针对钛合金镜框切削易跑轴的问题,采用「粗调-粗车-精调-精车+全程精度监控」的加工路线,保证车削过程光轴稳定。

5.计算机辅助精密装调技术
这是整套工艺的核心精调环节,实现两类误差的精准校正:
倾斜偏差精调:测量车削后的残余倾斜偏差,通过三维软件可视化模拟光轴的实际空间偏移方向与幅度,定量计算隔圈研磨量,定点微量修磨隔圈,实现倾斜偏差的精准归零;
平移偏差精调:同步监控两组镜组共4个镜面的球心像划圈状态,微调镜组径向位置,实现「双镜组光轴+测量仪回转轴」三轴重合,彻底消除平移误差。
四、装调实测结果与验证
采用本技术完成10台紫外传函标准镜头的装调后,对所有产品的残余中心偏差进行批量检测,结果显示:全部产品的镜组间倾斜偏差、平移误差均满足设计指标要求,定心精度稳定达标,完全符合高精密计量级镜头的使用要求。
五、技术总结与应用展望
本技术针对高精密标准镜头的定心需求,对传统光学装调工艺进行了系统性优化,通过车削粗控+计算机辅助精调的组合方案,实现了光轴倾斜偏差与平移误差的分维度精准控制,解决了计量级镜头高精度定心的行业难题。
该技术具备较强的通用性,后续可结合非球面、反射式光学系统的结构特点进行适配优化,可广泛应用于光刻物镜、显微物镜、红外镜头等各类高端光学系统的高精度定心装调场景。
-
泰曼-格林与斐索干涉仪:两种经典干涉仪的原理、区别与选型
在光学面形与波前检测中,泰曼-格林(Twyman-Green)与斐索(Fizeau)干涉仪是两种最经典、最常见的构型。同样是干涉测量,两者在光路结构、适用范围、精度表现与使用门槛上却有着本质区别。很多工程师面对"该用哪一种"时常常犹豫。本文从光路原理出发,系统梳理两者的差异,并给出选型建议。
2026-11-20
-
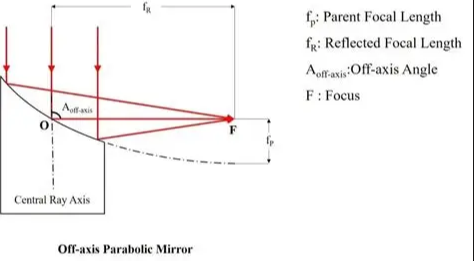
离轴抛物面反射镜的面形检测:难点、方法与干涉测量
离轴抛物面镜(Off-Axis Parabolic Mirror, OAP)没有中心遮挡,能把点光源准直为理想平行光或把平行光无像差地聚焦,是空间光学、红外系统、激光应用中的关键元件。但它"离轴"的特性,也让面形检测变得格外棘手——没有旋转对称中心,传统检测方法往往失效。本文解析离轴抛物面的特点与面形检测难点,并介绍干涉检测方案。
2026-11-20
-
多层透明结构的分层测厚:低相干干涉如何"一层层剥开"测量
OLED 盖板与触控层的贴合、汽车夹胶玻璃、多层光学贴合模组、复合膜材……越来越多的产品不再是单一材料,而是多层透明材料叠在一起。要控制这些产品的质量,需要分别测出每一层的厚度,而不是只知道总厚。低相干干涉法凭借其界面分辨能力,能做到"一层层剥开"地测量各层厚度。本文解析多层结构分层测厚的原理与应用。
2026-11-20
-
摄像头模组检测的四道关卡:从一片镜片到一台整机
镜片到一台能用的模组,中间有四道质量关卡。每一关检测的参数不同、用的设备不同,任何一关漏检,问题都会流到下一关,最终变成整机返修或客户投诉。
2026-11-19
-
中心偏差和空气间隔,为什么要放在一台设备上测
一个镜头能不能用,取决于两件事:看得清不清,和对得准不准。
2026-11-19


