多镜组物镜中心偏差测量方法
多镜组物镜的中心偏差直接影响光学系统的成像质量与使用性能,精准、规范的测量是保障其光学性能的关键。本文以自准直仪反射法为核心测量手段,依托偏心仪、定心仪等关键设备,严格遵循《GB-T7242-2010透镜中心偏差》国标规范,结合测量核心原理与光学检测实操逻辑,按照“基准统一、逐面检测、数据记录、坐标计算”的核心原则,系统梳理多镜组物镜各面中心偏差的测量全流程,明确各环节操作标准、逻辑关联及关键要点,为光学检测实操提供标准化、可落地的技术指引。
多镜组物镜中心偏差测量需遵循“先准备、再基准、后检测、算结果、出报告、做收尾”的逻辑递进顺序,全程聚焦精度控制与数据完整性,具体分为六个核心阶段,各阶段环环相扣、层层递进,具体操作要求如下。

第一阶段为前期准备,作为整个测量工作的基础,其核心目的是消除设备、工装及样品装夹带来的误差,为后续测量奠定精准基础,主要包含三个关键环节。一是设备与工装校准,需先启动偏心仪、定心仪、自准直仪等核心检测设备,完成设备自身光路校准及机械轴与光轴的同轴度校准,确保设备运行精度达标;同时对配套装夹治具等工装进行精度检测,确保镜组装夹后无应力、无偏心,且治具定位面与设备基准轴完全重合,从源头规避工装误差。二是镜组基础参数获取,需全面收集待检测多镜组物镜的设计参数,包括各单镜片的曲率半径、镜片厚度、光学折射率及镜组总装配长度,同时按光线入射顺序对各光学表面进行编号标注,为后续逐面检测、数据计算及结果对应提供清晰依据。三是镜组装夹定位,需将多镜组物镜平稳装夹在设备载物台治具中,保证镜组装配基准面与治具定位面紧密贴合,全程避免镜片受力形变;装夹完成后粗调载物台,使镜组大致处于设备基准轴中心,有效降低后续精调工作量,提升检测效率。
第二阶段为基准轴确立,这是测量工作的核心前提,核心逻辑是“统一参照、精准标定”,避免因基准不唯一导致测量结果失效。依据《GB-T7242-2010透镜中心偏差》国标要求,结合镜组定位零件及关键光学表面的特定性能,优先选取镜组装配基准对应的轴或关键基准面的法线轴作为唯一测量基准轴,确保基准轴的合理性与唯一性。随后通过设备自准直功能,对标定的基准轴进行空间坐标标定,设定三维坐标系原点为X=0、Y=0,Z轴为光轴方向,明确后续所有光学表面的测量均以该基准轴为统一参照,筑牢测量精度的核心基础。
第三阶段为逐面检测与球心像采集,核心任务是获取各光学表面的原始测量数据,是后续数据计算与偏差判定的核心依据,需严格遵循“逐面推进、精准捕捉、完整记录”的逻辑。首先进行单表面球心像的精准调焦与捕捉,调节设备调焦机构,使自准直光垂直入射至待测表面,在设备成像端捕捉该表面清晰的球心像;若出现多表面折射干扰导致的像点重叠,可通过微调载物台Z轴轴向位置,结合前期获取的镜片厚度参数,有效区分不同表面的球心像,确保每次仅捕捉待测面的球心像,避免干扰数据混入。随后启动设备载物台360°匀速旋转功能,带动多镜组物镜绕基准轴旋转,同步记录待测面球心像在成像端的二维坐标变化轨迹;若轨迹为正圆,说明该表面存在偏心或倾斜,需详细记录圆心坐标及半径;若轨迹为点,则表明该表面球心暂与基准轴重合。按上述操作逐一完成所有光学表面的球心像轨迹采集,为每个表面建立独立数据档案,明确记录表面编号、球心像旋转轨迹参数及调焦位置,确保数据与各表面一一对应、无遗漏、无混淆。
第四阶段为数据计算与偏心判定,核心逻辑是“基于原始数据、结合设计参数、遵循国标要求,精准推导偏差量”。首先将各表面原始测量数据,结合前期获取的镜片曲率半径、厚度、折射率等设计参数,代入光学折射公式与空间坐标计算模型,推导每个光学表面的几何球心实际三维坐标;针对多镜片叠加场景,需重点扣除前序表面折射对后序表面球心像的干扰,还原单一表面的真实球心位置,确保计算结果准确。随后依据国标定义,以标定的基准轴为参照,计算各光学表面定心顶点处法线与基准轴的夹角(即面倾角,作为中心偏差度量值),同时计算几何球心相对基准轴在X、Y方向的平移偏移量,明确偏心的具体方向与大小,为后续镜组状态判定提供量化依据。
第五阶段为镜组关系推导与结果输出,核心是“由单表面偏差推导整体装配状态,形成标准化报告”。基于每片镜片两个光学表面的几何球心坐标,连接两球心即可得到单片镜片的实际光轴,将其与基准轴对比,判断每片镜片相对基准轴的平移、倾斜状态;再通过各镜片光轴位置,进一步推导镜组内所有镜片之间的相对位置关系,明确镜组整体装配状态。随后汇总所有测量与计算数据,生成正式测量报告,报告需完整包含镜组基本信息、测量基准轴选取依据、各光学表面中心偏差量、几何球心偏移坐标、各镜片光轴状态及镜片间相对位置关系,对超差表面及镜片进行明确标注,为后续装调、校正工作提供精准技术支撑。
第六阶段为收尾工作,核心是“定心仪复位、样品保护、记录追溯”,确保测量工作闭环。测量完成后,先关闭设备运动机构,再缓慢取下镜组物镜,操作中避免样品磕碰、划伤,保障样品完好;随后清洁设备光路及装夹治具,将设备各项参数复位,并详细填写设备使用记录,为设备后续维护、校准及测量过程追溯提供依据。
需重点强调的是,测量全程需把控三个关键实操要点,这是保障测量结果可靠性的核心,且与各测量阶段高度对应:一是基准轴的唯一性与稳定性,全程需确保基准轴无偏移,任何阶段的基准变动都会导致测量结果失效,需全程做好监测;二是球心像的精准识别与区分,作为原始数据采集的核心,需结合镜片参数精准调焦,排除多表面光学干扰,确保原始数据真实有效;三是数据计算的准确性,需严格遵循计算模型与国标要求,扣除光学误差叠加,确保几何球心坐标及中心偏差量计算无误。
-
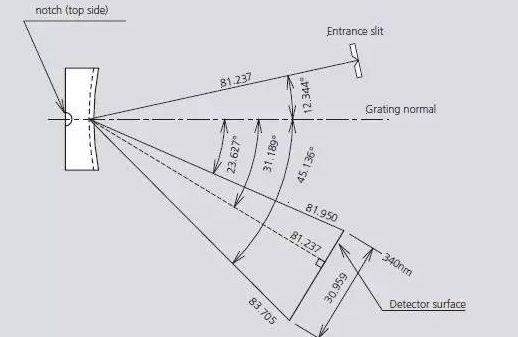
衍射光栅闪耀角与衍射角的测量:测角仪的方法与实践
衍射光栅是光谱仪、单色仪与激光系统的核心分光元件,其光栅常数与闪耀角直接决定分光性能。本文解析光栅方程、闪耀角测量方法,以及精密测角仪在光栅检测中的应用。
2026-10-30
-
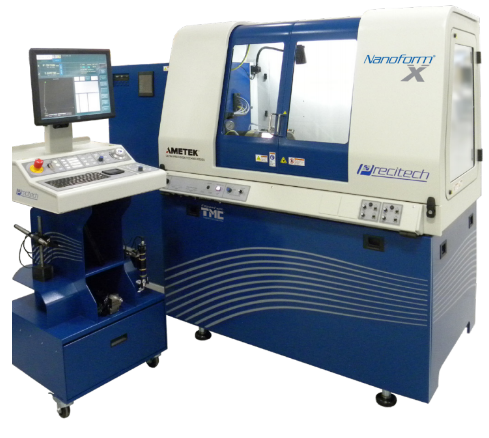
单点金刚石车削(SPDT):一把天然金刚石刀,车出纳米级光学表面
为什么有的反射镜、红外透镜能直接"车"出来就能用?答案在单点金刚石车削(Single Point Diamond Turning, SPDT)——一种无需研磨抛光,直接用金刚石刀具车出光学级表面的超精密加工技术。
2026-10-30
-
快刀伺服与慢刀伺服:自由曲面光学元件到底该用哪种"伺服车削"?
微透镜阵列、衍射结构、HUD 反射镜、VR 波导模具……这些"不圆、不对称"的光学面,靠普通两轴车削车不出来,靠的就是快刀伺服(FTS)和慢刀伺服(STS)两类伺服车削技术。
2026-10-30
-
金刚石车削还是超精密磨削?光学元件加工路线怎么选
同样是"超精密加工",金刚石车削一把刀直接车出镜面,超精密磨削用砂轮磨掉硬脆材料。选错工艺,要么刀具瞬间报废,要么精度永远磨不上来。本文给出清晰的选型逻辑。
2026-10-29
-
红外光学材料怎么车?锗、硅、硫化锌、氟化钙的金刚石车削要点
红外镜头不像可见光镜头那样靠抛光,很多红外镜片是直接用单点金刚石车削"车"出来的。但锗、硅、硫化锌、氟化钙各有脾气,刀具磨损、脆性崩边、表面质量的控制方法各不相同。
2026-10-29


