半导体投影光刻核心参数:波长、NA与k₁的技术博弈
半导体芯片制造行业,光刻技术是决定芯片制程精度的核心环节,而波长、数值孔径(NA)和工艺因子k₁,便是调控光刻图形缩放、突破成像极限的三大关键参数。三者协同作用,推动着光刻技术从微米级向纳米级、甚至亚纳米级不断迭代,支撑着半导体产业的持续升级。
缩短波长:光刻技术迭代的核心路径
光刻的本质是利用光线将掩模上的图形精准投射到光刻胶上,波长越短,光线的衍射效应越弱,所能分辨的图形特征尺寸就越小,这也是光刻技术演进的核心逻辑。早期光刻系统依赖汞蒸气灯的紫外光谱线,先后采用g线(436nm)、h线(405nm)和i线(365nm),随着芯片制程向更小尺寸突破,这些波长已无法满足精度需求。
深紫外(DUV)光刻技术的出现,成为光刻技术的重要突破。准分子激光器被引入作为新光源,同时由于传统重氮萘醌(DNQ)型光刻胶在300nm以下波长透光率极低,化学放大型光刻胶(CAR)应运而生,为短波长光刻提供了关键支撑。第一个DUV光刻系统采用波长为248nm的KrF准分子激光器,21世纪初,波长为193nm的ArF系统问世,至今仍在半导体制造中广泛应用。
在193nm之后,业界曾计划引入波长为157nm的F₂准分子激光系统,但由于未能解决该波长下光学透镜的材料难题,这项技术最终未能实现大规模量产。此后,极紫外(EUV)光刻成为行业焦点,其波长仅为13.5nm,被认为是DUV光刻的理想继承者。早在20世纪80年代后期,科研人员就开始了EUV光刻相关研究,20世纪90年代中期进入密集开发阶段,2010-2011年第一批EUV投影光刻系统交付晶圆厂。但由于EUV光源的亮度、寿命,以及光刻胶敏感度、掩模基础设施等关键技术的研发滞后,直到2019年,第一批采用EUV光刻制造的芯片才正式应用于智能手机,标志着EUV光刻进入量产成熟阶段。
增大数值孔径(NA):突破成像精度的关键手段
数值孔径(NA)反映了光刻系统收集光线的能力,NA值越大,系统的分辨率越高,越能清晰成像微小图形。但增大NA也意味着光刻系统的设计和制造难度呈几何级数提升——要在10×10mm²及以上的大像场上实现无像差成像,需要增加更多的透镜来保证成像质量。
20世纪70年代后期,用于大规模制造的第一台步进式光刻机在436nm(汞灯g线)波长下工作,数值孔径仅为0.28,其投影系统仅由约10片透镜组成。随着制程需求升级,NA值和透镜数量不断增加,21世纪初,由40多片透镜组成、NA=0.85的高数值孔径光刻系统投入使用。高NA光学系统涉及大入射角光线,对透镜表面的光滑度要求极高,需依靠先进的抛光和镀膜技术,减少光线的散射和背向反射,才能保证成像精度。
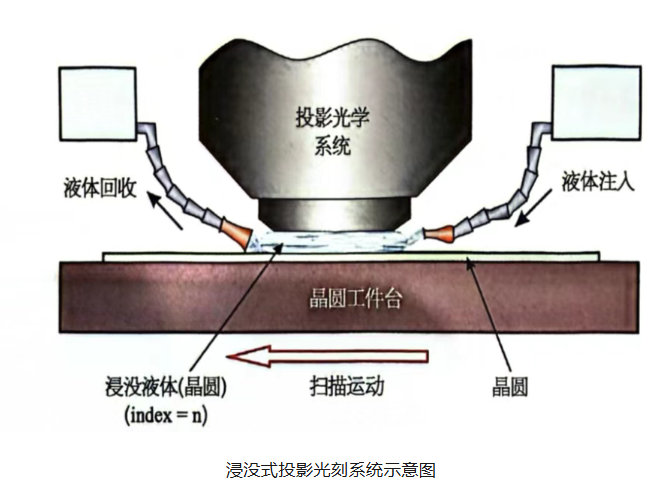
干式光刻系统中,系统最大张角正弦值的实际极限约为0.93,制约了NA的进一步提升。为突破这一限制,浸没式光刻技术应运而生——在投影光刻物镜最后一片透镜与光刻胶之间填充浸没液体,利用液体的高折射率提升NA值。理想的浸没液体需满足极低吸收率、与透镜和光刻胶化学匹配、折射率足够高的要求,而超净纯水在193nm波长处的折射率为1.44,且不吸收该波长光线、不影响光刻胶性能,成为最理想的浸没液体。
借助超净纯水,浸没式光刻实现了高达1.35的NA值,成为DUV光刻的重要升级方向。但业界曾尝试开发更高折射率的浸没液体,却始终未能找到兼具低吸收率和良好化学相容性的材料,同时投影物镜最后一片透镜所需的特殊高折射率材料也无法及时交付,因此NA>1.35的超高数值孔径浸没式光刻系统,已不再作为未来光刻技术的发展选项。

降低工艺因子k₁:进一步缩小图形尺寸的补充路径
在波长和NA确定的情况下,工艺因子k₁成为进一步降低最小可分辨图形特征尺寸的关键。k₁值越小,所能实现的图形尺寸越小,但这一过程也伴随着成像质量的挑战。20世纪90年代,业界普遍认为制造业所需的k₁>0.7,而随着制程向纳米级突破,降低k₁成为必然选择。
光刻成像的效果与k₁值密切相关:当k₁>0.6时,成像几乎能精准复制掩模上的原始图形;当k₁值逐渐降低,成像会变得越来越模糊,图像局部对比度大幅下降,同时会产生明显的光学邻近效应——成像的局部光强度会受到相邻特征图形的影响,导致实际成像图形与预期图形出现偏差,尤其是在线端、拐角等特征部位,偏差更为明显。此外,k₁值降低后,孤立特征图形和密集特征图形的成像差异也会显著增大,进一步影响光刻精度。
为解决低k₁光刻带来的成像问题,业界开发了多种技术手段:光学分辨率增强技术可有效抵消对比度损失和图形偏差,特殊的光刻胶材料和工艺则为低k₁光刻提供了支撑,甚至能适配k₁<0.25的双重成形光刻技术,让更小尺寸的芯片制造成为可能。
三者协同:光刻技术突破的核心逻辑
波长、数值孔径NA和工艺因子k₁,三者并非孤立作用,而是相互协同、相互制约,共同决定着光刻技术的分辨率和实用性。缩短波长是提升分辨率的核心方向,增大NA是重要补充,而降低k₁则是在前两者达到技术瓶颈时,进一步突破尺寸限制的关键手段。
从汞灯紫外光到DUV,再到EUV;从干式光刻到浸没式光刻;从高k₁到低k₁工艺,每一次光刻技术的突破,都是三大参数协同优化的结果。未来,随着半导体芯片向更小制程、更高集成度发展,对这三大核心参数的研究仍将持续,推动光刻技术不断迈向新的极限,为半导体产业的发展注入持续动力。
-
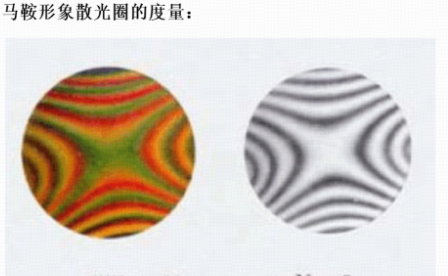
面形光圈数 N 与局部光圈 ΔN 判读:光学面形验收的第一道语言
光圈数(N)与局部光圈(ΔN)是光学加工行业沿用几十年的面形验收术语。它既是抛光盘上最朴素的判定依据,也是从牛顿环目视判读到数字化干涉测量的技术演进线索。
2026-10-26
-
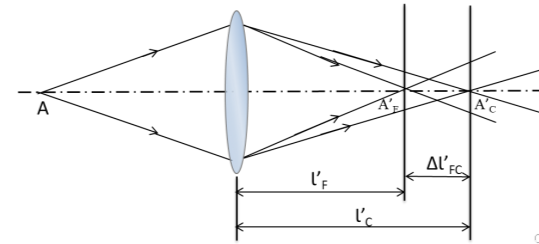
光学系统轴向色差与垂轴色差测量:两种"颜色跑偏"的定量表征
色差是折射式光学系统与生俱来的像差,也是镜头成像质量评价中最直观、最常被客户关注的指标之一。轴向色差与垂轴色差本质不同、成因各异,测量方法也因此分道扬镳。
2026-10-26
-
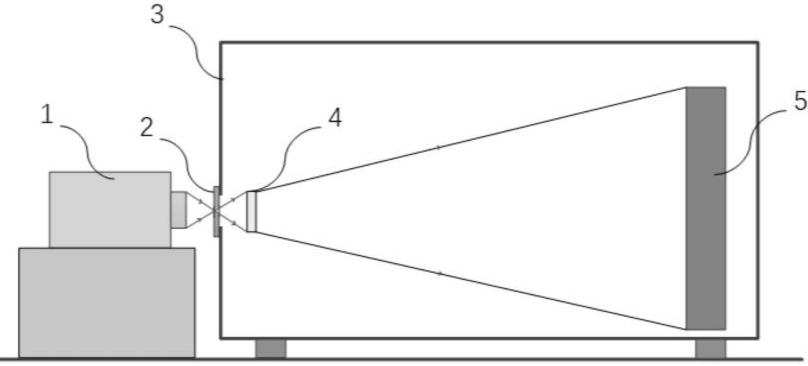
反射镜面形测量与评价:从平面镜到非球面镜的干涉测量
反射镜是光学系统的"骨架"——望远镜主镜、激光腔镜、扫描振镜、投影物镜反射面,都离不开高精度反射面。与透射元件不同,反射面测量有它独特的一套逻辑与误差来源。
2026-10-26
-
镀膜引起的面形变化测量:膜层应力如何"掰弯"你的镜片
一块面形 λ/20 的合格镜片,镀完膜可能就变成了 λ/8——这不是加工失误,而是膜层内应力在做功。理解并测量镀膜引起的面形变化,是高精度光学量产的关键一环。
2026-10-26
-
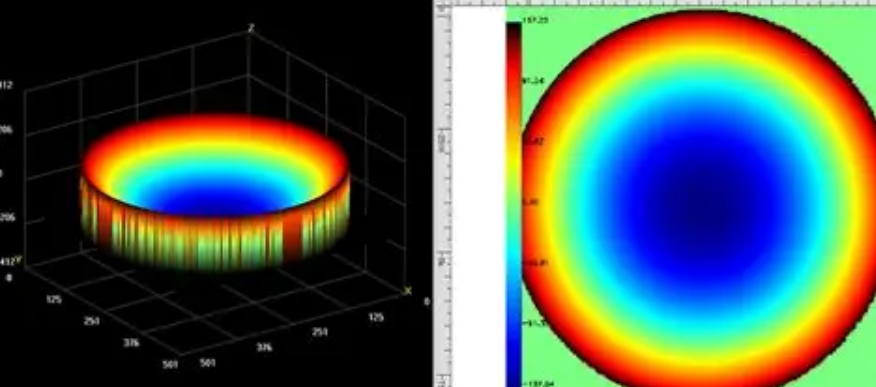
球面面形干涉测量:球面参考镜与球面 PV
虽然非球面越来越常见,但光学系统里数量最多的,仍然是球面——透镜的每一个面、球面反射镜,绝大多数都是球面。球面的面形质量,直接决定了镜头的成像好坏。
2026-10-23


