
从原理到实践科普和解析光学棱镜角度测量
在光学世界里,棱镜是操控光线的“魔术师”。无论是双筒望远镜中矫正图像的普罗棱镜,还是激光器中分光的光楔,它们的性能核心都取决于一个关键参数——角度。如果棱镜的角度偏差只有几角秒(1度=3600角秒),就可能导致成像重影、光束偏移甚至系统失效。
那么,工程师们是如何测量这些微小角度的?现代工业又是如何保证量产精度的?本文将带您深入了解光学棱镜角度测量的原理,并介绍该领域的“黄金标准”设备。

一:光学棱镜角度是如何测量的?
测量棱镜角度,本质上是在测量两个光学平面法线之间的夹角,或者光线经过反射/折射后的偏折角。目前主流的测量方法主要分为传统光学法和现代光电法。
自准直法(Auto-collimation):经典且精准
这是实验室和高端制造中最常用的方法。
原理:利用一台自准直仪(可以理解为能发射平行光并能接收反射像的望远镜)。当自准直仪的光轴垂直于棱镜的一个表面时,光线会原路返回,在仪器内形成一个清晰的十字像。
操作:
将棱镜放在高精度转台上。
转动转台(或仪器),使自准直仪垂直于棱镜的第一个面,记录角度读数θ1。
继续转动,使自准直仪垂直于棱镜的第二个面,记录角度读数θ2。
计算:两次读数的差值即为两表面法线的夹角。根据几何关系,棱镜的顶角
A=180°-|θ1-θ2|(具体公式视光路布局而定)。
优势:非接触测量,精度极高,可达角秒级。
反射法(ReflectionMethod)
原理:利用平行光管发出的光束同时照射到棱镜的两个面上,光线发生反射。
操作:使用望远镜分别捕捉两个面反射回来的狭缝像,测量两束反射光之间的夹角ψ。
结论:根据几何光学推导,反射光夹角ψ恰好是棱镜顶角A的两倍,即A=ψ/2。
适用:适合快速检测,对仪器调节要求相对宽松。
最小偏向角法(间接测量)
虽然主要用于测量折射率,但已知折射率的情况下,也可以通过测量光线通过棱镜后的最小偏向角来反推顶角精度。这种方法更多用于材料特性研究。
二:从理论到工业现实——TRIOPTICSPrismMaster®测角仪
理解了测量原理,我们不难发现:测量的精度完全取决于仪器的稳定性、转台的精度以及自准直仪的灵敏度。手工搭建的分光计难以满足现代纳米级光学制造的需求,因此,集成化的精密测角仪应运而生。
在这一领域,德国TRIOPTICSGmbH生产的PrismMaster®系列精密测角仪被公认为全球最精确的通用角度测量设备之一。它将上述的光学原理工程化、自动化,成为了光学冷加工行业的“标尺”。
为什么PrismMaster®能成为行业标杆?
极致的机械稳定性
角度测量对环境振动极其敏感。PrismMaster®采用了大理石底座与金属框架结合的整体结构。大理石具有极佳的热稳定性和吸振性,这意味着设备甚至可以直接放置在生产车间,而无需昂贵的恒温隔振实验室,即可保持±0.05角秒的超高测量精度。
核心部件:气浮转台与顶级自准直仪
气浮转台:不同于普通的滚珠轴承,PrismMaster®(自动型号)采用高稳定性气浮轴承,其轴向和径向跳动量小于50纳米。这种“悬浮”旋转消除了机械摩擦带来的微颤动,确保样品旋转时的绝对平滑。
TriAngle®UltraSpec®自准直仪:这是设备“眼睛”。它能在任意10角秒的视场内提供±0.05角秒的精度,分辨率高达0.01角秒,能够捕捉到人眼无法察觉的微小角度偏差。
智能化的“塔差”测量
棱镜制造中有一个致命缺陷叫“塔差”(PyramidError),即棱镜的脊线与底面不垂直。传统测量需要复杂的翻转操作,而PrismMaster®内置的智能软件带有塔差补偿功能。用户只需进行一次简单的扫描,软件即可自动计算并输出修正后的角度值和塔差数据,极大地降低了操作门槛并提高了效率。
产品家族:总有一款适合你
为了适应从微型棱镜到大口径窗口的不同需求,PrismMaster®提供了丰富的产品线:
PrismMaster®150/300系列:
适用于直径120mm至225mm的标准光学元件。
提供HR(高分辨率)版本,专为超高精度需求设计,塔差测量精度可达1角秒。
也有MAN(手动)版本,为预算有限或低频使用的实验室提供高性价比选择。
PrismMaster®MAX系列:
解决大尺寸难题:专为大口径光学元件设计,最大支持直径达420mm的样品。
灵活扩展:具备更大的Z轴行程(±150mm),可配合导轨移动自准直仪,轻松应对大型光楔、多面棱体及大尺寸窗口平行度的测量。
应用场景广泛
除了标准的棱镜顶角测量,这套系统还广泛应用于:
光楔角度测量:激光系统中的关键元件。
多面棱体分度误差检测:用于校准其他角度仪器。
光学窗口平行度测试:确保镜头玻璃两面严格平行。
透射角度分析:研究材料折射特性。
光学棱镜的角度测量,是从基础物理实验走向高端精密制造的缩影。从早期的分光计手动读数,到如今TRIOPTICSPrismMaster®实现的自动化、纳米级检测,技术的进步让光学元件的性能不断突破极限。
对于光学制造企业而言,选择一台像PrismMaster®这样集高稳定性大理石结构、气浮转台技术和智能算法于一体的设备,不仅是购买了一台仪器,更是引入了一套国际顶尖的质量控制体系,确保每一片出厂的棱镜都能完美地驾驭光线。
-
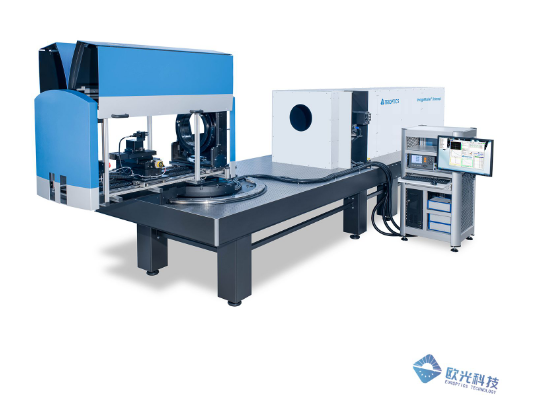
MTF测量仪是什么?为什么它是镜头检测的金标准
MTF衡量的是镜头把物体的对比度传递到像面上的能力。一个理想的镜头应该100%保留物体的对比度,但实际镜头会因为衍射、像差等因素导致对比度下降。MTF曲线就是描述这种对比度衰减随空间频率变化的曲线——曲线越高越平,说明镜头成像质量越好。
2026-10-09
-
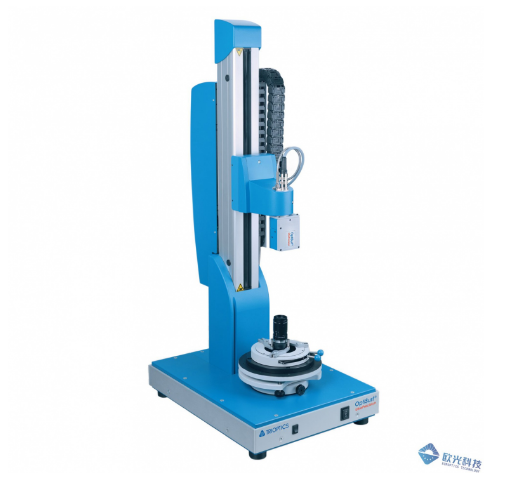
镜面定位仪:非接触式测量镜片间距的原理与应用
多片透镜组成的镜头,除了镜片本身的厚度,镜片与镜片之间还有空气间隔。这些空气间隔的大小和精度,直接决定了镜头的焦距、像差校正和成像质量。
在镜头设计中,每片镜片的位置、镜片间距都是经过严格计算的。如果实际装调中间隔偏差超过公差,就会导致像面偏移、视场不均匀、MTF下降。因此,精确测量每片镜片之间的空气间隔,是镜头装调和检测中的关键环节。2026-10-09
-
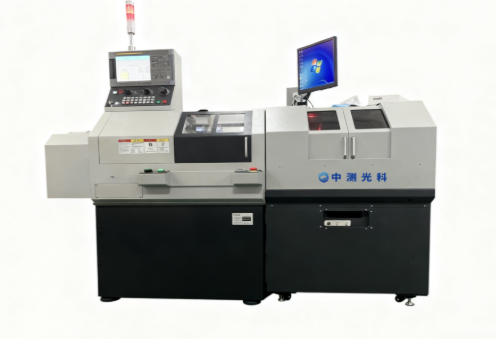
什么是光学定心车床?一文看懂透镜定心加工原理
光学定心车床是将精密机械加工与光学测量结合在一起的专用设备。它的工作流程可以概括为"测-调-车-检"四步
2026-10-09
-
2纳米、非接触、不靠参考面: 扫描偏转轮廓仪实现曲面镜"绝对面形"最高精度测量
2026年9月29日,日本产业技术综合研究所(AIST,产综研)发布消息:其工程测量研究所长度标准组团队开发出一种新型表面轮廓测量装置,能够以非接触方式、2纳米的测量精度,测得曲面光学元件的绝对表面轮廓(absolute surface profile)。相关论文发表于《Precision Engineering》。对于从事高精度反射镜、非球面/自由曲面加工与检测的工程师而言,这项工作的看点不仅是"2纳米"这个数字,更是它绕开了传统干涉测量对高精度参考面的依赖。
2026-10-09
-
光学元件面形精度指标解读: PV、RMS、λ 到底怎么看
光学元件的面形误差(表面与理想面的偏离),是决定成像质量最核心的指标之一。描述它,工程上有三个最常用的量:
2026-10-08


